

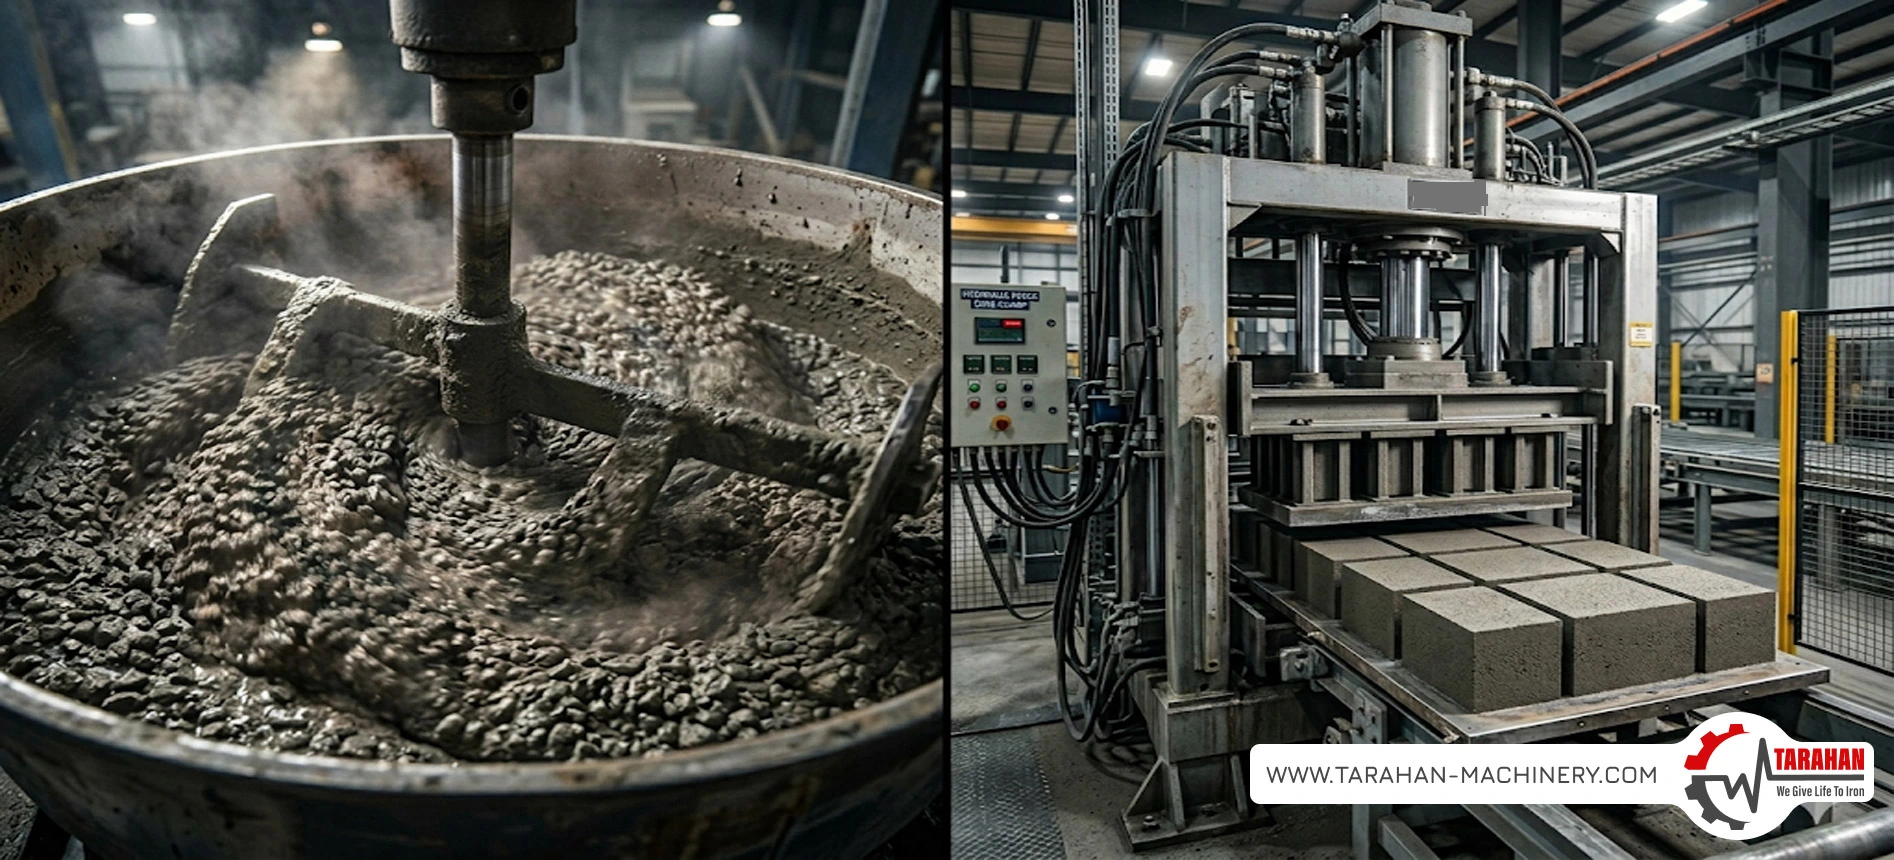
إن تساقط حواف البلوك عند خروجه من القالب، وتكسّره، وضعف مقاومته، هي أكبر أسباب هدر رأس المال في ورش الإنتاج. ويتركز اهتمام المديرين على تسريع تصلّب خلطة البلوك الأسمنتي حتى تتسارع دورة الإنتاج وتحرير البالتات، دون الاضطرار إلى استهلاك مزيد من الأسمنت. وجذر المشكلة هو الجفاف الطبيعي لخلطة البلوك؛ فهي خلطة لا تتجانس أبدًا في الخلاطات العادية والتقليدية.
يحاول كثيرون تعويض هذا الضعف بشراء مواد التصلب أو جل الميكروسيليكا أو الألياف، لكن الواقع أن أغلى الإضافات، إذا خُلطت في خلاطات ضعيفة وكُبست تحت آلة ذات اهتزاز غير منتظم، لا تفعل سوى أن تتكتل وتهدر أموالك. يتناول هذا المقال هذه المشكلة تحديدًا، ويبيّن أن استبدال المعدات المتهالكة بآلات وخلاطات قوية هو الحل العملي الوحيد لتحضير خلطة قياسية وبلوغ أعلى درجات الدمك، والوصول بالهدر إلى الصفر، والحفاظ على أرباح المصنع.
تشريح المواد الأولية: من الركام إلى البلوك الأسمنتي النهائي
إماهة الأسمنت البورتلاندي
يؤدي الأسمنت في الخرسانة دور المادة الرابطة الأساسية. فعندما يمتزج الأسمنت بالماء تبدأ عملية الإماهة (التفاعل الكيميائي بين الماء والأسمنت)، وتنتج مادة تُسمى جل C-S-H (عجينة متينة تمنح البلوك صلابته وتماسكه). والنقطة المهمة هنا هي أن الضبط الدقيق لعيار الأسمنت (كمية الأسمنت المستخدمة في المتر المكعب الواحد من الخلطة) بالغ الأهمية؛ إذ يجب أن تكون كمية الأسمنت كافية لتغطية جميع حبيبات الرمل بطبقة رقيقة.
الركام (الحصى والرمل)
يشكّل الركام الهيكل الأساسي للبلوك. ويجب أن يكون الرمل مغسولًا وخاليًا من الطين حتى لا يعيق التصاق الأسمنت. أما الحصى فتحكمه قاعدة هندسية مهمة تُعرف باسم D_max (أكبر مقاس لحبيبات الحصى)؛ وبحسب هذه القاعدة، يجب ألا يتجاوز أكبر مقاس لحبة الحصى نصف سماكة جدار القالب، وإلا علقت حبات الحصى عند حواف القالب وأحدثت ثقوبًا وفجوات على سطح البلوك.
إدارة الماء والتحكم في المسامية
يجب أن تكون نسبة W/C (النسبة الوزنية للماء إلى الأسمنت) في خلطة البلوك بين 0.4 و0.5 تحديدًا. فإذا أضفت ماءً أكثر، يتبخر هذا الماء بعد جفاف البلوك تاركًا مكانه مسامًا شعرية (ثقوبًا وفراغات دقيقة جدًا داخل نسيج البلوك). وهذه المسام هي بالضبط النقاط التي تقضي على مقاومة البلوك.
الركام الخفيف (الخفاف وما شابهه)
لتقليل الحمل الميت للمنشأ (الوزن المفروض على الهيكل الإنشائي للمبنى) يُستخدم الركام الخفيف الطبيعي (مثل السكوريا) أو الصناعي (مثل الليكا LECA). والتحدي الرئيسي في هذا الركام هو امتصاصه العالي جدًا للماء؛ فإذا لم يُرطَّب جيدًا قبل الخلط، امتص كل ماء الخلطة وجعل البلوك جافًا وهشًا.
المواد المالئة (الفيلر)
مسحوق حجر السيليكا مادة مالئة (تملأ الفراغات بجسيمات مجهرية) ممتازة، فهو يسد الفراغات بين حبيبات الرمل ويمنح البلوك سطحًا أملس ناعمًا تمامًا.
المعايير الوطنية الإيرانية للمنتجات الخرسانية في لمحة
يتطلب الإنتاج السليم الالتزام بالمتطلبات القانونية. وقد حددت منظمة المعايير الوطنية الإيرانية إطارين رئيسيين للبلوك، يلخص الجدول التالي الفروق بينهما:
| وجه المقارنة | المعيار 70-1 (البلوك الحامل) | المعيار 70-2 (البلوك غير الحامل وبلوك الجدران) |
| الاستخدام الرئيسي | تحمّل الأحمال المباشرة ووزن المنشأ | القواطع (الجدران الفاصلة) وتقليل الوزن |
| المواد الأولية الأساسية | رمل مغسول، حصى ناعم بحجم حبة الحمص، أسمنت بورتلاندي | الخفاف (البيوميس) أو ركام خفيف صناعي، أسمنت، قدر من مسحوق الحجر |
| محور الاختبارات | مقاومة ضغط عالية، نسبة امتصاص ماء منخفضة | وزن نوعي منخفض (خفة)، عزل حراري وصوتي |
| بنية الخلطة | خلطة ثقيلة ومصمتة ومدموكة تمامًا | خلطة خفيفة ذات نسيج مسامي |
الخلط الصحيح للمواد: المعادلة الذهبية لخلطة قياسية
تصميم الخلطة يعني تحديد أدق نسب المواد وأكثرها اقتصادًا للوصول إلى أعلى مقاومة.
- تصميم خلطة البلوك الرملي (الثقيل): في الخلطة القياسية الصحيحة، يُستخدم لكل مكيال واحد من الأسمنت 3.5 مكيال من الحصى المتدرج و2.5 مكيال من الرمل المغسول. ويجب كذلك إضافة الماء إلى هذه الخلطة بكمية مضبوطة تمامًا.
- تصميم خلطة بلوك الخفاف (الخفيف): تتكون المعادلة الذهبية للبلوك الخفيف عادةً من 30 بالمئة أسمنت و60 بالمئة خفاف (مزيج من الحبيبات الناعمة والخشنة) و10 بالمئة ماء. والنقطة المهمة في هذا الجزء هي توقيت الخلط؛ إذ يجب خلط المواد الجافة جيدًا أولًا، ثم إضافة الماء تدريجيًا.
دليل عملي لمواد التصلب والإضافات
إن استخدام الإضافات الكيميائية وسيلة لتسريع الإنتاج، بشرط استخدامها بطريقة صحيحة وسليمة:
- المسرّعات الكيميائية (مسرّعات الشك): ترفع مواد مثل كلوريد الكالسيوم سرعة تفاعل الأسمنت بدرجة كبيرة. وهي تقلل زمن الشك (التصلب الأولي للخلطة) لتتمكن من نقل البالتات في وقت أبكر.
تنبيه: يُمنع استخدام الأنواع الكلوريدية من هذه المواد في الخرسانة المحتوية على حديد التسليح، لأنها تسبب صدأ الحديد.
- جل الميكروسيليكا: تؤدي هذه المادة وظيفتين مهمتين: الأولى أنها تعمل كمادة مالئة دقيقة (تملأ المسام الدقيقة جدًا)، والثانية أنها عبر التفاعل البوزولاني (تحويل الجير الحر الضعيف الموجود في الأسمنت إلى مادة رابطة متينة) تزيد دمك البلوك وصلابته زيادة ملحوظة.
- ألياف البولي بروبيلين (PP): تنتشر هذه الألياف البوليمرية داخل الخلطة مثل شبكة، وتمنع ظاهرة الانكماش اللدن (تشقق الخلطة في الساعات الأولى بسبب تبخر الماء). وبفضل هذه الألياف لا تتساقط حواف البلوك عند خروجه من الآلة.
- الملدنات الفائقة: تولّد هذه المواد البوليمرية تنافرًا كهروستاتيكيًا (قوة تنافر بين حبيبات الأسمنت حتى لا تتراكم بعضها فوق بعض وتتباعد)، فتتشكل خلطتك بسهولة وتُدمك تحت المكبس دون الحاجة إلى قطرة ماء إضافية واحدة.
لماذا لا تصلح الخلاطات العادية لإنتاج البلوك؟
أفضل المعادلات والإضافات تفقد قيمتها إذا خُلطت في الآلة الخطأ؛ فخلطة البلوك شديدة الجفاف ولذلك فهي معرضة بشدة للتكتل. وخلاطات الخرسانة الصغيرة (البتونيرات) القديمة ذات الحوض الدوّار تفتقر إلى قوة القص (القوة اللازمة لفصل المواد وتفكيكها). ولهذا السبب لا تنتشر الإضافات والألياف في هذه الآلات انتشارًا صحيحًا بل تتحول إلى كتل، والنتيجة بلوك بحواف تتفتت إلى مسحوق؛ لذا، للوصول إلى تجانس تام، يجب استخدام خلاطة الخرسانة الصناعية. وتقدم طراحان حلولًا متخصصة بحسب نوع خلطتك:
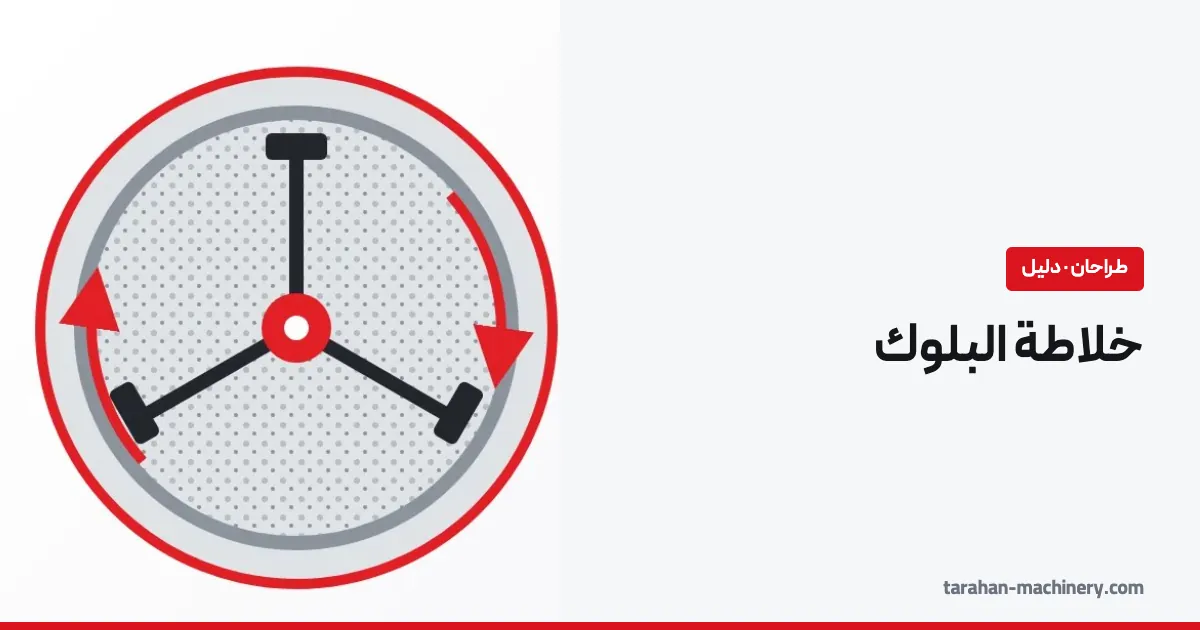
- الخلاطات ثنائية العمود (Twin-Shaft Mixers): بفضل عمودين أفقيين متقاطعين، تحقق هذه الآلات خلطًا ثلاثي الأبعاد يفكك أصعب كتل الأسمنت ويوزع الألياف أو جل الميكروسيليكا في وقت وجيز.
- الخلاطات القرصية (بان) أو الخلاطات العمودية: بشفراتها التي تكشط القاع، تناسب هذه الخلاطات الورش التي تنتج بلوك الخفاف (الخفيف) أو بلاط الأرصفة الخرساني (الإنترلوك)، وهي تحقن الرطوبة في أعماق نسيج الخلطة دون سحق حبيبات الخفاف الدقيقة.
الكبس والدمك: تشكيل القطعة بالجمع بين الاهتزاز والضغط
الخلطة الجافة (ذات الهبوط الصفري) لا تأخذ شكل القالب من تلقاء نفسها. ولطرد الهواء وتشكيل القطعة، يجب أن تكون الآلة قادرة على إحداث ظاهرة التميّع الموضعي (اهتزاز يجعل حبيبات الخلطة تنزلق مؤقتًا لتملأ زوايا القالب). ويتطلب ذلك مزيجًا دقيقًا من الاهتزاز (ذبذبات عالية التردد) والضغط الهيدروليكي (قوة الكبس من الأعلى).
حلول لتحويل المعادلات النظرية إلى خط إنتاج حقيقي
حتى لا تذهب أفضل تصاميم الخلطات وأغلى الإضافات هدرًا، نحتاج إلى جانب خلاطة الخرسانة إلى آلة تصنيع البلوك الأسمنتي المتطورة التي تحوّل هذه النظريات إلى خط إنتاج مربح بتحقيق أعلى درجة من الدمك وأقل هدر.
آلة البلوك الثابتة: ضمان إنتاج صناعي أوتوماتيكي بالكامل
انطلاقًا من فهم دقيق للسلوكيات الميكانيكية المذكورة، صممت شركة طراحان للآلات معداتها المتخصصة لإلغاء الخطأ البشري وخفض الهدر إلى الحد الأدنى. على سبيل المثال، في فئة آلات البلوك الثابتة أحادية القادوس:
TM-104 وTM-108 (سرعة فائقة في إنتاج البلوك)
يُعد هذان الطرازان القلب النابض لمصانع المنتجات الخرسانية. فبفضل النظام الكهروهيدروليكي المتطور بضغط هيدروليكي 180 بار والمحركات الكهربائية الصناعية (من 5.5 إلى 22 كيلوواط)، يبلغ البلوك أعلى مستوى من الانضغاط. ونظرًا للتصميم المدمج للهيكل والأجزاء الميكانيكية في طراز TM 104، المصمم أساسًا لإنتاج البلوك، يمكن لمس سرعة الإنتاج العالية في هذا الطراز. (السرعة من 80 إلى 130 بالتة في الساعة)
- إزالة الفقاعات وتجانس السطح: تعمل أنظمة الاهتزاز القوية والموزعة (محركا اهتزاز في الأسفل) على تفريغ فقاعات الهواء المحبوسة في الخلطة تمامًا، وتمنح سطحًا أملس متجانسًا.
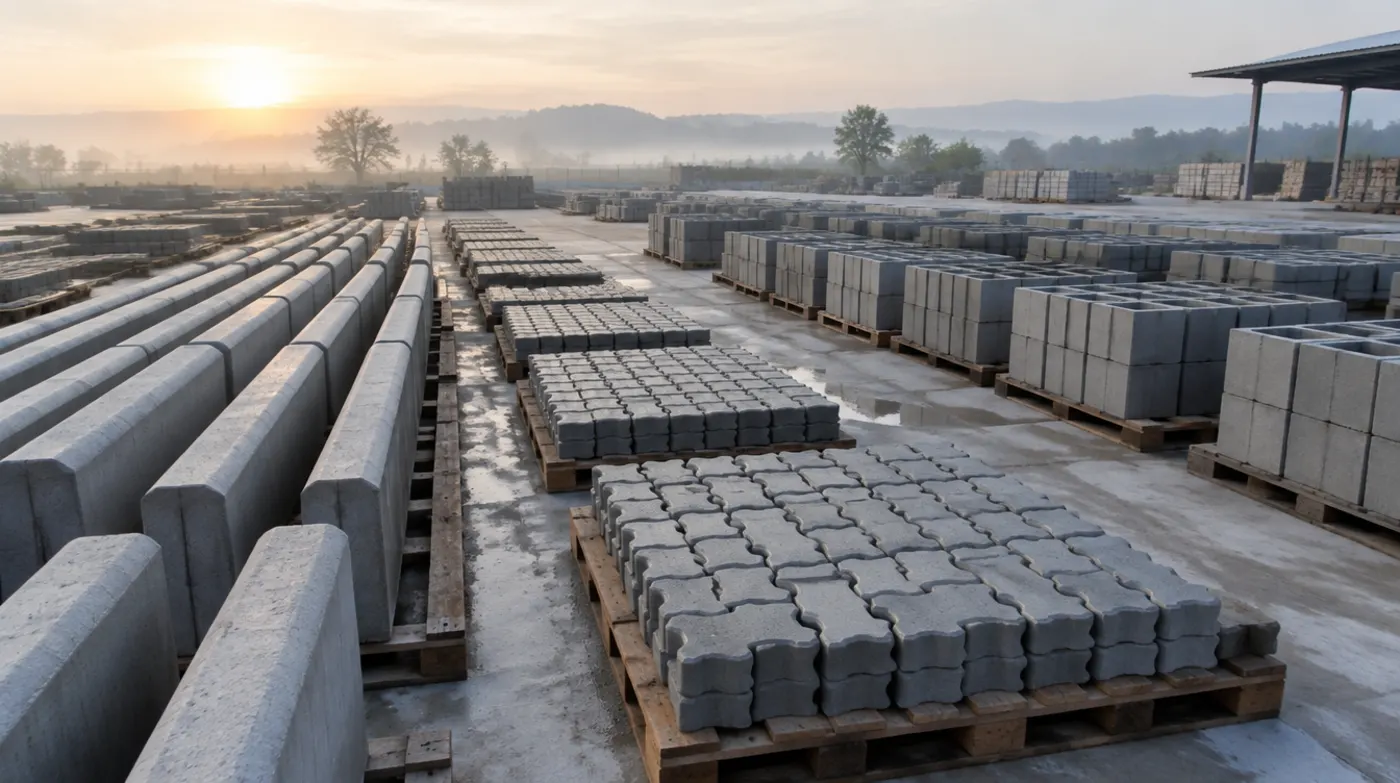
- الطاقة الإنتاجية الصناعية: يتميز طراز TM-108 ببالتة أكبر (99 في 92 سم) وطاقة إنتاجية تتراوح بين 60 و80 بالتة في الساعة، وهو ما يعادل إنتاج 6000 بلوكة قياسية (أو 800 حجر رصيف (بردورة) و450 مترًا من بلاط الأرصفة (الإنترلوك)) في وردية مدتها 8 ساعات.
الطراز الصناعي TM-110 (دقة عالية في حجم إنتاج متوسط)
ينتمي هذا الطراز إلى الآلات أحادية القادوس، وهو نظام إنتاج متعدد الأغراض (البلوك، وحجر الرصيف (البردورة)، وبلاط الأرصفة (الإنترلوك)) يوسّع تنوع منتجات المصنع كثيرًا بفضل التبديل السريع للقوالب. ويضمن الضغط الهيدروليكي البالغ 160 بار بمضختين منفصلتين (بمحرك كهربائي 13 كيلوواط)، إلى جانب 8 وحدات اهتزاز صناعية قوية، دمكًا متجانسًا للخرسانة في جميع نقاط القالب. وبأبعاد بالتة 110 في 115 سم، تستطيع هذه الآلة إنتاج 8000 بلوكة يوميًا، أو 650 مترًا مربعًا من بلاط الأرصفة مزدوج الطبقة عالي الجودة، في وردية مدتها 8 ساعات.
الطراز فائق الثقل TM-112 (عملاق الإنتاج الكمي)
بالنسبة إلى المصانع التي لديها عقود كبرى مع البلديات أو تستهدف التصدير، يُعد طراز TM-112 الخيار الأفضل. فمع زيادة أبعاد البالتة (145 في 110 سم) ورفع الضغط الهيدروليكي إلى 180 بار (بواسطة محرك كهربائي رئيسي بقدرة 30 كيلوواط)، يقدم طاقة إنتاجية استثنائية. وإنتاج 10000 بلوكة يوميًا أو 750 مترًا مربعًا من بلاط الأرصفة في وردية عمل واحدة يجعل من هذه الآلة مصدر ربح وفير في صناعة المنتجات الخرسانية.
النقطة الاستراتيجية في معدات سلسلة TM من طراحان هي قابلية دمجها الكامل مع أنظمة محطات الخلط (الوزن الآلي) والسيور الناقلة والخلاطات الصناعية وروبوت جمع البلوك. وتضمن هذه الأتمتة تعبئة القالب بدقة، واستقرار المنتج النهائي على البالتات دون أدنى تشوه (تغير في الشكل أو هبوط في الحواف).
آلة البلوك المتنقلة (نوع وضع البيض): حل ذكي للاستغناء عن تكلفة البالتات
إلى جانب الآلات الثابتة، تنتج طراحان آلات البلوك المتنقلة (نوع وضع البيض) بأعلى ثبات للهيكل وبحركة خالية من الاهتزاز الضار، وذلك للورش التي تملك أرضًا واسعة مصبوبة بالخرسانة وتريد إنتاج البلوك بآلات متحركة دون إنفاق المال على شراء آلاف البالتات (المشاريع التي تتوفر فيها ساحة خرسانية):
- آلات البلوك المتنقلة من السلسلة الأوتوماتيكية المزودة بقادوس (M.BD وM.BS): هذه الآلات هي رائدة الإنتاج المتنقل. فالطراز القوي M.BD ذو 12 قالبًا، بخزانه (صومعته) سعة 1000 لتر، لا يحتاج إلى التوقف لتعبئة الخلطة. وبإمكانية تركيب نظام PLC الذكي (حاسوب صناعي لأتمتة العملية بالكامل)، تقل تدخلات العامل إلى الحد الأدنى، ويمكن للآلة إنتاج ما بين 3000 و10000 بلوكة قياسية في وردية عمل واحدة.
- السلسلة شبه الهيدروليكية (M.KH وكادونا M.KB): طُورت هذه السلسلة للورش المتوسطة التي تبحث عن جودة الدمك الهيدروليكي بميزانية أكثر اقتصادًا. فطراز M.KH، بنظامه الهيدروليكي لسحب الخلطة ومقعد المشغل، يقلل إجهاد المشغل بنسبة تصل إلى 50 بالمئة، وتبلغ طاقته الإنتاجية 3000 بلوكة. أما طراز كادونا (M.KB) فهو نسخة اقتصادية سهلة الاستخدام جدًا، ويُعد بديلًا ممتازًا للآلات القديمة.
صُممت جميع هذه الآلات هندسيًا بحيث يبلغ تآكل قطعها الحد الأدنى، وهي جميعًا مشمولة بالدعم وبضمان لمدة 12 شهرًا على القطع الرئيسية.
الترطيب والمعالجة: الخطوة الأخيرة لضمان المقاومة
لا ينتهي إنتاج البلوك بخروجه من الآلة؛ فالأسمنت يحتاج إلى الرطوبة لمواصلة تفاعلاته.
- المعالجة بالماء: في هذه الطريقة، يجب رش البلوك بالماء باستمرار بعد تصلبه الأولي لمدة 7 أيام على الأقل، وإبعاده عن أشعة الشمس المباشرة حتى لا تتبخر الرطوبة من داخل نسيجه.
- المعالجة بالبخار (المعالجة الصناعية): في المصانع المجهزة، يدخل البلوك غرف البخار (بدرجة حرارة عالية أو تحت ضغط الأوتوكلاف). وتضاعف الحرارة والرطوبة معًا سرعة تفاعل الأسمنت عدة مرات، فيصبح البلوك جاهزًا للطرح في السوق في أقل من 24 ساعة.
الخلاصة: كيف نضمن أرباح المصنع باختيار ذكي؟
إن النظرة قصيرة الأمد إلى المعدات واستخدام آلات الورش الرخيصة يرفعان مباشرةً التكاليف التشغيلية (OPEX) للمصنع. فالخلطة التي تُحضَّر وتُدمك في آلات ضعيفة تحتاج إلى استهلاك مزيد من الأسمنت لتعويض ضعفها، وترفع نسبة الهدر (البلوك المكسور وغير المنتظم) ارتفاعًا كبيرًا.
إن تطوير خط الإنتاج واستخدام أنظمة محطات الخلط والخلاطات القوية وآلات الكبس الأوتوماتيكية من شركات صناعية موثوقة مثل شركة طراحان للآلات ليس تكلفة، بل استراتيجية مضمونة تخفض تكلفة إنتاج كل قالب بلوك وتضمن استردادًا سريعًا لرأس المال، من خلال التوزيع الكامل للإضافات، وخفض استهلاك الأسمنت إلى الحد الأدنى، والوصول بنسبة الهدر إلى الصفر.
الأسئلة الشائعة حول إنتاج خلطة البلوك الأسمنتي
لماذا تتساقط حواف البلوك الأسمنتي أو تتفتت إلى مسحوق عند خروجه من الآلة؟
لهذه المشكلة عادةً ثلاثة أسباب رئيسية: أولًا، الجفاف الزائد للخلطة (انخفاض نسبة الماء إلى الأسمنت عن 0.4). ثانيًا، استخدام الخلاطات التقليدية التي لا توزع الأسمنت جيدًا في الخلطة كلها. ثالثًا، ضعف آلة تصنيع البلوك في تطبيق الضغط الهيدروليكي والاهتزاز في آن واحد لتثبيت حبيبات الركام بعضها ببعض.
هل يمكن استخدام خلاطات الخرسانة الصغيرة (البتونيرة) العادية لتحضير خلطة البلوك؟
من الناحية الهندسية والنوعية، لا. فالبتونيرات مصممة للخرسانة السائلة كثيرة الماء. أما خلطة البلوك فجافة وتحتاج لكي تمتزج إلى «قوة قص» عالية لا توفرها سوى الخلاطات الصناعية (مثل الخلاطة ثنائية العمود أو خلاطة البان). ويؤدي استخدام البتونيرة إلى زيادة الهدر وعدم تجانس الخلطة.
ما أفضل زمن خلط لخلطة بلوك الخفاف؟
نظرًا إلى الامتصاص العالي للماء في الخفاف والركام الخفيف الصناعي، يجب خلط المواد الجافة (الخفاف والأسمنت) أولًا. وبعد إضافة الماء تدريجيًا، يجب أن يستمر الخلط مدة تتراوح بين 6 و8 دقائق حتى يتغلغل الماء في مسام الخفاف وتصل الخلطة إلى حالة «الاستقرار» كما يقال في الورش.
هل يكفي استخدام جل الميكروسيليكا وحده لزيادة المقاومة؟
يزيد جل الميكروسيليكا مقاومة العجينة الأسمنتية زيادة كبيرة، لكن إذا لم توزعه خلاطة قوية توزيعًا متجانسًا في الخلطة، أو لم تدمكه آلة الكبس دمكًا كاملًا، فإنه سيعمل كنقاط ضعف موضعية داخل البلوك بدلًا من زيادة المقاومة. فالمعدات القياسية مكملة للإضافات الكيميائية.
اطلع على مراحل الإنتاج والمعالجة ومراقبة الجودة في دليل تصنيع البلوك الأسمنتي.



أرسل تعليق: