

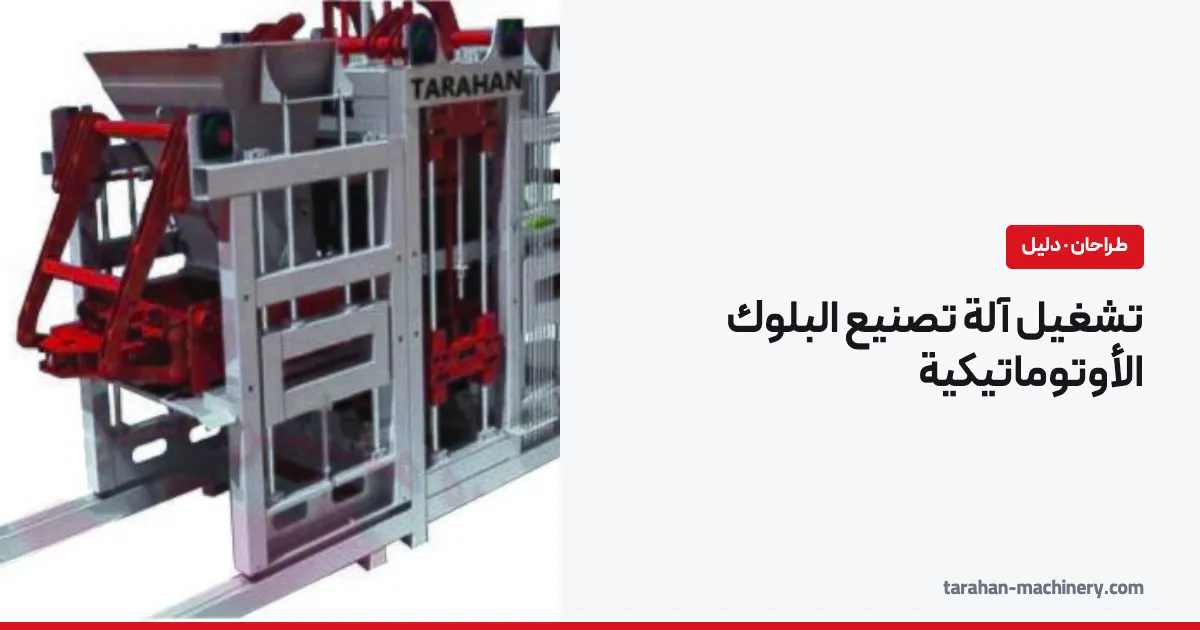
لا يقتصر العمل على آلة تصنيع البلوك الأوتوماتيكية على تشغيلها وصب الخلطة في القالب. فجودة البلوك وكمية الهالك واستهلاك الكهرباء وسرعة الإنتاج، بل وعمر قطع الآلة أيضًا، تتوقف إلى حد كبير على طريقة ضبط الآلة وخبرة المشغل.
في كثير من الورش، تبدأ مشكلات مثل البلوك المسامي الهش، وتكسر الزوايا، وتشقق المنتج، وانحشار القالب، أو تسارع اهتراء الآلة، من بضعة أسباب بسيطة: خلطة غير مناسبة، أو اهتزاز غير مضبوط، أو ضغط كبس خاطئ، أو إهمال الصيانة اليومية للآلة.
نشرح في هذا المقال تشغيل آلة تصنيع البلوك الأوتوماتيكية بلغة بسيطة، ونوضح الدور الذي يؤديه ضبط الآلة ولوحة الكهرباء، وبخاصة ضبط الاهتزاز، في جودة المنتج النهائي.
كيف تعمل آلة تصنيع البلوك الأوتوماتيكية؟
تُستخدم آلة تصنيع البلوك الأوتوماتيكية لإنتاج أنواع القطع الخرسانية مثل البلوك وحجر الرصيف (البردورة) وبلاط الأرصفة الخرساني (الإنترلوك) وبعض المنتجات المشابهة. وإذا كنت ما زلت في مرحلة اختيار الآلة، فمن الأفضل أن تتعرف أولًا على أنواع آلات تصنيع البلوك والفروق بين الطرازات الثابتة والمتنقلة واليدوية والأوتوماتيكية، ثم تعود إلى هذا القسم.
في آلات إنتاج البلوك، يجري جزء كبير من مراحل الإنتاج بصورة أوتوماتيكية أو شبه آلية، ويقتصر دور المشغل في الغالب على التحكم في العملية ومراقبتها.
وهكذا تنفذ الآلة في الدورة المعتادة المراحل التالية:
- استقبال الخلطة في خزان الآلة أو قادوسها
- نقل الخلطة إلى داخل القالب
- تطبيق الاهتزاز لتحسين استقرار الخلطة
- كبس الخلطة داخل القالب
- إخراج البلوك من القالب
- نقل المنتج إلى مكان التجفيف والمعالجة
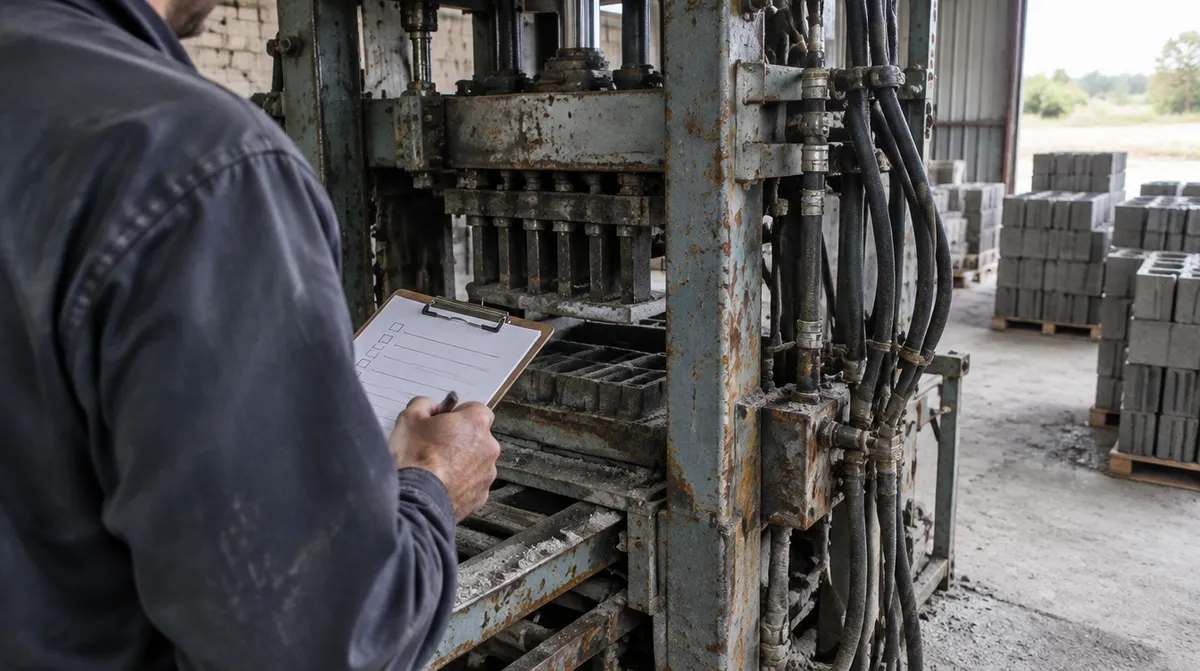
في الآلات الأوتوماتيكية، للتناسق بين نظام الاهتزاز والنظام الهيدروليكي والقالب والسنبك ولوحة الكهرباء أهمية كبيرة. فإذا لم يعمل أحد هذه الأجزاء كما ينبغي، فلن تكون جودة إنتاج الآلة متجانسة.
ما الذي يجب فحصه قبل بدء العمل على آلة تصنيع البلوك الأوتوماتيكية؟
قبل بدء الإنتاج، يُفضل أن يفحص المشغل بضعة أمور بسيطة لكنها مهمة. لا يستغرق ذلك وقتًا طويلًا، لكنه قد يمنع توقف الإنتاج وخروج بلوك رديء الجودة.
قائمة الفحص قبل تشغيل الآلة
| البنود التي يجب فحصها | سبب أهمية الفحص |
| التغذية الكهربائية ولوحة الكهرباء | تجنب الأخطاء والانقطاع المفاجئ أو الأضرار الكهربائية |
| مستوى الزيت الهيدروليكي | الحفاظ على الضغط المناسب وسلاسة عمل الأسطوانات الهيدروليكية |
| القالب والسنبك | تجنب تكسر الحواف أو الانحشار أو تشوه شكل البلوك |
| محرك الاهتزاز | التأكد من تجانس الاهتزاز وعدم وجود صوت غير طبيعي |
| البراغي والوصلات | تجنب ارتخاء القطع بسبب الاهتزاز |
| جودة الخلطة | تجنب المسامية والتشقق وهالك الإنتاج |
| إنتاج بضع عينات تجريبية | فحص الجودة قبل الإنتاج بكميات كبيرة |
إذا صدر عن الآلة صوت غير طبيعي، أو أظهرت لوحة الكهرباء خطأ، أو كان الاهتزاز غير طبيعي، أو لم يُفرغ القالب بصورة صحيحة، فالأفضل عدم بدء الإنتاج الفعلي إلى أن تُفحص المشكلة.
ما دور الخلطة في جودة البلوك؟
من النقاط المهمة في طريقة تشغيل آلة تصنيع البلوك الأوتوماتيكية أن جودة البلوك لا تتوقف على الآلة وحدها. فحتى أفضل آلة لن تعطي إنتاجًا جيدًا إذا غُذيت بخلطة غير مناسبة.
ينبغي عادةً أن تكون خلطة آلة تصنيع البلوك شبه جافة أو رطبة قليلًا؛ أي ليست جافة جدًا فلا تنتشر جيدًا داخل القالب، ولا سائلة إلى حد يفقد معه البلوك شكله بعد خروجه من القالب.
لذلك، قبل تغيير إعدادات الاهتزاز، يُفضل التأكد من تحضير خلطة البلوك الأسمنتي القياسية؛ لأن الرطوبة والتدرج الحبيبي غير المناسبين يخفضان جودة المنتج حتى مع أفضل آلة.
ما المشكلات التي تسببها الخلطة غير المناسبة؟
- إذا كانت الخلطة جافة جدًا، خرج البلوك مساميًا هشًا أو معششًا أو متكسر الحواف.
- إذا كانت الخلطة شديدة البلل، تشوه شكل البلوك بعد خروجه من القالب.
- إذا لم تكن الخلطة متجانسة، تغيرت جودة البلوك على مدار اليوم.
- إذا لم يكن التدرج الحبيبي للمواد مناسبًا، انخفضت كثافة المنتج.
- إذا لم تكن رطوبة الخلطة ثابتة، فلن يعطي ضبط الاهتزاز نتيجة دقيقة.
لهذا السبب، وقبل أن يغير المشغل إعدادات الاهتزاز أو ضغط الكبس، عليه أن يتأكد من أن الخلطة في حالة مناسبة من حيث الرطوبة والتركيب والتجانس.
مراحل تشغيل آلة تصنيع البلوك الأوتوماتيكية
لتشغيل الآلة بصورة صحيحة، يُفضل أن ينفذ المشغل مراحل الإنتاج بالترتيب وبدقة. فالتغييرات المتسرعة في الإعدادات تزيد الهالك.
1. تحضير الخلطة
يجب أولًا تحضير الخلطة بنسب مناسبة من المواد والأسمنت والماء. وفي الورش ذات الطاقة الإنتاجية الأعلى، تزداد أهمية استخدام معدات مناسبة لتحضير الخلطة؛ لأن تجانسها يؤثر مباشرة في جودة البلوك.
2. نقل الخلطة إلى الآلة
تدخل الخلطة الجاهزة إلى خزان الآلة أو قادوسها. وفي هذه المرحلة يجب الانتباه إلى أن تدخل المواد بصورة متجانسة، وألا تتعرض الآلة لنقص المواد أو انقطاعها المفاجئ.
3. امتلاء القالب
بعد دخول الخلطة، يجب أن يمتلئ القالب امتلاءً كاملًا ومتجانسًا. فإذا امتلأ أحد جانبي القالب أقل من الآخر، فلن يكون البلوك الناتج متجانسًا من حيث الوزن والكثافة والمظهر.
4. تطبيق الاهتزاز
يساعد الاهتزاز الخلطة على الاستقرار جيدًا داخل القالب، ويقلل الفراغات بين الحبيبات، ويمنح البلوك كثافة أفضل. لكن يجب ضبط الاهتزاز بما يتناسب مع نوع الخلطة والمنتج.
5. كبس الخلطة
يضغط الكبس الخلطة داخل القالب. فالضغط المنخفض يُضعف البلوك، والضغط الزائد قد يُجهد القالب أو السنبك أو المنتج.
6. إخراج البلوك من القالب
في نهاية الدورة، يجب أن يخرج البلوك من القالب دون التصاق أو انهيار أو تشوه. وإذا تضرر البلوك أثناء الإخراج، فيجب فحص عدة أمور: رطوبة الخلطة، ونظافة القالب، وضغط الكبس، وزمن الاهتزاز، وزمن الإخراج.
ما وظيفة لوحة الكهرباء في آلة تصنيع البلوك؟
لوحة الكهرباء هي مركز التحكم في آلة تصنيع البلوك. وتُدار كثير من الوظائف الرئيسية للآلة عبر لوحة الكهرباء أو نظام التحكم.
في الآلات الأوتوماتيكية، لا يقتصر دور لوحة الكهرباء على تشغيل الآلة وإيقافها. فبحسب طراز الآلة، يمكن التحكم عبرها في البنود التالية:
- زمن الاهتزاز
- زمن الكبس
- ترتيب تنفيذ مراحل الإنتاج
- حركة الأجزاء الهيدروليكية
- تشغيل محرك الاهتزاز وإيقافه
- الإيقاف الطارئ
- زمن إخراج المنتج
- تنفيذ الدورة الأوتوماتيكية
يجب أن يعرف المشغل كيفية استخدام الأوامر الرئيسية في لوحة الكهرباء، لكن لا ينبغي له أن يتدخل في الإعدادات الحساسة أو التمديدات الكهربائية أو إصلاح اللوحة دون تخصص. فالتعامل الخاطئ مع لوحة الكهرباء قد يؤدي إلى توقف الآلة أو تلف القطع أو مخاطر تتعلق بالسلامة.
في خطوط الإنتاج الأكبر، لا تقتصر جودة عمل آلة تصنيع البلوك على إعدادات لوحة الكهرباء، بل إن توفير خلطة متجانسة مهم للغاية أيضًا. لذلك، في الورش والمصانع ذات الطاقة الإنتاجية الأعلى، يمكن لمعدات مثل محطة خلط الخرسانة أن تساعد على التحكم بصورة أفضل في نسب المواد والأسمنت والماء.
ماذا يشمل ضبط آلة تصنيع البلوك؟
ضبط آلة تصنيع البلوك ليس إعدادًا واحدًا بسيطًا، بل يجب أن تتناسق عدة أجزاء معًا حتى يخرج المنتج النهائي بجودة مناسبة.
أهم إعدادات الآلة
| بند الضبط | التأثير في الإنتاج |
| زمن الاهتزاز | يؤثر في الكثافة وفي تجنب مسامية البلوك |
| شدة الاهتزاز | تؤثر في استقرار الخلطة وفي اهتراء الآلة |
| ضغط الكبس | يؤثر في مقاومة البلوك وشكله النهائي |
| زمن الإخراج | يؤثر في خروج البلوك من القالب سليمًا |
| مقدار رطوبة الخلطة | يؤثر في تشكل البلوك ومقاومته الأولية |
| نظافة القالب | تؤثر في مظهر المنتج وإخراجه |
أفضل طريقة هي أن يغير المشغل إعدادًا واحدًا فقط في كل مرة ثم يفحص النتيجة. فإذا تغيرت عدة إعدادات في وقت واحد، صعب تحديد سبب المشكلة.
فمثلًا، إذا خرج البلوك مساميًا هشًا أو متكسر الحواف، فلا ينبغي زيادة زمن الاهتزاز فورًا. فقد تكون المشكلة في رطوبة الخلطة، أو عدم امتلاء القالب بالكامل، أو ضغط الكبس، أو حتى التدرج الحبيبي للمواد. وفي مثل هذه الحالات، يساعد الفحص خطوة بخطوة على تحديد السبب الرئيسي لتراجع الجودة.
لماذا يُعد ضبط الاهتزاز في آلة تصنيع البلوك مهمًا؟
نظام الاهتزاز من أهم أجزاء آلة تصنيع البلوك. ووظيفته أن تستقر الخلطة داخل القالب بصورة أفضل، وأن تقل الفراغات، وأن يكتسب البلوك كثافة أنسب.
لكن النقطة المهمة أن زيادة الاهتزاز لا تعني دائمًا جودة أفضل. فيجب أن يتناسب ضبط الاهتزاز مع نوع الخلطة والقالب وضغط الكبس وجودة المنتج.
إذا كان الاهتزاز منخفضًا، فقد يصبح البلوك:
- مساميًا هشًا.
- غير كافي المقاومة.
- عرضة للتشقق أو الكسر بعد الجفاف.
إذا كان الاهتزاز زائدًا، فقد يحدث ما يلي:
- ارتفاع استهلاك الكهرباء.
- إجهاد محرك الاهتزاز.
- ارتخاء البراغي والوصلات.
- زيادة اهتراء القالب والهيكل.
- انفصال المواد بعضها عن بعض داخل القالب.
- تراجع المظهر الخارجي للمنتج.
إذن، ليس الهدف من ضبط الاهتزاز أن تعمل الآلة بأقصى اهتزاز، بل إنتاج بلوك جيد ومتجانس بأقل إجهاد إضافي.
طريقة ضبط الاهتزاز في آلة تصنيع البلوك
لضبط الاهتزاز في آلة تصنيع البلوك، يُفضل أن يتقدم المشغل خطوة بخطوة. ويجب أن يجري الضبط على أساس نوع الخلطة ونوع المنتج والقالب وجودة الإنتاج.
الخطوة الأولى: افحص جودة الخلطة
قبل تغيير الاهتزاز، تأكد من أن الخلطة محضرة بصورة صحيحة. فإذا كانت جافة جدًا أو شديدة البلل، فلن يحل تغيير الاهتزاز المشكلة بالكامل.
الخلطة الجافة أكثر من اللازم لا تستقر جيدًا داخل القالب، فيخرج البلوك مساميًا هشًا أو معششًا. وفي المقابل، قد تؤدي الخلطة شديدة البلل إلى تشوه شكل البلوك بعد خروجه من القالب.
الخطوة الثانية: ابدأ بضبط متوسط
عند بدء الإنتاج، يُفضل ألا يكون زمن الاهتزاز وشدته منخفضين جدًا أو مرتفعين جدًا. فالضبط المتوسط يساعد المشغل على أن يدرك بسهولة أكبر التغيير الذي تحتاج إليه الآلة.
الخطوة الثالثة: أنتج بضع بلوكات تجريبية
بعد بدء العمل، أنتج بضع عينات من البلوك وافحصها من حيث المظهر والكثافة والزوايا والخروج من القالب.
وفي هذه المرحلة، يُفضل أن ينتبه المشغل أيضًا إلى تجانس الوزن، وشكل الزوايا، وحالة سطح المنتج، ومدى التصاق البلوك بالقالب.
الخطوة الرابعة: غيّر زمن الاهتزاز تدريجيًا
إذا احتجت إلى تغيير زمن الاهتزاز، فافعل ذلك على مراحل. فالتغيير الكبير المفاجئ يصعّب تحديد سبب المشكلة.
بعد كل تغيير، أنتج بضع عينات جديدة وقارن النتيجة بالعينات السابقة. فهذه الطريقة البسيطة تمنع إنتاج عدد كبير من البلوك التالف.
الخطوة الخامسة: قيّم النتيجة من خلال المنتج
يجب أن يتبين الضبط الصحيح للاهتزاز من إنتاج الآلة، لا من صوتها أو شدة اهتزازها فحسب. فإذا كان البلوك جيد المظهر، مقبول الكثافة، ويخرج من القالب سليمًا، فقد اقتربت الإعدادات من نقطة جيدة.
ما مقدار الاهتزاز الأنسب لكل نوع من الخلطات؟
قد يختلف المقدار الدقيق للاهتزاز من آلة إلى أخرى ومن قالب إلى آخر، لكن الجدول التالي دليل عام للمشغل. ويجب تعديل هذه القيم بالاختبار العملي وعلى أساس جودة الإنتاج.
| نوع الخلطة أو المنتج | الاهتزاز المقترح | ملاحظة مهمة |
| خلطة خفيفة أو خلطة الخفاف (البيوميس) | منخفض إلى متوسط | قد يضر الاهتزاز الزائد ببنية الركام الخفيف |
| خلطة رملية عادية | متوسط | تعطي عادةً إنتاجًا جيدًا مع ضبط متوازن |
| قطع أسمك أو أثقل | متوسط يميل إلى المرتفع | تحتاج إلى كثافة أعلى، لكن يجب ألا تتعرض الآلة لإجهاد غير طبيعي. |
| خلطة تحتوي على إضافات | منخفض إلى متوسط | لأنها أكثر سيولة، فقد يتسبب الاهتزاز الزائد في انفصال الروبة الأسمنتية عن الخلطة. |
لا يغني هذا الجدول عن الاختبار العملي. فأفضل ضبط يتحقق حين ينتج المشغل بضع عينات ويفحص جودة البلوك.
إذا واجهت عند إنتاج البلوك الخفيف أو بلوك الخفاف مشكلات التشقق أو التفتت أو ضعف المقاومة، فلا تُلقِ اللوم على الاهتزاز وحده. ففي مقال أسباب تفتت بلوك الخفاف تناولنا أيضًا عوامل مهمة مثل جودة الخلطة والكثافة والرطوبة ومعالجة المنتج.
ضبط الأثقال اللامركزية في محرك الاهتزاز: نقطة مهمة لكنها تخصصية
في كثير من آلات تصنيع البلوك، يعمل نظام الاهتزاز بمحركات اهتزاز ذات أثقال لامركزية. ففي هذه المحركات توجد أثقال على طرفي عمود المحرك، وعند دورانها يتولد الاهتزاز.
بتغيير زاوية الأثقال اللامركزية يمكن خفض شدة ضربة الاهتزاز أو رفعها. لكن يجب إجراء ذلك بدقة، لأن الضبط الخاطئ لهذه الأثقال قد يؤدي إلى اهتزاز غير متوازن، أو تلف المحامل، أو إجهاد الهيكل، أو حتى احتراق المحرك.
نقاط مهمة في ضبط الأثقال اللامركزية لمحرك الاهتزاز
- قبل أي عمل، يجب فصل الكهرباء عن الآلة فصلًا كاملًا.
- لا يفتح أغطية المحرك إلا شخص يعرف الآلة.
- يجب ضبط الأثقال على طرفي المحرك بصورة متماثلة تمامًا.
- تغيير الأثقال من جانب واحد أو بصورة غير متماثلة أمر خطير.
- بعد الضبط، يجب إحكام شد البراغي.
- إذا كان في الآلة محركا اهتزاز، فيجب أن يكون اتجاه دوران المحركين مضبوطًا بصورة صحيحة.
- يُفضل أن يتولى هذا العمل فني الصيانة أو شخص متخصص.
بالنسبة إلى المشغل العادي، الأهم من العبث بالأثقال اللامركزية هو معرفة علامات عدم ضبط الاهتزاز وطلب المساعدة من فني الصيانة في الوقت المناسب.
ما الضبط الأكثر توفيرًا لنظام الاهتزاز؟
الضبط الأكثر توفيرًا ليس أقصى شدة ولا أطول زمن للاهتزاز. فالضبط الاقتصادي يعني أن تنتج الآلة بلوكًا مقبولًا ومتينًا ومتجانسًا بأقل إجهاد إضافي.
في إنتاج البلوك نوعان من التكاليف الخفية: تكلفة الاهتزاز المنخفض وتكلفة الاهتزاز الزائد.
تكلفة الاهتزاز المنخفض
حين يكون الاهتزاز أقل من المقدار المناسب، لا يبلغ المنتج الجودة الكافية. ونتيجة لذلك قد تواجه الورشة المشكلات التالية:
- زيادة الهالك
- إرجاع المنتج
- انخفاض مقاومة البلوك
- استهلاك مواد إضافية لإنتاج البديل
- تراجع ثقة العملاء
تكلفة الاهتزاز الزائد
حين يكون الاهتزاز زائدًا عن الحد، قد يُظن في البداية أن المنتج يتحسن، لكن عمليًا قد تنشأ تكاليف أخرى:
- زيادة استهلاك الكهرباء
- اهتراء محرك الاهتزاز
- تلف المحامل
- ارتخاء البراغي
- إجهاد القالب والهيكل
- زيادة الحاجة إلى الصيانة والإصلاح
إذن، أفضل ضبط هو نقطة التوازن؛ أي الحالة التي يكون فيها البلوك جيد الجودة، دون أن تعمل الآلة بإجهاد عالٍ بلا داعٍ.
علامات عدم ضبط الاهتزاز في آلة تصنيع البلوك
إذا لم يكن الاهتزاز مضبوطًا بصورة صحيحة، فعادةً ما تظهر علامات ذلك على المنتج أو على الآلة نفسها.
علامات الاهتزاز المنخفض
- البلوك مسامي هش أو معشش.
- الزوايا لا تتشكل بالكامل.
- سطح البلوك غير مستوٍ.
- البلوك لا يتمتع بمقاومة أولية جيدة.
- المنتج يتشقق بعد الجفاف أو ينكسر بسهولة.
علامات الاهتزاز الزائد
- اهتزاز الآلة غير طبيعي.
- صوت محرك الاهتزاز غير طبيعي.
- البراغي والوصلات ترتخي بسرعة ومرارًا.
- يظهر على سطح المنتج انفصال في المكونات أو نضح للماء.
- يرتفع استهلاك الكهرباء واهتراء الآلة.
مع ذلك، يجب الانتباه إلى أن هذه العلامات لا تتعلق دائمًا بالاهتزاز وحده. فأحيانًا تكون المشكلة في الخلطة أو القالب أو ضغط الكبس أو إعدادات لوحة الكهرباء.
إذا كانت مشكلتك الرئيسية هي تفتت البلوك الخفيف أو تشققه بعد الجفاف، فيُفضل أن تفحص إلى جانب الاهتزاز أمورًا مثل رطوبة الخلطة، ونوع الخفاف، ومقدار الأسمنت، وطريقة حفظ المنتج. وفي هذا الموضوع، يمكن أن يكون دليل أسباب تفتت بلوك الخفاف مكملًا جيدًا لهذا القسم.
الأخطاء الشائعة لدى المشغلين عند ضبط آلة تصنيع البلوك
في كثير من الورش، تؤدي أخطاء بسيطة من المشغل إلى زيادة الهالك واهتراء الآلة. ومن الأخطاء الشائعة:
- زيادة الاهتزاز لتعويض خلطة غير مناسبة
- تغيير عدة إعدادات مختلفة في وقت واحد
- بدء الإنتاج بكميات كبيرة دون اختبار العينات الأولى
- إهمال نظافة القالب
- تجاهل الصوت غير الطبيعي لمحرك الاهتزاز
- عبث شخص غير متخصص بلوحة الكهرباء
- إهمال ارتخاء البراغي والوصلات
- التشحيم الزائد أو غير المنتظم للقطع المتحركة
أحيانًا يمنع ضبط بسيط أو صيانة قصيرة عطلًا أكبر. وفي المقابل، قد يؤدي الاستمرار في العمل بإعدادات خاطئة إلى ارتفاع هالك الإنتاج وزيادة تكلفة إصلاح الآلة معًا.
صيانة نظام الاهتزاز لخفض تكاليف الإصلاح
يتحمل نظام الاهتزاز إجهادًا كبيرًا بسبب الاهتزاز المستمر. لذلك تؤدي صيانته الصحيحة دورًا مهمًا في خفض تكاليف الإصلاح.
البنود التي يجب فحصها بانتظام:
| أجزاء نظام الاهتزاز | الإجراء المقترح |
| براغي محرك الاهتزاز | الفحص وإعادة الشد بانتظام |
| كابلات كهرباء المحرك | التحقق من وجود قطع أو سخونة أو تلف في العازل |
| صوت محرك الاهتزاز | الانتباه إلى أي صوت غير طبيعي |
| المحامل | التشحيم وفق الجدول، دون إفراط |
| مخمدات الاهتزاز والنوابض | فحص التشققات أو التمزق أو الهبوط غير المتماثل |
| موضع تركيب المحرك | التأكد من إحكام تثبيت القواعد |
من الأخطاء الشائعة أن يظن المشغل أن زيادة التشحيم أفضل دائمًا، في حين أن التشحيم الزائد قد يؤدي إلى سخونة المحامل وتلفها مبكرًا. والأفضل إجراء صيانة الآلة وفق الجدول وبالمقدار المناسب.
متى يجب طلب المساعدة من فني الصيانة؟
بعض الأعمال، مثل تنظيف القالب وفحص عينات الإنتاج والفحص الظاهري للآلة، يتولاها المشغل. لكن بعض المشكلات تحتاج إلى فحص متخصص.
في الحالات التالية، يُفضل طلب المساعدة من فني الصيانة:
- لوحة الكهرباء تُظهر خطأ متكررًا.
- الآلة تتوقف فجأة.
- صوت محرك الاهتزاز غير طبيعي.
- اهتزاز الآلة أصبح غير متوازن.
- براغي محرك الاهتزاز ترتخي باستمرار.
- جودة البلوك لا تتحسن بتغيير الإعدادات.
- النظام الهيدروليكي يعاني من هبوط في الضغط.
- القالب لا يمتلئ أو لا يُفرغ بصورة صحيحة.
- هناك حاجة إلى ضبط الأثقال اللامركزية لمحرك الاهتزاز.
قد يؤدي الاستمرار في العمل على آلة بها مشكلة جدية إلى مضاعفة تكلفة الإصلاح عدة مرات.
الخلاصة
لتعلم تشغيل آلة تصنيع البلوك الأوتوماتيكية أهمية كبيرة لكل ورشة تسعى إلى إنتاج منتظم وجيد واقتصادي. فالآلة الأوتوماتيكية تقدم أفضل أداء حين لا يكتفي المشغل بمراقبة سرعة الإنتاج، بل يتابع أيضًا جودة الخلطة وضبط الآلة ولوحة الكهرباء وضغط الكبس ونظام الاهتزاز.
ضبط الاهتزاز في آلة تصنيع البلوك من أهم أجزاء هذه العملية. فالاهتزاز المنخفض ينتج بلوكًا مساميًا ضعيفًا، والاهتزاز الزائد يرفع استهلاك الكهرباء واهتراء الآلة وإجهادها. وأفضل ضبط هو الذي يمنح البلوك كثافة ومظهرًا مناسبين دون إجهاد الآلة بلا داعٍ.
إذا كنت تنوي إنشاء ورشة لإنتاج البلوك أو حجر الرصيف أو بلاط الأرصفة الخرساني أو تطويرها، فإن اختيار الآلة المناسبة وتدريب المشغل تدريبًا صحيحًا يمكن أن يجنبك كثيرًا من التكاليف اللاحقة. وتوفر شركة طراحان للآلات، بصفتها مصنعًا مباشرًا لآلات القطع الخرسانية في تبريز بإيران، الاستشارة والتركيب والتشغيل في الموقع والتدريب على تشغيل آلة تصنيع البلوك. ولاختيار الآلة المناسبة لطاقتك الإنتاجية وظروف ورشتك، يمكنك التواصل مع خبراء طراحان والحصول على استشارة مجانية.



أرسل تعليق: