

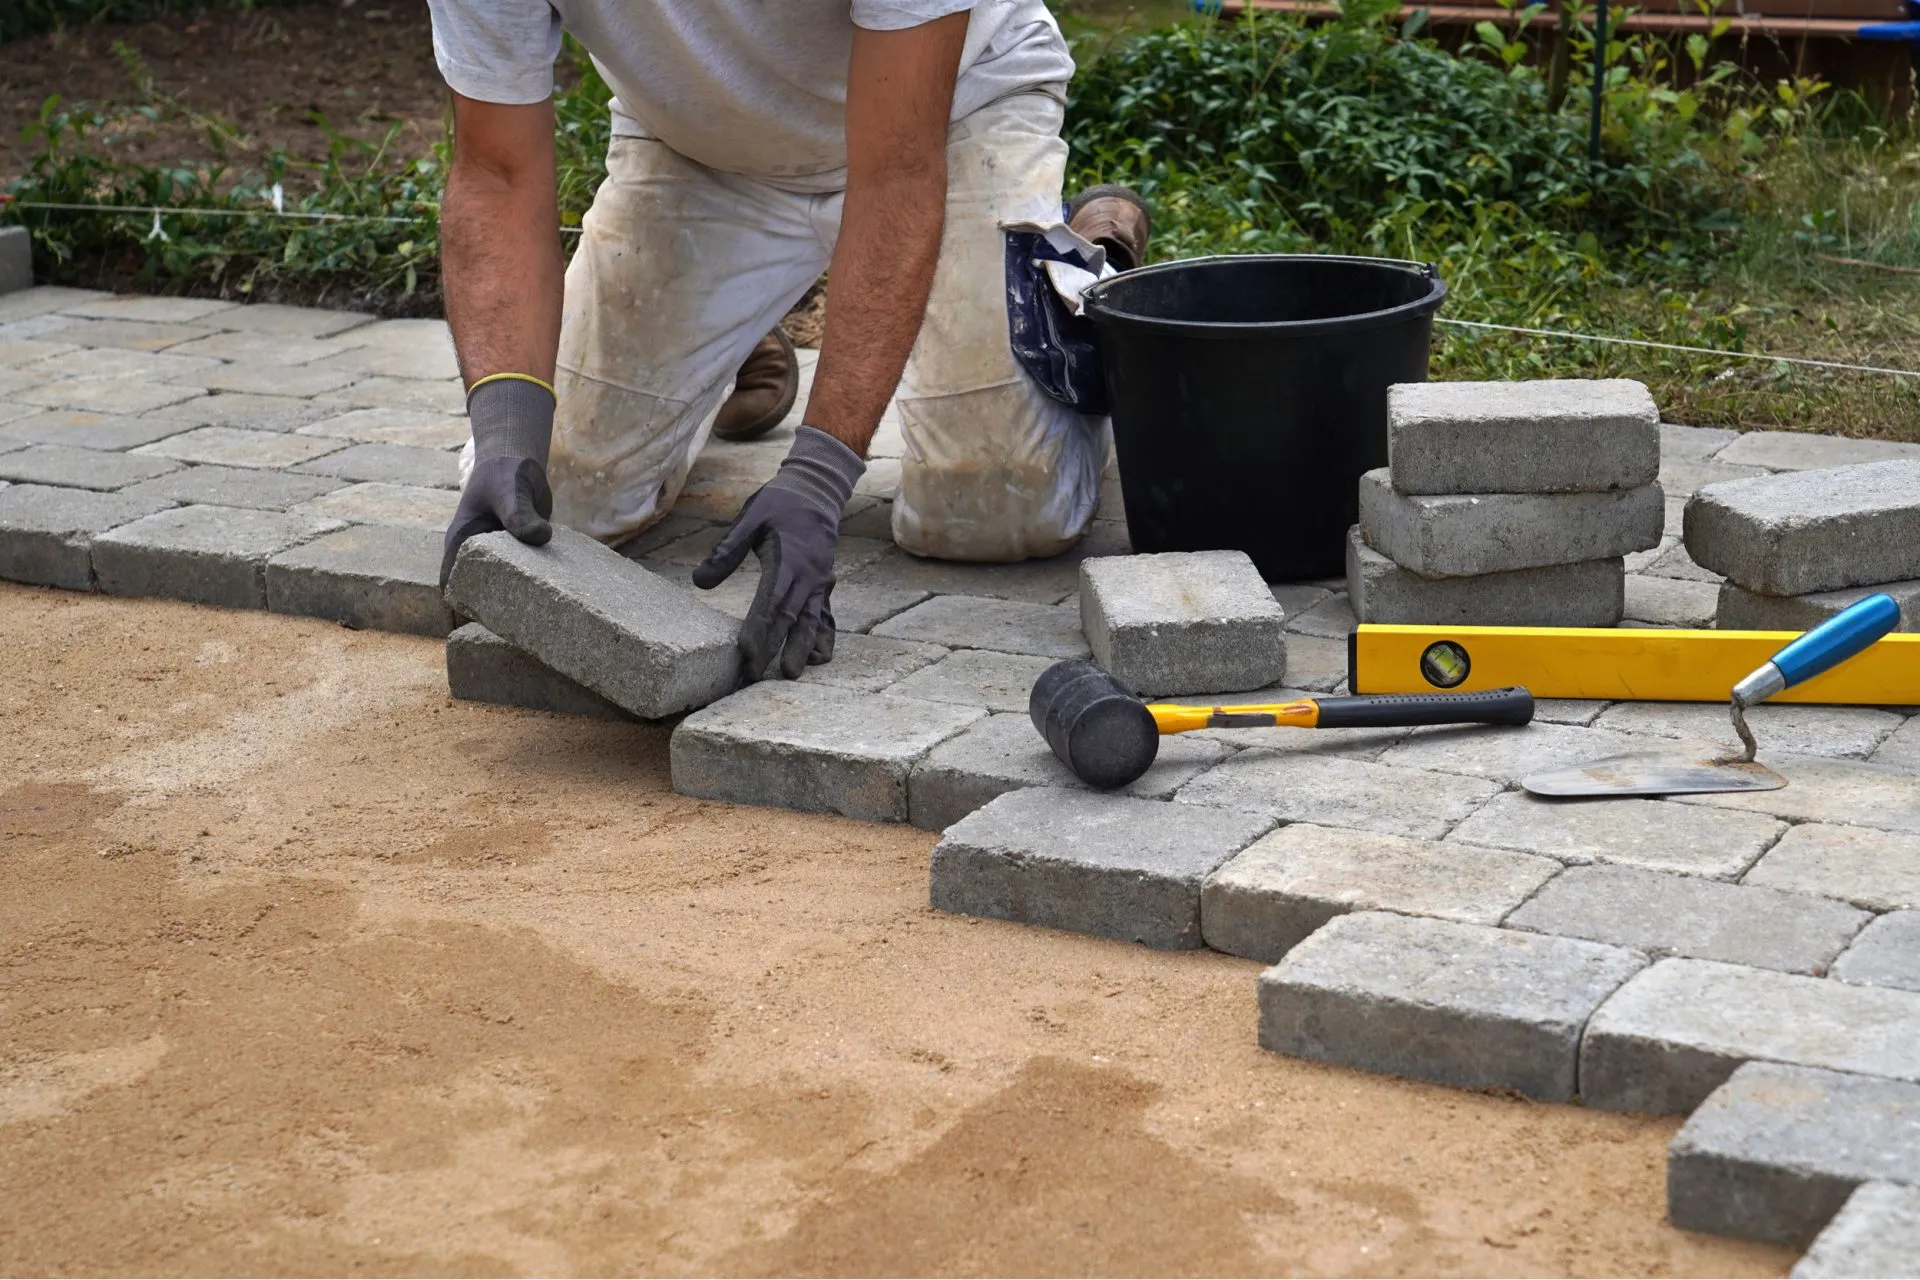
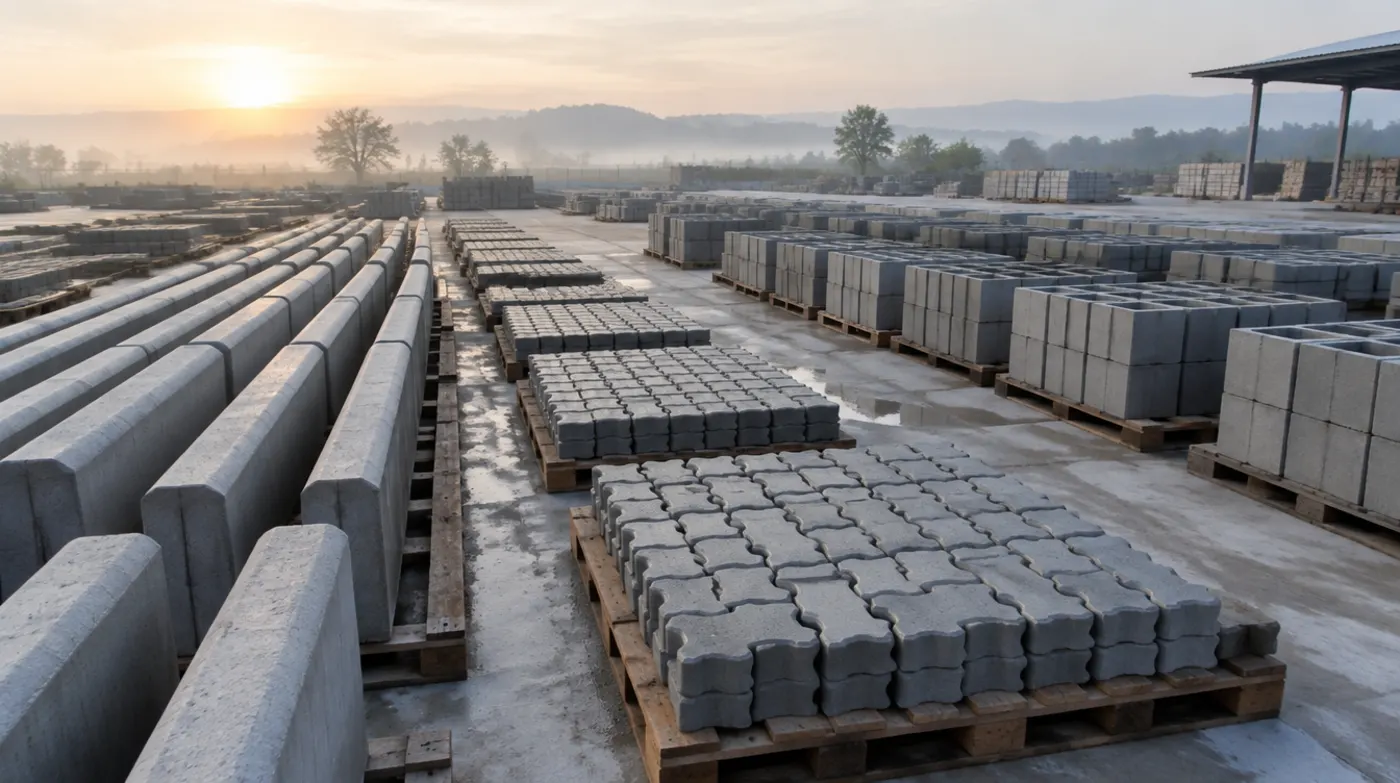
يتعرض بلاط الأرصفة الخرساني (الإنترلوك) وأحجار الرصيف الخرسانية (البردورة) المستخدمة في ممرات المشاة وشوارع المدن باستمرار للرطوبة والبرد والحر والتجمد، ولذلك يبقى سطحها الخرساني مهددًا بالتآكل والتشقق. ويعود السبب الرئيسي في تلف هذه القطع إلى كثرة الفراغات والمسام فيها، وما ينتج عن ذلك من امتصاص مرتفع للماء وضعف في مقاومة دورات التجمد والذوبان وانخفاض في مقاومة البري.
يعرض هذا المقال طرق إنتاج بلاط الأرصفة الخرساني وحجر الرصيف الخرساني (البردورة) بخصائص مقاومة للتآكل. واستنادًا إلى ما توصل إليه الباحثون وما ورد ذكره، يبدو أن تصميم الخلطة وحده لا يكفي لإنتاج هذا النوع من العناصر. وقد أُجريت دراسات بحثية وتجريبية ومخبرية حول الخرسانة المقاومة للتآكل في البلاط وأحجار الرصيف، وذلك في خمسة محاور هي: طريقة الإنتاج، وتصميم الخلطة، ومواد الطبقة السطحية، واستخدام العوازل النانوية، وطريقة المعالجة، ونستعرضها فيما يلي.
طرق إنتاج بلاط الأرصفة الخرساني
بوجه عام، يُنتج بلاط الأرصفة وأحجار الرصيف الخرسانية في قالب الخرسانة بثلاث طرق هي: الكبس الجاف والكبس الرطب والصب في القالب. ونعرض في هذا القسم هذه الطرق ومزاياها وعيوبها بصورة عامة. وللتعرف على أنواع القوالب الفولاذية وإرشادات صيانتها، راجع أيضًا دليل أنواع القوالب الخرسانية.
1. طريقة الكبس الجاف
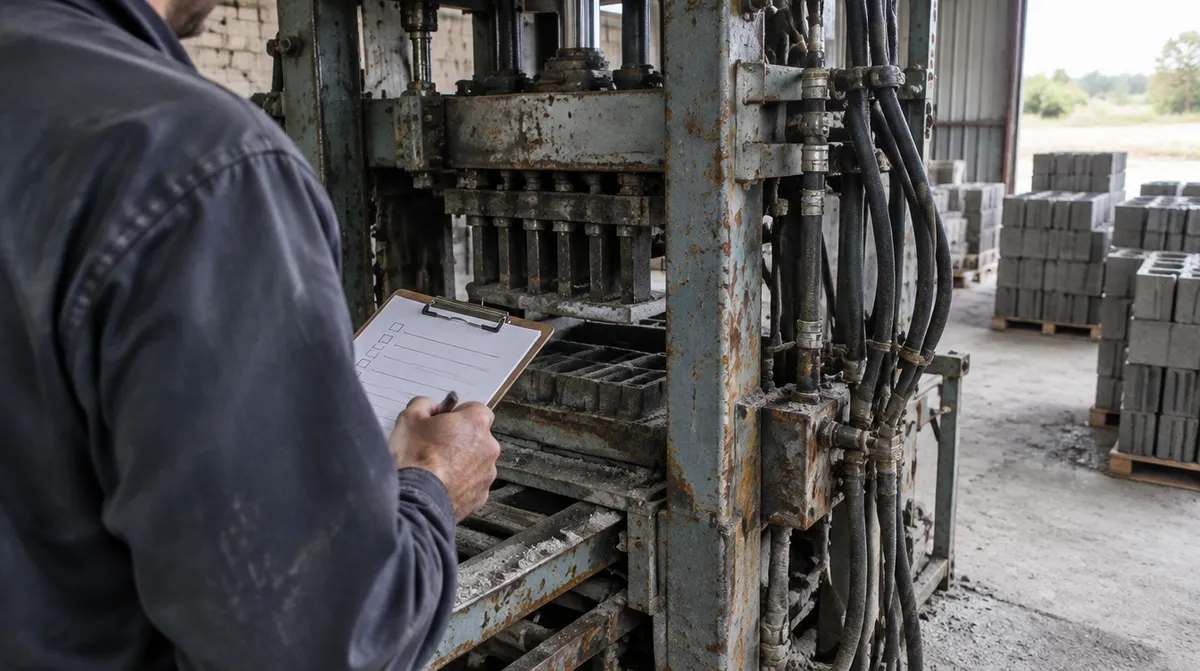
تعمل آلة إنتاج البلاط بطريقة الكبس الجاف في الغالب على نظام الطبقتين، أي طبقة سفلية وطبقة سطحية. ويمكن أيضًا إنتاج البلاط بطبقة واحدة على الآلة نفسها، غير أن الإنتاج بطبقتين أكثر جدوى اقتصاديًا لأنه يتيح تحكمًا أكبر في تصميم خلطة الطبقة السطحية ويخفض التكلفة، إذ إن مواد الطبقة السطحية أغلى من مواد الطبقة السفلية.
أما عن الأداء الميكانيكي للآلة، فمن الأفضل بعد صب مواد الطبقة السفلية في القالب وتطبيق الاهتزاز أن تُكبس هذه الطبقة مرة واحدة بقوة 10 أطنان ولفترة قصيرة. ثم تُصب الطبقة السطحية، ويُطبق على البلاطة كبس بقوة 10 أطنان مع الاهتزاز لأطول مدة ممكنة. وفي هذه الطريقة، ونظرًا لمحدودية كمية الماء في الخلطة ومحدودية زمن الاهتزاز والكبس، تكون الطبقة السطحية أقل تماسكًا، وتتراجع مقاومة دورات التجمد والذوبان مقارنة بالطرق الأخرى. ومع ذلك، فمن مزايا هذه الطريقة سرعة تشكل القطعة الخرسانية، والإنتاج دون توقف، وارتفاع حجم الإنتاج. كما يكفي لإنتاج القطع الخرسانية الملونة إضافة الصبغة إلى مواد الطبقة السطحية، مما يوفر في استهلاك الصبغة مقارنة بطريقة الكبس الرطب.
2-2 طريقة الكبس الرطب
في هذه الطريقة تُصب الخرسانة ذات الهبوط الانهياري في القالب، ثم تُكبس بقوة 500 طن. وفي الوقت نفسه، يسحب نظام التفريغ في الآلة ما يصل إلى 70 في المئة من ماء القطعة الخرسانية ويصرفه. وفي المرحلة التالية، يُخرج نظام التفريغ القطعة الخرسانية المشكَّلة من القالب. ويؤدي الهبوط الانهياري في هذه الطريقة إلى تكوّن روبة أسمنتية تغطي جميع أسطح القطعة الخرسانية بطبقة متجانسة تمامًا. وتسد هذه العملية مسام القطعة الخرسانية وفراغاتها، فتمنحها مقاومة عالية لدورات التجمد والذوبان. وعمومًا يمكن القول إن إنتاج القطع الخرسانية بآلات الكبس الرطب يعطي أفضل المنتجات وأشدها مقاومة بين جميع طرق الإنتاج.
2-3 طريقة الصب في القالب (الاهتزازية)
تعتمد آلية إنتاج القطع الخرسانية بالطريقة الاهتزازية (التي تُنفذ على طاولة الاهتزاز) عادةً على صب المواد يدويًا في القالب الخرساني بعد خلطها. ثم تنقل السيور الناقلة هذه القوالب إلى قسم طاولة الاهتزاز، وبعد تطبيق الاهتزاز تُنقل إلى قسم المعالجة. وينبغي أن تكون مدة الاهتزاز محدودة بحيث لا يحدث نضح للماء في الخرسانة، لأن ذلك يؤثر تأثيرًا كبيرًا في خفض مقاومتها. وهذه الطريقة من الطرق التقليدية، ومنتجاتها أقل متانة.
3-1 تصميم الخلطة في الكبس الرطب
بحسب التجربة، يتكون التصميم الأمثل للخلطة في هذه الطريقة من 350 كيلوغرامًا من الأسمنت من النوع 2 في كل متر مكعب، ويُستكمل باقي الحجم بركام قطره من 10 إلى 25 ملليمترًا مع كمية من الماء تجعل الهبوط أعلى من 16 سنتيمترًا. ويمكن الاستغناء عن 7 إلى 15 في المئة من الأسمنت المستخدم، والاستعاضة عنه بمساحيق الأحجار الجيرية المتوفرة في السوق.
3-2 تصميم الخلطة في الإنتاج بالقالب (الطريقة الاهتزازية)
بحسب التجربة، يمكن القول إن التصميم الأمثل للخلطة في هذه الطريقة يتكون في كل متر مكعب من 350 كيلوغرامًا من الأسمنت من النوع 2، وركام لا يتجاوز قطره 10 ملليمترات، مع ملدن فائق بنسبة 5 في المئة من وزن الأسمنت، والميكروسيليكا، وكمية من الماء تجعل الهبوط بين 6 و10 سنتيمترات. والجدير بالذكر أن وجود الملدن الفائق ضروري جدًا بسبب استخدام الميكروسيليكا، إذ إن ارتفاع امتصاص الميكروسيليكا للماء يزيد حاجة الخرسانة إلى الماء ويؤدي بالتالي إلى انخفاض المقاومة. ولمعالجة هذه المشكلة والحد من الحاجة إلى مزيد من الماء، يُعد استخدام الملدن الفائق فعالًا جدًا.
4. الطبقة السطحية (مواد الطبقة السطحية) في بلاط الأرصفة الخرساني
كما ذُكر، فإن السطح السفلي للبلاطة بعد تركيبها في الموقع يتصل بالأرض عبر الملاط، وتتصل جوانبها بالبلاطات المجاورة. وبذلك لا يتعرض للأحوال الجوية والبري والملوثات البيئية إلا السطح العلوي للبلاطة، ويكمن السبب الرئيسي في تلف البلاط الخرساني المركب في الطرقات والممرات في ضعف مقاومة الطبقة السطحية للعوامل البيئية.
في البلاط ثنائي الطبقة المنتج بالكبس الجاف، تختلف مواد الطبقة السطحية عمومًا عن مواد الطبقة السفلية. ومن الواضح أنه كلما كانت الطبقة السطحية أكثر امتلاءً وتماسكًا وأقل احتواءً على الثقوب والقنوات، قل امتصاصها للماء والمواد الكيميائية من البيئة المحيطة، وازدادت مقاومتها. وهذا ما يبين أهمية استخدام الفيلر أو المادة المالئة في مواد الطبقة السطحية للبلاط. ومع ذلك، فإن استخدام المواد المالئة إلى جانب مواد الطبقة السطحية الأخرى يستلزم مراعاة النقاط التالية:
4-1 قطر الركام المستخدم وشكله ونوعه
بحسب التجربة، يؤدي استخدام ركام يزيد قطره على 3 ملليمترات في الطبقة السطحية إلى زيادة الفراغات فيها، ومن ثم زيادة امتصاص الماء وتلفها.
- شكل الركام: يُفضل استخدام الركام المكسر، لأنه يترابط مع المواد المالئة أفضل من الركام الطبيعي، فيعطي سطحًا أكثر تماسكًا.
- نوع الركام: بحسب التجربة، يتفوق الركام الذي تنتجه كسارات الحجر على الرمل، وذلك لتجانس نسيجه بدرجة أكبر وترابطه الأفضل مع المواد المالئة (الفيلر).
- امتصاص الماء: يجب أن يكون نوع الركام بحيث لا يقلل امتصاص الخرسانة الأولي للماء. فعلى سبيل المثال، لا يناسب الركام السيليسي هذا الغرض لأنه يقلل امتصاص الخرسانة الأولي للماء، في حين تحتاج الخرسانة إلى امتصاص الماء خلال دورتها البالغة 28 يومًا من الإنتاج حتى التصلب النهائي.
4-2 نوع المادة المالئة (الفيلر) وكميتها
أنسب أنواع الفيلر هي مساحيق الأحجار المتوفرة في السوق وناعم الأحجار الذي تنتجه الكسارات. والمهم أن يكون الفيلر المستخدم من الأصل الحجري نفسه للركام المستخدم، لأن ذلك يزيد الترابط والالتصاق بين الركام والفيلر.
- مثال: يُعد استخدام مسحوق رخام جوشقان (من إيران) مع ركام رخام جوشقان خيارًا مناسبًا.
- كمية الفيلر : قد يؤدي الإفراط في استخدام الفيلر، بسبب ارتفاع امتصاص الحبيبات الناعمة للماء، إلى فقدان تجانس الطبقة السطحية وتماسكها وتكوّن كتل عجينية. وبحسب التجربة، فإن أفضل كمية للفيلر في الطبقة السطحية تعادل ثلث كمية الركام المستخدم.
5. المعالجة
المعالجة عملية يُمنع خلالها فقدان رطوبة الخرسانة وتُحفظ درجة حرارتها في مستوى مناسب. ولمعالجة الخرسانة أثر كبير في خصائص الخرسانة المتصلبة، ومنها انخفاض النفاذية ومقاومة دورات التجمد والذوبان. وتشمل الطرق الشائعة لمعالجة القطع الخرسانية الري المباشر بالماء والعزل والمعالجة بالبخار، ونتناول كلًا منها على حدة فيما يلي:
5-1 الري المباشر بالماء
لا يُسمح بهذه الطريقة إلا عندما لا يكون هناك احتمال للتجمد. وفيها يُرش الماء باستمرار على سطح القطع. ويُفضل رش الماء بطريقة لا تؤدي إلى تآكل سطح القطعة الخرسانية بفعل الرش المتواصل، ويمكن مثلًا استخدام رذاذ الماء. ويجب ألا تتجاوز درجة حرارة الماء 23 درجة مئوية. كما يختلف وقت بدء الري باختلاف نوع القطعة، والوقت المناسب هو عندما لا تتعرض الخرسانة للتفكك عند رش الماء عليها.
5-2 العزل
في هذه الطريقة تُعزل أسطح القطعة الخرسانية عزلًا كاملًا، بحيث تُعالج الخرسانة ذاتيًا بفعل رطوبتها الأولية والحرارة الناتجة عن إماهتها، وتُحفظ درجة الحرارة والماء اللازمان لاستمرار الإماهة.
5-3 المعالجة بالبخار
تُستخدم هذه الطريقة عندما يكون تحقيق المقاومة المبكرة في وقت قصير أمرًا بالغ الأهمية، أو في الطقس البارد حيث تلزم حرارة إضافية لتسريع إماهة الأسمنت. وتوجد طريقتان للمعالجة بالبخار:
- الطريقة الأولى: المعالجة بالبخار عند الضغط الجوي
تشمل هذه الطريقة المراحل الأربع التالية:- إبقاء القطعة الخرسانية في الهواء الطلق مدة 2 إلى 5 ساعات مباشرة بعد الإنتاج.
- وضع القطعة الخرسانية في غرفة البخار ورفع درجة الحرارة حتى الوصول إلى الدرجة القصوى خلال 2.5 ساعة.
- إبقاء القطعة الخرسانية عند درجة حرارة ثابتة مدة 12 إلى 72 ساعة.
- خفض درجة الحرارة تدريجيًا من الدرجة القصوى إلى الدرجة المطلوبة خلال ساعتين.
يُفضل ألا تتجاوز درجة حرارة المرحلة الثالثة 85 درجة مئوية، وألا يتجاوز معدل ارتفاع الحرارة أو انخفاضها في المرحلتين الثانية والرابعة 20 درجة مئوية في الساعة.
- الطريقة الثانية: المعالجة بالبخار تحت ضغط عالٍ (الأوتوكلاف)
في هذه الطريقة تتم معالجة الخرسانة بسرعة، وللوصول إلى المقاومات المطلوبة تتراوح درجة حرارة المعالجة بين 165 و190 درجة مئوية، ويتراوح ضغط التشغيل في نظام البخار بين 5.5 و11.7 ميغاباسكال.
في طريقة المعالجة بالبخار، تكون درجة الحرارة والزمن الأمثلان على النحو التالي:
- أ) المعالجة عند الضغط الجوي: درجة حرارة من 50 إلى 80 درجة مئوية وزمن 72 ساعة.
- ب) المعالجة بالبخار مع الضغط: درجة حرارة 190 درجة مئوية وضغط 11 ميغاباسكال وزمن 36 ساعة.
ملاحظات إضافية:
- يجب أن تبقى القطع المنتجة بالطريقة الاهتزازية في القالب الخرساني 5 ساعات على الأقل، ثم تُخرج من القالب وتبدأ معالجتها.
- يمكن البدء بمعالجة القطع المنتجة بطريقة الكبس الرطب بعد مرور ساعتين من الإنتاج.
- أما القطع المنتجة بطريقة الكبس الجاف فيجب أن تبقى 4 ساعات على الأقل في بيئة عادية، ثم تبدأ معالجتها.
6. المواد العازلة (العوازل النانوية)
تشمل العوازل التي يمكن استخدامها لجعل بلاط الأرصفة الخرساني مقاومًا للماء ما يلي:
- العوازل الطلائية Silicones وAcrylic وWaxes وEpoxy وUrethane
- العوازل النافذة ذات الأساس المذيب Siloxane وSilane
- العوازل النافذة ذات الأساس المائي (Zycosil)
تُظهر نتائج الاختبارات وفحص 100 عينة من البلاط المعزول ما يلي:
- العوازل النانوية النافذة أفضل من العوازل النانوية الطلائية، لأن العوازل الطلائية لا تنفذ داخل المواد، فلا تقاوم البري.
- يجب ألا يزيد حجم جسيمات المادة المستخدمة على 6 نانومترات.
- يجب استخدام المادة العازلة النانوية بعد انتهاء دورة معالجة البلاط الخرساني.
الجدول (1): نتائج متوسط امتصاص الماء في 100 عينة مختبرة
| طريقة الإنتاج | نسبة امتصاص الماء دون استخدام العازل النانوي (%) | نسبة امتصاص الماء مع استخدام العازل النانوي (%) |
| الكبس الجاف | 5 | 2/4 |
| الكبس الرطب | 5/3 | 75/1 |
| القالب (الطريقة الاهتزازية) | 5 | 1 |
الخلاصة
تناولت هذه الدراسة طريقة إنتاج بلاط الأرصفة الخرساني المقاوم للتآكل. ولإنتاج خرسانة شديدة المقاومة للتآكل، تبرز أهمية خمسة عوامل هي: طريقة الإنتاج، وتصميم الخلطة، ومواد الطبقة السطحية، ومعالجة الخرسانة، واستخدام العازل النانوي.
من بين طرق الإنتاج، أظهرت طريقة الكبس الرطب أفضل مقاومة لدورات التجمد والذوبان بفضل تماسكها وانسداد المسام والفراغات. ومع ذلك، يُقترح لكل طريقة من طرق الإنتاج تصميم خلطة مستقل تُستخدم فيه الميكروسيليكا لزيادة مقاومة البري. وبما أن السطح العلوي للبلاط هو الأكثر عرضة للبري والتآكل، فيُوصى بتدرج حبيبي متجانس واستخدام الفيلر.
يحتاج إنتاج البلاط، شأنه شأن القطع الخرسانية الأخرى، إلى معالجة مناسبة لبلوغ المقاومة المطلوبة. ورغم أن هذا المقال لم يتناول بالتفصيل تأثير اختيار طريقة المعالجة في المقاومة النهائية للبلاط الخرساني، فإن النقطة المهمة في المرحلة الأخيرة من الإنتاج هي استخدام العوازل النانوية النافذة ذات الجسيمات الأصغر من 6 نانومترات، والتي يجب تطبيقها بعد انتهاء دورة المعالجة.
إذا لم تكن قد اخترت بعد تصميم البلاط وسماكته لمشروعك، فإن دليل أنواع بلاط الأرصفة الخرساني يستعرض السماكة المناسبة للأرصفة ومواقف السيارات ومسارات المركبات، والفرق بين البلاط أحادي الطبقة وثنائي الطبقة.



أرسل تعليق: