

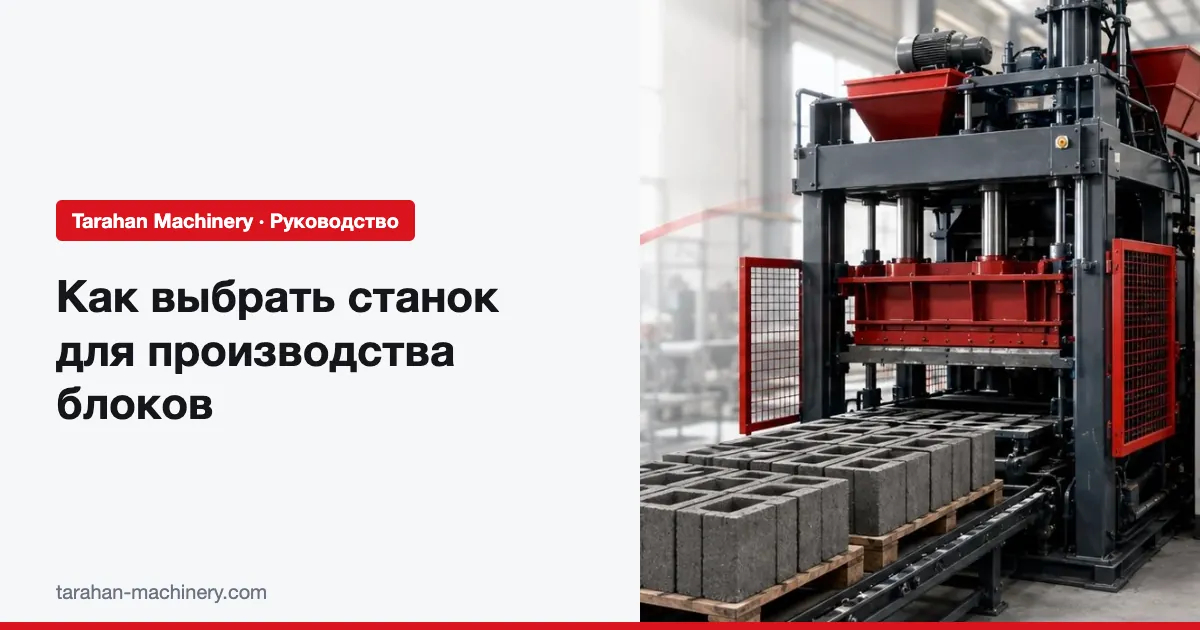
Запуск или расширение цеха по производству блоков — это не просто покупка оборудования: на деле вы вкладываете деньги в производственную линию, которая должна годами приносить прибыль. Поэтому так важно понимать, как выбрать станок для производства блоков: при неверном выборе не только замораживается стартовый капитал, но и из-за низкой производительности, частых поломок или нехватки места вы фактически теряете возможность конкурировать.
В этом руководстве мы шаг за шагом поможем вам еще до изучения моделей и цен определить, какой тип станка наиболее разумен для вашего бюджета, площади цеха и планируемого объема выпуска — от ручных и мобильных станков до стационарных цеховых и промышленных линий.
Задача этого текста — не подвести вас к самым дорогим станкам, а помочь понять:
- какие варианты реальны при вашем бюджете;
- какой уровень производственной линии возможен на вашем участке;
- какая мощность экономически лучше оправдана при том объеме выпуска, на который вы рассчитываете.
Три вещи, которые нужно определить до выбора станка для производства блоков
Прежде чем останавливаться на конкретной модели, как можно точнее определите три основных параметра:
1. Бюджет первоначальных вложений (это не только цена станка)
Многие покупатели учитывают только цену самого станка, хотя правильное решение нужно принимать исходя из общего бюджета на запуск, а не из стоимости одной машины.
Сложите вместе следующие статьи расходов:
- цена станка для производства блоков (ручного, мобильного, стационарного, полуавтоматического или автоматического);
- стоимость смесителя или бетонного узла, подходящего по мощности к станку;
- стоимость первого комплекта форм (число гнезд, тип блока, возможный выпуск нескольких разных изделий);
- затраты на подготовку фундамента, электроснабжения, электрощита и инфраструктуры;
- стоимость вилочного погрузчика или транспортного оборудования (если оно необходимо);
- резерв на запасные части и периодическое обслуживание.
Обычно по этим критериям инвесторов можно разделить на три большие группы:
- ограниченный бюджет, чтобы начать дело с низким риском;
- средний бюджет на цех со сравнительно высоким объемом выпуска и возможностью расширения;
- промышленный бюджет на профессиональную производственную линию с большим объемом выпуска.
Если с самого начала знать, к какой группе вы относитесь, потом будет проще выбирать между простым мобильным станком, мобильным гидравлическим и производственной линией со стационарным станком.
2. Площадь участка и доступного ангара
Тип станка и уровень автоматизации во многом зависят от того, какими площадями вы располагаете. Два цеха с одинаковым бюджетом, один из которых находится в небольшом открытом дворе, а другой в большом ангаре, не смогут запустить одинаковую производственную линию.
Дайте четкие ответы на следующие вопросы:
- У вас только открытая площадка или есть еще и крытый ангар?
- Какова полезная площадь под линию по производству блоков (без склада материалов и готовых блоков)?
- Можно ли в будущем расширить ангар или добавить площади?
В общих чертах:
- Если у вас открытая площадка ограниченного размера: ориентируйтесь в первую очередь на мобильные станки (ручные, полугидравлические или гидравлические).
- Если у вас небольшой ангар: лучше подойдет стационарный однобункерный цеховой станок с подходящим смесителем и продуманной компактной планировкой.
- Если у вас большой ангар и просторная площадка: можно спроектировать стационарную линию большей мощности и выпускать более разнообразную продукцию (блоки, бордюрный камень, тротуарную плитку и т. д.).
3. Необходимый объем выпуска (в день или в смену)
Целевой объем выпуска — главный фактор при выборе класса станка и производственной линии. Многим кажется: «чем больше объем, тем лучше», но на практике нужно понять:
- Сколько блоков способен поглотить ваш рынок сегодня?
- Есть ли у вас гарантированные заказчики (проект, подрядчик, договор на поставку) или вы пока только проверяете рынок?
- За какой срок вы планируете вернуть вложения: за один год, за три года или дольше?
Проще говоря, объем выпуска можно разделить на такие уровни:
- Низкий объем выпуска: начало работы, продажи на местном рынке и небольшое число покупателей.
- Средний объем выпуска: снабжение нескольких проектов одновременно, работа со строительными бригадами и инженерами в пределах города.
- Высокий объем выпуска: массовое производство для поставок по городу и области или для снабжения крупных инфраструктурных проектов.
Каждому уровню объема выпуска соответствует свой класс станка. Дальше мы будем двигаться по этим трем осям (бюджет, площадь, объем выпуска) и разберем, какой станок или какая производственная линия разумнее для каждого их сочетания.
Выбор станка для производства блоков по бюджету
Первый серьезный фильтр — это бюджет, который вы отложили на запуск цеха. По сути, нужно понять, исходя из этой суммы:
- какой дневной объем выпуска вам доступен;
- сколько вы можете потратить на инфраструктуру (ангар, электроснабжение, фундамент);
- оставляете ли вы себе возможность модернизировать линию в будущем.
Для простоты рассмотрим три распространенных сценария:
- старт с ограниченным бюджетом и низким риском;
- средний бюджет на устойчиво работающий цех;
- промышленный бюджет на линию с большим объемом выпуска.
1. Ограниченный бюджет: начало работы без серьезного риска
Если вы только приходите в производство блоков и капитал у вас ограничен, браться с первого дня за тяжелые линии неразумно. На этом уровне цель такова:
выйти на рынок с приемлемыми затратами, выпускать продукцию лучше, чем при полностью кустарных методах, а если дело пойдет, без лишних сложностей перейти на следующий уровень. В таком сценарии у вас обычно два основных варианта:
1.1. Ручной мобильный станок для производства блоков
Этот вариант подходит тем, кто:
хочет начать с минимальными затратами, располагает открытой площадкой в несколько сотен квадратных метров и на старте довольствуется объемом от нескольких сотен до примерно тысячи блоков в день.
Например, ручные станки для производства блоков Tarahan Machinery (одномоторные и двухмоторные модели) при бригаде из 3 человек обеспечивают ограниченный дневной выпуск, охватывают распространенные виды стеновых блоков и полностью справляются с задачами старта на местном рынке.
Если вы еще не уверены в емкости рынка своего региона и хотите войти в эту сферу с низким риском, этот уровень станет хорошим началом.
1.2. Мобильный полугидравлический станок (на ступень выше)
Если бюджет немного больше и вы хотите с самого начала получить более плотные блоки, объем выпуска, в несколько раз превышающий показатели ручного станка, и возможность более равномерной работы в течение смены, разумнее выбрать мобильные полугидравлические станки.
В линейке Tarahan Machinery хорошие примеры этого класса — станки M.KB и M.KH: на той же площади примерно 500–750 м² и с той же бригадой из 3 человек эти модели обычно дают объем выпуска порядка «нескольких тысяч» блоков в день.
2. Средний бюджет: запуск цеха с возможностью модернизации
На этом уровне обычно возможна одна из двух ситуаций:
- Какое-то время вы работали на более простом станке и теперь, исходя из потребностей и спроса на рынке, хотите модернизировать производственную линию.
- У вас с самого начала есть несколько конкретных заказчиков и проектов, и вы не хотите начинать производство блоков на станке со слишком скромной мощностью.
Здесь перед вами два основных пути:
- усилить мобильную производственную линию;
- перейти на стационарный станок.
Оба варианта могут оказаться верными в зависимости от участка, ваших планов и типа заказчиков:
2.1. Путь первый: усиление мобильной производственной линии
Если у вас есть подходящий двор или открытая площадка и возможность расширить бетонную площадку до более чем 1000 м², вы по-прежнему предпочитаете выпускать блоки прямо на земле, и для вас важно иметь возможность легко изменить планировку в будущем, то можно не менять всю систему, а усилить уже имеющуюся мобильную линию. То есть вместо ручного или простого полугидравлического станка перейти на гидравлические и автоматические мобильные станки для производства блоков.
У Tarahan Machinery к этому классу относятся такие станки, как M.BS и M.BD. Вот их особенности:
- подача смеси и передвижение у них полностью гидравлические;
- при той же бригаде из 3 человек они выпускают в несколько раз больше, чем ручной станок;
- они подходят тем, у кого стало больше заказов, но кто пока не хочет оснащать большой ангар.
Если вы знаете, что в ближайшие год-два цех может переехать, или не хотите заниматься строительными работами и фундаментом под стационарный станок, усиление мобильной линии по производству блоков будет разумным решением.
2.2. Путь второй: переход на стационарный однобункерный станок
Если у вас есть ангар (пусть и небольшой) и место размещения цеха уже определено, пора рассмотреть стационарный станок наряду с мобильными вариантами.
Главное различие между стационарными и мобильными станками для производства блоков
- Мобильный станок передвигается по земле и оставляет блоки прямо на ней.
- Стационарный станок устанавливается в одной точке и формует блоки на поддонах. В этом случае блоки укладываются аккуратнее, а перемещение и складирование проще контролировать. Кроме того, плотность и однородность блоков легче проверять, поскольку станок работает на одном месте.
У Tarahan Machinery на этом уровне стационарных однобункерных станков представлены такие модели, как TM-104 и TM-108. Этот тип станков обычно подходит цехам, которые:
- получают заказы каждый день или каждую неделю, а не от случая к случаю;
- хотят наряду с блоками предусмотреть выпуск бордюрного камня и одноцветной тротуарной плитки;
- планируют работать на этой производственной линии несколько лет.
На этом этапе ключевой вопрос звучит так:
«Определено ли место размещения моего цеха и ангара на ближайшие несколько лет?»
- Если вы еще не уверены в месте размещения цеха или велика вероятность переезда, более безопасным вариантом остаются мобильные станки (и их модернизация).
- Если вы знаете, что сохраните этот участок и ангар, а заказы будут поступать и дальше, стационарный однобункерный станок обычно оказывается более разумным выбором, поскольку дает более равномерное и лучше контролируемое производство.
3. Промышленный бюджет: от цеха к полноценной производственной линии
На этом уровне ситуация выглядит так:
- у вас достаточно земли и площади в ангаре;
- у вас есть заказы или договоры, оправдывающие высокий объем выпуска.
Здесь станки различаются не только мощностью: значение приобретают также вид и ассортимент продукции, которую вы сможете выпускать.
В целом можно выделить две основные группы:
- стационарные станки с одним бункером и высокой производительностью;
- стационарные двухбункерные станки для двухслойных и цветных изделий.
3.1. Стационарные однобункерные станки высокой мощности
Если ваше основное направление — блоки, однослойный бордюрный камень и одноцветная тротуарная плитка, вы хотите ежедневно отгружать большие объемы продукции, а линия должна быть проще двухбункерной, стоит рассмотреть стационарные однобункерные станки высокой мощности. Это логичное продолжение цеховых моделей, но с большим размером поддона и более высоким объемом выпуска.
У Tarahan Machinery к этой группе можно отнести более крупные модели семейства TM. Это станки, которые:
- рассчитаны на работу в несколько смен в день;
- хорошо показывают себя в городских проектах и по долгосрочным договорам;
- обычно становятся основным звеном выпуска блоков и бордюрного камня на предприятии.
Эта группа подходит тем, чей основной рынок — строительство зданий и инфраструктурные проекты, то есть продажа стандартных блоков и бордюрного камня, а не обязательно специальной и декоративной тротуарной плитки.
3.2. Стационарные двухбункерные станки для тротуарной плитки и двухслойных изделий
Если помимо стен и перегородок вы рассчитываете на благоустройство территорий, тротуары, дворы жилых комплексов и городские проекты и хотите выпускать цветную тротуарную плитку и бордюрный камень с более красивой и прочной лицевой поверхностью, то здесь серьезным вариантом становятся двухбункерные станки.
Такие станки формуют не один простой слой бетона, а позволяют соединить в одной форме нижний и верхний слой. В результате вы получаете:
- тротуарную плитку с цветной или более мелкозернистой лицевой поверхностью;
- бордюрный камень с лучшим внешним видом и более прочной поверхностью;
- возможность участвовать в проектах, где заказчику важен и внешний вид изделий.
У Tarahan Machinery такие модели, как TM-208, TM-210 и TM-218 — это двухбункерные станки, созданные как раз для подобных задач, то есть для случаев, когда нужен и объем выпуска, и продукция, которая отличается от изделий обычных блочных цехов на рынке.
На этом уровне ключевой вопрос обычно звучит так:
«Я буду закрывать только потребности строительных проектов или хочу заняться также тротуарной плиткой и благоустройством территорий?»
Если верен второй вариант, лучше с самого начала заложить двухбункерную технологию в проект цеха, даже если на первом этапе ее возможности не будут использоваться полностью.
Выбор станка по площади цеха (участок и ангар)
Даже если бюджет и объем выпуска вам уже понятны, сам тип участка автоматически отсекает многие варианты. Открытый двор на 500 м², ангар на 300 м² и площадка в несколько тысяч квадратных метров никак не вместят один и тот же тип производственной линии.
Для простоты рассмотрим три распространенные ситуации:
- у вас только открытая площадка;
- у вас небольшой ангар и ограниченная площадка;
- у вас большой ангар и площадка для работы в крупном масштабе.
Для каждого случая разберем, какая группа станков обычно разумнее и какие модели Tarahan Machinery могут послужить подходящим примером.
Когда в вашем распоряжении только открытая площадка
Этот сценарий знаком многим:
участок на 400–700 м² без ангара, с удобным подъездом для грузовиков и хранением блоков прямо на земле.
В таких условиях:
- запустить стационарную линию на фундаменте сложно и из-за затрат, и из-за нехватки места;
- выпуск на поддонах в ангаре тоже пока недоступен.
Поэтому самые разумные варианты находятся в семействе мобильных станков:
1. Ручной мобильный станок для производства блоков
- Подходит для старта с минимальными затратами и ограниченным объемом выпуска.
- Рассчитан на сугубо местный рынок, где вам достаточно от нескольких сотен до примерно тысячи блоков в день.
- Пример у Tarahan Machinery: простые ручные и двухмоторные модели, которые передвигаются по земле и опускают форму на производственную площадку.
2. Мобильный полугидравлический станок
- Подойдет, когда вы хотите на той же площадке увеличить выпуск в несколько раз.
- Ангар не нужен: блоки или бордюрный камень выпускаются и складируются прямо во дворе.
- Примеры у Tarahan Machinery:
- для блоков (и при необходимости определенного объема бордюрного камня): такие станки, как M.KB и M.KH;
- для бордюрного камня: станок типа M.KC, созданный специально для этой продукции.
3. Мобильный гидравлический автоматический станок
- Подойдет, когда вы хотите на том же открытом участке, но с большим бюджетом, приблизиться к мощности цеха.
- Подача смеси и передвижение станка в значительной степени механизированы.
- Примеры у Tarahan Machinery: M.BS и M.BD для блоков и M.CS для бордюрного камня.
Если вы знаете, что и в ближайшие несколько лет не будете строить ангар, а этот открытый участок останется основным местом работы, лучше выбирать только среди этих трех уровней мобильных станков и не тратить время на стационарные.
2. Небольшой ангар и ограниченная площадка (распространенный сценарий модернизации)
В этом случае ситуация такова:
- ангар на несколько сотен квадратных метров (например, 200–500 м²);
- ограниченная наружная площадка для складирования и проезда вилочного погрузчика;
- бюджет средний или выше среднего.
В таких условиях есть два основных подхода:
2.1. Продолжать работу на мобильном станке, используя ангар для приготовления смеси и складирования
Если вы не хотите переходить на стационарный станок или пока не располагаете бюджетом на него, можно:
- оставить мобильный станок (полугидравлический или гидравлический) на наружной площадке;
- использовать ангар как удобное место для смесителя, склада цемента, ремонта и части складируемой продукции.
Такая схема хороша для тех, кто:
- уже имеет мобильный станок и, построив ангар, хочет лишь лучше организовать работу;
- или пока не уверен, что надолго останется на этом месте.
Примеры у Tarahan Machinery: сочетание станка типа M.KH или M.BS/M.BD с подходящим смесителем и крытым местом для материалов.
2.2. Переход на стационарный однобункерный станок в ангаре
Если вы рассчитываете на этот ангар в ближайшие несколько лет и хотите выпускать продукцию на поддонах в рамках организованной линии, стационарный однобункерный станок можно запустить и в таком небольшом ангаре при условии, что вы с самого начала продумаете планировку:
- где будут стоять станок и выходной поддон;
- как будут проходить маршруты вилочного погрузчика или тележек;
- где будут складироваться и сушиться блоки;
- где будет находиться смеситель или бетонный узел.
На этом уровне для небольших ангаров вполне реализуемым выбором обычно становятся станки уровня семейства TM-104 и TM-108 от Tarahan Machinery. Это значит, что:
- стационарную линию можно запустить даже на ограниченной площади;
- у вас остается свобода для будущей модернизации (добавление смен, установка вспомогательного оборудования).
Если наружная территория у вас не слишком большая, лучше с самого начала набросать хотя бы простой эскиз планировки или передать план ангара технической команде Tarahan Machinery, чтобы получить предложение по размещению. Очень часто главная ошибка заключается в том, что станок выбран хорошо, но из-за неудачного размещения падает производительность.
3. Большой ангар и просторная площадка (работа в более крупном масштабе)
Когда у вас есть ангар большой площади, открытая площадка для складирования и удобный подъезд для вилочных погрузчиков и грузовиков, вопрос уже не в том, «поместится станок или нет». Главная задача здесь — спроектировать логичный производственный маршрут:
- поступление материалов (щебень, песок, цемент);
- смешивание в смесителе или бетонном узле;
- подача смеси в станок;
- складирование и твердение блоков, бордюрного камня и тротуарной плитки;
- погрузка и вывоз с территории цеха.
В таких условиях реальными вариантами обычно становятся следующие:
1. Стационарные однобункерные станки высокой мощности
- Для предприятий, где основным направлением остаются стандартные блоки.
- Можно планировать работу в несколько смен и выполнять крупные заказы.
- У Tarahan Machinery к этому уровню относятся старшие модели семейства TM.
2. Стационарные двухбункерные станки
- Для случаев, когда помимо объема вы рассчитываете и на разнообразие продукции (цветная тротуарная плитка, бордюрный камень с улучшенной лицевой поверхностью и т. д.).
- Вам потребуется больше места для складирования и разделения разных видов продукции.
- Примеры этого уровня — такие модели, как TM-208, TM-210, TM-218.
В этом сценарии большая площадь дает хорошую возможность с самого начала все правильно спроектировать. Если у вас есть план ангара и площадки, то перед выбором модели стоит продумать самостоятельно и обсудить с техническим консультантом Tarahan Machinery несколько вопросов:
- Как проложить маршруты вилочного погрузчика, чтобы складирование и производственная линия не мешали друг другу?
- Нужно ли хранить блоки отдельно от тротуарной плитки и бордюрного камня?
- С какой стороны можно будет расшириться, если в будущем вы захотите добавить вторую линию?
Чем точнее вы определите все это до покупки станка для производства блоков, тем меньше вероятность, что позже окажется: станок выбран правильно, а линия скомпонована неудачно.
Частые ошибки при выборе станка для производства блоков
1. Выбор только по цене станка
Покупатели нередко просто сравнивают цены нескольких станков и берут самый дешевый. Однако:
- стоимость смесителя или бетонного узла, форм, электроснабжения, фундамента, запасных частей и оплата труда тоже влияют на решение;
- более дешевый станок порой на практике дает меньший объем выпуска и быстрее изнашивается, что повышает общую себестоимость каждого блока.
Если принять всерьез лишь один совет из этой статьи, то вот он:
Оценивайте станок по «себестоимости одного блока», а не только по цене покупки.
2. Игнорирование ограничений участка и ангара
Нередко выбирают станок, который на плане не вызывает вопросов, но в цехе:
- становится тесно для складирования и проезда вилочного погрузчика;
- проезд грузовиков пересекается с производственным маршрутом;
- или не остается никакого места для дальнейшего расширения.
Даже простой план ангара и площадки с обозначенными маршрутами поступления материалов, производства, складирования и вывоза, составленный до выбора модели, может предотвратить многие из этих проблем.
3. Расхождение между целевым и реальным объемом выпуска
Порой инвестор принимает решение, опираясь на мечты о высоком объеме выпуска, а реальный рынок оказывается совсем другим:
- он покупает станок, мощность которого в несколько раз превышает текущую потребность;
- значительный капитал замораживается в оборудовании;
- заметная часть мощностей линии постоянно простаивает.
Бывает и наоборот:
покупается станок малой мощности, и уже через несколько месяцев цех под давлением заказов постоянно не успевает.
Трезво рассмотрите объем выпуска блоков сразу в трех вариантах:
- минимальный объем, которого вы точно достигнете;
- вероятный объем в первый год;
- объем, к которому вы будете стремиться в следующие два-три года при росте рынка.
Выбирайте станок, который разумен для второго варианта и допускает расширение до третьего.
4. Выход на производство бордюрного камня и тротуарной плитки без плана
Многие, поработав некоторое время в производстве блоков, говорят: «Хорошо бы наряду с блоками заняться формами для бордюрного камня или тротуарной плиткой».
Однако:
- у бордюрного камня и тротуарной плитки обычно другие покупатели и стандарты;
- складирование, упаковка и транспортировка у них отличаются;
- в ценообразовании и обязательствах по срокам поставки здесь совсем другая история.
Если вы знаете, что это направление для вас важно, лучше с самого начала:
- проверить, может ли выбранный станок выпускать бордюрный камень и тротуарную плитку;
- а если велика вероятность, что в будущем вы займетесь двухслойной плиткой и городскими заказами, включить в свои сценарии двухбункерные станки (например, такие модели Tarahan Machinery, как TM-210 или TM-218).
5. Покупка станка без консультации по реальному плану цеха
При покупке станка для производства блоков необходимо изучить технические характеристики и каталог, но этого недостаточно. Станок, который отлично выглядит в таблице характеристик, в вашем цехе может оказаться не лучшим выбором из-за типа грунта, вида материалов, расстояния до карьеров или особенностей поступления заказов.
Особенно если вы колеблетесь между несколькими классами (мобильный полугидравлический, мобильный автоматический, стационарный однобункерный, стационарный двухбункерный), лучше всего поступить так:
сведите на одном листе бюджет, площадь участка, целевой объем выпуска и виды продукции, которые вас интересуют, и перед окончательной покупкой обсудите все это с опытным техническим консультантом или отделом продаж.
Итоги: с чего начать и каков следующий шаг
Если свести все это руководство к нескольким фразам:
- Сначала четко зафиксируйте на бумаге бюджет, площадь и целевой объем выпуска.
- Бюджет: ограниченный, средний, промышленный.
- Площадь: только открытая площадка, небольшой ангар, большой ангар и просторная площадка.
- Объем выпуска: стартовый, несколько тысяч блоков, высокий для крупных контрактов.
- Затем выбирайте не модель, а группу станков.
- Мобильные ручные или полугидравлические — для старта и низкого объема выпуска.
- Мобильные гидравлические или автоматические — для открытой площадки и более высокого объема.
- Стационарные однобункерные — для цехов с ангаром, которым нужен равномерный выпуск блоков, бордюрного камня и тротуарной плитки.
- Стационарные двухбункерные — для тех, кто рассчитывает также на цветную и декоративную тротуарную плитку и бордюрный камень для городских заказов.
- И наконец, внутри этой группы найдите подходящую модель.
Вот здесь в качестве примеров и появляются разные модели Tarahan Machinery,
например:
- для простого старта: ручной станок для производства блоков Tarahan Machinery;
- мобильный полугидравлический: такие модели, как M.KB или M.KH;
- стационарный однобункерный цеховой: такие модели, как TM-104 и TM-108;
- для большей мощности и более разнообразной продукции: такие модели, как TM-110, TM-112, TM-210 или TM-218.
Если после прочтения этой статьи вы все еще колеблетесь между двумя-тремя вариантами, лучше всего сделать следующее:
- запишите примерный бюджет, площадь участка и ангара, целевой объем выпуска и виды продукции, которые вас интересуют (только блоки, блоки + бордюрный камень, блоки + бордюрный камень + тротуарная плитка);
- сообщите эти данные при обращении в отдел продаж или техническую службу Tarahan Machinery, чтобы получить более конкретное предложение по этим трем параметрам.
Если вы все еще выбираете между двумя типами станков, в статье Мобильный или стационарный станок для производства блоков? они сравниваются по участку, поддонам, мощности и численности персонала.
Если вы рассматриваете и покупку подержанного станка, перед осмотром прочитайте чек-лист покупки б/у станка для производства блоков и посмотрите цены в объявлениях о продаже б/у станков для производства блоков.



Отправить комментарий: