

Пемзобетонный блок — это лёгкий цементный блок, который вместо песка и щебня изготавливают из пористых зёрен пемзы, цемента и воды. Технология такова: пемзу слегка увлажняют, в смесителе соединяют с цементом и водой до получения жёсткой однородной смеси, затем в форме станка для производства блоков уплотняют смесь вибрацией и прессованием. Сырой блок выдерживают от примерно одних суток (при пропаривании) до примерно недели (при поливе водой), а после этого складируют, чтобы он равномерно высох. В результате получается блок легче пескобетонного и с лучшими изоляционными свойствами — при условии, что влажность, перемешивание и уплотнение правильно контролируются.
Что такое пемзобетонный блок?
Пемзобетонный блок относится к семейству бетонных и цементных блоков. Во всех этих изделиях цемент служит основным вяжущим, а главное различие заключается в типе заполнителя. В обычном, или «тяжёлом», блоке используют песок и щебень, в пемзобетонном основной заполнитель — пемза. Поэтому на рынке его также называют лёгким блоком, блоком на лёгком заполнителе или лёгким пемзовым блоком.
Такой блок применяют главным образом в ненесущих стенах, внутренних перегородках и балочно-блочных перекрытиях, то есть там, где основную нагрузку воспринимает каркас здания, а задача стены — отгородить пространство при минимальном весе и с лучшей изоляцией. По мере того как в ряде городов Ирана ограничивают применение керамических блоков, а качественная пемза становится доступнее, застройщики обращаются к этому блоку чаще, чем прежде.
Что такое пемза?
Пемза — лёгкая губчатая вулканическая порода: при её образовании внутри оставались пузырьки газа, из-за чего структура оказалась пронизана мелкими порами. Именно эти поры обеспечивают блоку низкую плотность, а неподвижный воздух внутри них работает как тепло- и звукоизоляция.
В Иране, особенно в западных городах страны, пемзу применяют при производстве блоков шире, чем раньше. Производители чаще всего имеют дело с двумя её видами: белой тебризской пемзой и чёрной пемзой из Корве (Qorveh). Многочисленные месторождения пемзы вокруг Тебриза — одна из причин, по которым выпуск лёгких блоков так распространён в этом регионе. Производственные рекомендации этого руководства справедливы для обоих видов.
Пемзобетонный блок отличается и от лёгкого ячеистого бетона (пенобетона, или CLC): в пенобетоне лёгкость создают пузырьки пены в цементном растворе, а не пористый заполнитель.
Преимущества и ограничения пемзобетонного блока по сравнению с пескобетонным
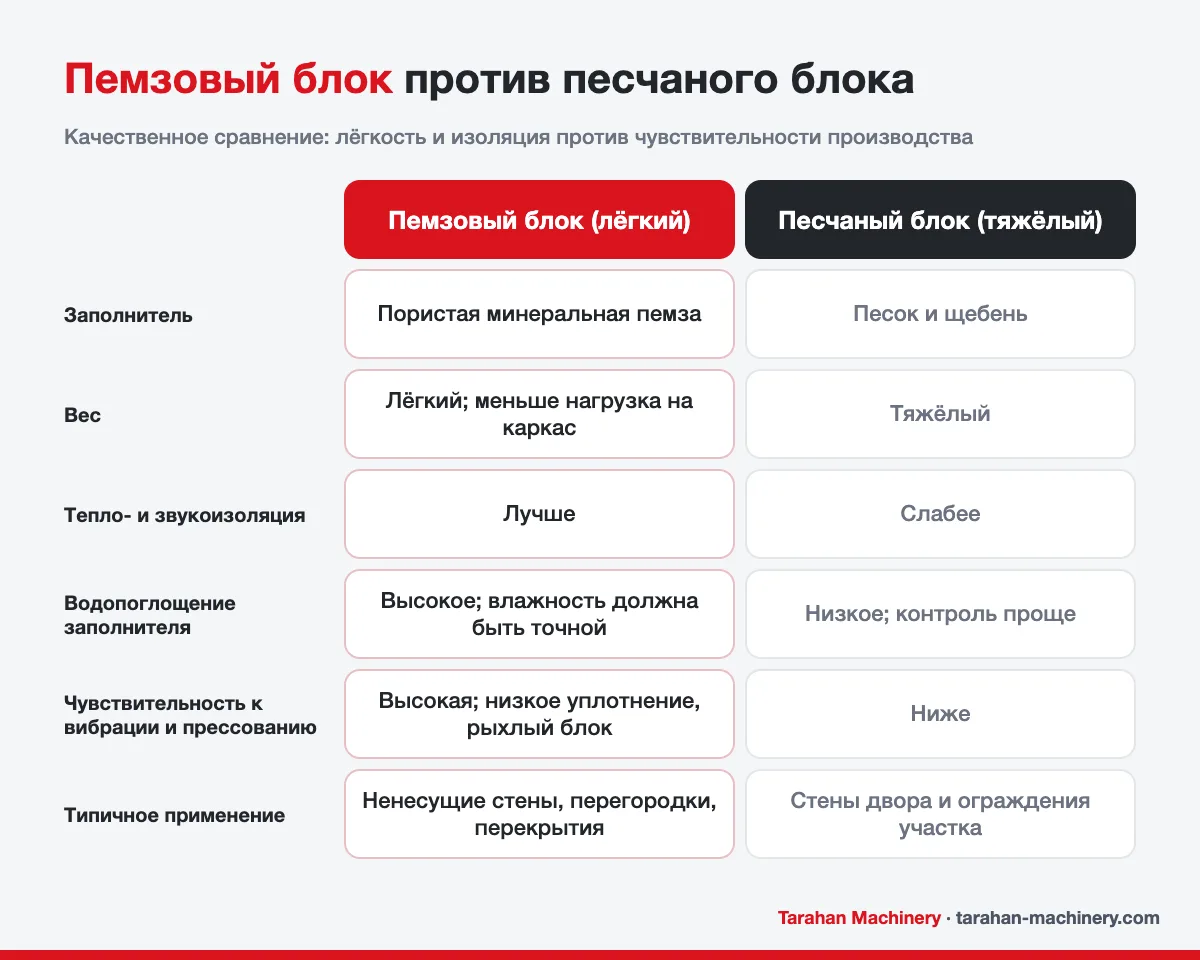
Выбор между пемзобетонным и пескобетонным блоком — компромисс и для застройщика, и для производителя. Пемзобетонный блок выигрывает по весу и изоляционным свойствам, но его производство более чувствительно к нарушениям технологии: даже небольшая ошибка в цехе быстро проявляется в виде хрупкого блока.
| Критерий | Пемзобетонный блок (лёгкий) | Пескобетонный блок (тяжёлый) |
|---|---|---|
| Основной заполнитель | Пористая пемза | Песок и щебень |
| Вес | Лёгкий; создаёт меньшую постоянную нагрузку на каркас | Тяжёлый |
| Тепло- и звукоизоляция | Лучше благодаря воздуху, заключённому в зёрнах | Хуже |
| Водопоглощение заполнителя | Высокое; влажность смеси нужно точно контролировать | Низкое; контролировать влажность проще |
| Чувствительность к уплотнению | Высокая; при слабой вибрации и слабом прессовании блок получается рыхлым | Ниже; зёрна легче сцепляются между собой |
| Повреждаемость кромок при транспортировке | Выше, если уплотнение и твердение недостаточны | Ниже |
| Типичное применение | Ненесущие стены, перегородки, потолочные блоки | Стены дворов и ограждения территории, места, где вес не имеет значения |
В одной из технических статей Tarahan Machinery плотность лёгкого блока указана в пределах 1200–1450 кг/м³, а блока из песка и щебня — около 2000 кг/м³. Чем легче каждый квадратный метр стены, тем меньше нагрузка на каркас и фундамент.
Обратная сторона — чувствительность производства. Зёрна песка благодаря своему весу и форме легче сцепляются друг с другом. В пемзобетонном же блоке, если цемент плохо обволакивает зёрна или станок не может уплотнить материал достаточной вибрацией и прессованием, внутри блока остаётся рыхлая структура. Внешне такой блок выглядит целым, но на складе, при погрузке или в кладке у него скалываются кромки либо он ломается.
Виды пемзобетонных блоков
По составу пемзобетонные блоки практически одинаковы; их виды различаются геометрией изделия и областью применения. При замене формы один и тот же станок для производства блоков может выпускать все три вида, описанные ниже.
Стеновой пемзобетонный блок
Самый востребованный вид; его применяют для наружных и разделительных ненесущих стен. Распространённые размеры пустотелого стенового блока — 20×40×10, 20×40×15 и 20×40×20 см. Количество и форма пустот (обычно две или три) влияют на итоговый вес, изоляционные свойства и прочность и задаются при проектировании формы для стеновых блоков; кромка может быть гладкой, с пазогребневым соединением или фасадной.
Перегородочный пемзобетонный блок
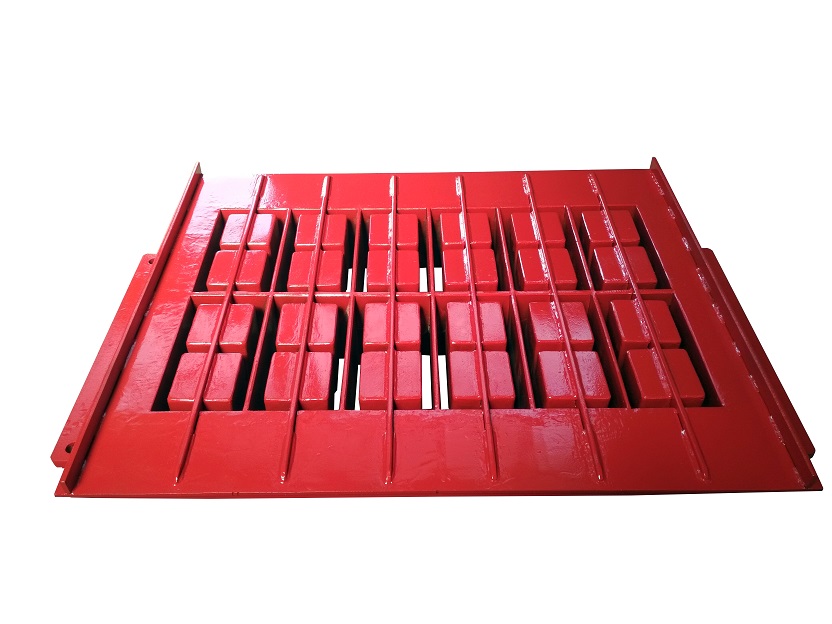
Перегородочный блок предназначен для внутренних стен и лёгких перегородок. На рынке распространены блоки шириной 7, 8 или 10 см при длине 40 см и высоте 20 см. Стенки такого блока тонкие, а пустоты вытянутые, поэтому и изготовление формы, и производство изделия требуют большей точности, чем для стенового блока: любой недостаток уплотнения в перегородочном блоке быстрее приводит к сколам кромок и трещинам. Для этой задачи Tarahan Machinery изготавливает специальную форму для перегородочных блоков с контролем коробления и точной траекторией выхода изделия.
Потолочный пемзобетонный блок
Потолочный блок заполняет пространство между балками в балочно-блочном перекрытии. Для этого изделия особенно важны лёгкость и сохранность кромок при перемещении: блок должен точно ложиться на балку и не разрушаться под ногами рабочих и весом свежего бетона. Именно поэтому опорные поверхности и углы формы для потолочного блока имеют местное усиление.
Сырьё и общие принципы подбора пропорций
Пемзобетонный блок состоит из трёх основных компонентов: пемзы, цемента и воды. Список короткий, но качество каждого компонента и их соотношение напрямую влияют на прочность и на количество брака в цехе.
- Пемза: желательно использовать смесь мелких и крупных зёрен, чтобы мелкие заполняли пространство между крупными. Пемза должна быть чистой, без глины, корней и органических примесей. Самое крупное зерно не должно быть настолько большим, чтобы застревать между стенками формы; это особенно важно для перегородочного блока с его тонкими стенками.
- Цемент: основное вяжущее блока; его должно быть столько, чтобы он покрывал все зёрна тонким слоем. Для производства блоков обычно рекомендуется портландцемент типа II с классом прочности 42,5N или выше.
- Вода: чистая, без большого количества растворённых солей. Вода нужна и для реакции цемента, и для твердения.
Что касается пропорций, главный принцип таков: смесь для производства блоков «жёсткая» (полусухая), а не жидкий раствор. Влаги в смеси должно быть столько, чтобы при сжатии в руке она держала форму и не рассыпалась, но не настолько много, чтобы из неё выступала вода или свежий блок после выхода из формы оплывал и вздувался. Мало цемента — блок получается слабым, много цемента — себестоимость без всякой необходимости растёт. Поскольку водопоглощение и зерновой состав пемзы различаются от месторождения к месторождению и даже от партии к партии, итоговые пропорции нужно подбирать, изготавливая пробные образцы и испытывая их в собственном цехе.
Числовые данные по составу смеси и способ её приготовления мы подробно описали в двух отдельных статьях и здесь их не повторяем: пропорции материалов и общую формулу см. в статье «Принципы производства и подбор состава смеси для цементных блоков», а о порядке перемешивания, водоцементном отношении и упрочняющих добавках читайте в материале «Как приготовить смесь для цементных блоков».
Этапы производства пемзобетонных блоков шаг за шагом
По логике процесса производство пемзобетонных блоков в цехе с ручным оборудованием и на автоматическом заводе одинаково; различаются скорость, степень участия рабочих и точность контроля на каждом этапе. Этапы выполняются в такой последовательности:
1. Закупка, складирование и фракционирование пемзы
Покупайте пемзу у поставщика, который обеспечивает стабильный зерновой состав, и складируйте её на твёрдом чистом основании, чтобы в материал не попадал грунт. Если партии неоднородны, просеивание и отделение слишком крупных зёрен помогает получить более однородную продукцию.
2. Увлажнение пемзы перед перемешиванием
Этот этап — важнейшее отличие производства пемзобетонных блоков от пескобетонных. Пемза обладает высоким водопоглощением. Если она попадает в смеситель сухой, то вытягивает воду из смеси, и цементу не хватает влаги для схватывания; в результате смесь получается порошкообразной и с низкой связностью. Поэтому перед перемешиванием пемзу слегка увлажняют. При этом лить слишком много воды тоже не выход: лишняя вода позже испаряется, а на её месте остаются мелкие поры, с которых начинаются трещины.
3. Перемешивание в смесителе
Обычно сначала тщательно перемешивают сухие компоненты, а затем постепенно добавляют воду. Цель — чтобы цемент равномерно обволок все зёрна пемзы. Если часть смеси останется суше, а часть влажнее, прочность блока в разных точках будет неодинаковой. Для лёгких материалов более однородный результат дают смесители, хорошо перелопачивающие массу, например одновальные и двухвальные модели.
4. Формование вибрацией и прессованием
Готовую смесь подают в форму станка тачкой или тележкой для смеси. Вибрация заставляет зёрна смещаться и плотно укладываться, а защемлённый воздух выходит наружу; пресс уплотняет материал и выравнивает высоту блока. Для пемзобетонного блока этот этап решающий, поскольку даже небольшое количество защемлённого воздуха заметно снижает прочность.
5. Извлечение из формы и первое перемещение
На мобильном станке сырой блок остаётся на земле или на бетонной площадке, на стационарном — на поддоне. Свежий блок ещё малопрочен: в первые часы его нельзя подвергать ударам и оставлять под дождём и палящим солнцем.
6. Твердение
Твердение — это создание подходящего температурно-влажностного режима, чтобы цемент завершил реакцию. Распространены три способа:
- Твердение с поливом водой: блоки поддерживают во влажном состоянии с помощью распылителя, чтобы они не теряли влагу слишком быстро. Особого оборудования этот способ не требует и обычно занимает около недели.
- Твердение с помощью обогревателя или тепловой пушки: в небольших цехах блоки ставят перед обогревателем или тепловой пушкой и укрывают сверху, чтобы сохранить тепло.
- Твердение паром: при большом объёме производства пропарочная камера с температурой около 80 °C сокращает время твердения примерно до одних суток.
7. Складирование, сушка и итоговый контроль
После твердения блоки желательно выдержать примерно до трёх недель в месте, защищённом от прямого солнца и сильного ветра, чтобы они высохли равномерно. Если при укладке в блоке ещё много влаги, он даёт усадку в стене и трескается. Перед продажей проверяйте несколько блоков из каждой партии: размеры, целостность кромок и звук при ударе.

Оборудование для линии производства пемзобетонных блоков
Цех лёгких блоков даже в самом простом варианте нуждается в трёх основных единицах оборудования — станке для производства блоков, смесителе и форме; с ростом объёмов выпуска они становятся более автоматизированными и связанными между собой. Вибростол — необязательное дополнительное оборудование, а на более крупных линиях добавляются силос для цемента, ленточный конвейер и бетонный завод (БСУ).
Станок для производства блоков
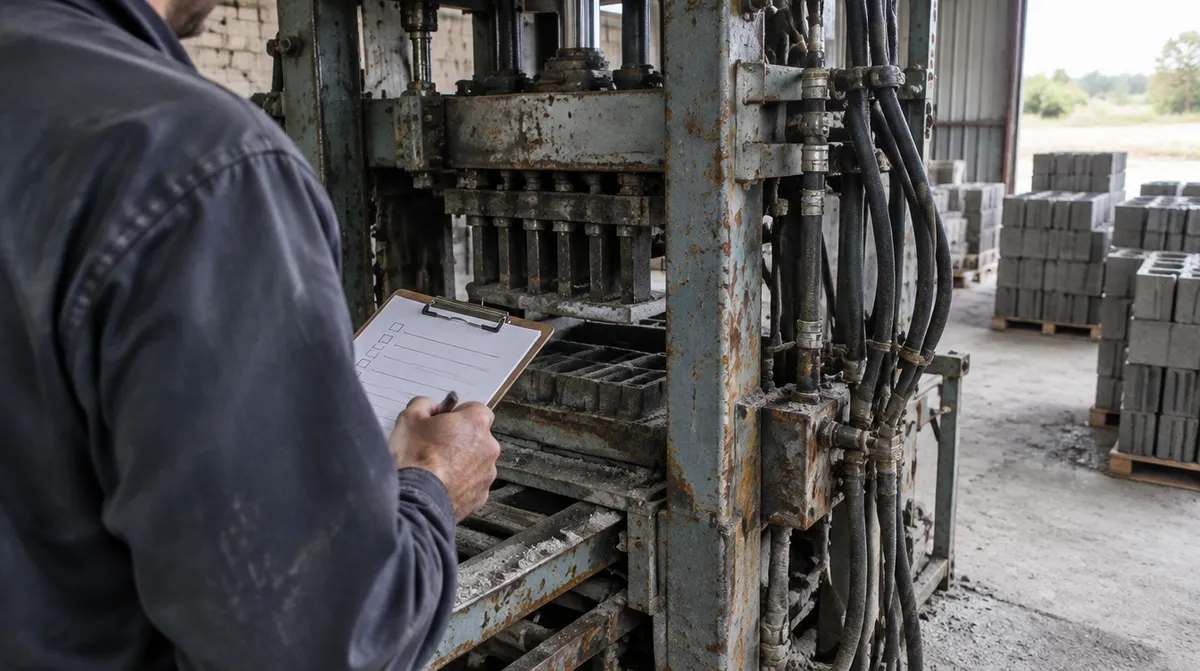
Это важнейшее оборудование линии: качество уплотнения блока зависит прежде всего от него. Станки для производства блоков делятся на две большие группы: мобильные («несушки»), которые укладывают блок прямо на землю или бетонную площадку и не требуют поддонов, и стационарные, которые устанавливаются на фундаменте и формуют блоки на поддонах. Мобильные станки выпускаются в исполнениях от простых ручных до полностью гидравлических, а стационарные — от полуавтоматических до полностью автоматических. Полный перечень моделей и их сравнение смотрите на странице «Типы станков для производства блоков Tarahan Machinery».
Тем, кто хочет начать с компактного стационарного станка, подойдёт станок для производства лёгких пемзобетонных блоков TM-104, который Tarahan Machinery разработала для небольших цехов и ограниченных площадей. Этот однобункерный электрогидравлический станок имеет гидравлическое давление 120 бар и два нижних вибратора по 3 кВт и, согласно характеристикам на сайте, выпускает на одном поддоне 4 блока по 20 см, 5 блоков по 15 см или 7 блоков по 10 см. В числе заявленных областей применения — производство потолочных, стеновых, перегородочных и лёгких блоков.

Смеситель
От смесителя зависит, насколько однородной будет смесь. Вертикальные (чашевые) смесители, известные как смесители для производства блоков, предназначены для жёсткой смеси бетонных изделий. Для лёгких материалов, как уже говорилось в разделе о перемешивании, предпочтительнее смесители, хорошо перелопачивающие массу. Модели и производительность смотрите в каталоге бетоносмесителей Tarahan Machinery; а для подбора типа и производительности смесителя под ваш станок мы подготовили руководство «Выбор смесителя для производства блоков».
Форма
Форма определяет очертания, размеры, количество пустот и качество кромок блока. Хорошая форма должна соответствовать давлению и вибрации конкретного станка, стабильно держать размеры и чисто, без заедания, отпускать изделие. Tarahan Machinery изготавливает формы для стеновых, перегородочных и потолочных блоков для ручных, мобильных, стационарных гидравлических и автоматических станков; все они представлены в каталоге бетонных форм.
Вибростол
Вибростол — самый старый способ производства тротуарной плитки и бетонной брусчатки в пластиковых формах; сегодня его применяют и для производства искусственного камня. Если наряду с пемзобетонными блоками вы планируете выпускать декоративные изделия или плитку, вибростол станет дополнительным оборудованием; но при производстве пустотелых пемзобетонных блоков основную работу выполняет станок для производства блоков с вибрацией и прессованием.
Выбор станка для производства блоков по объёму выпуска
Первый вопрос, на который нужно ответить перед покупкой станка: сколько блоков в день вы хотите выпускать и сможете продать? Ответ на него вместе с бюджетом, доступным электропитанием и участком сильно сужает выбор. В таблице ниже сопоставлена заявленная производительность нескольких моделей Tarahan Machinery за 8-часовую смену. Эти цифры приблизительны и меняются в зависимости от типа блока, качества смеси и квалификации оператора.
| Объём выпуска | Рекомендуемый станок | Заявленная производительность (смена 8 часов) | Примечание |
|---|---|---|---|
| Старт с малого, ограниченный бюджет | Ручной станок для производства блоков с одним двигателем | 500–700 блоков | Работает от однофазной или трёхфазной сети; качество зависит от квалификации оператора |
| Небольшой цех | Ручной станок для производства блоков с двумя двигателями | 900–1200 блоков | Отдельный двигатель для передвижения станка, более высокая скорость |
| Малый и средний цех | Полугидравлический мобильный станок Tarahan M.KB | 1500–2000 блоков | Полугидравлические прессование и вибрация; не менее 500 м² ровной бетонной площадки |
| Цех с ограниченной площадью и производством на поддонах | Стационарный станок для блоков TM-104 | Около 4000 блоков | Однобункерный, гидравлическое давление 120 бар; около 500 м² площади и 3 рабочих |
| Большой объём выпуска и непрерывное производство | Полностью гидравлический мобильный станок или более крупная стационарная линия | Зависит от модели; уточняйте у специалиста | Мобильные полностью гидравлические модели оснащены силосом и могут комплектоваться контроллером PLC; требуется трёхфазное электропитание |
Несколько советов для правильного решения, специально для пемзобетонных блоков:
- Не жертвуйте уплотнением ради цены. При производстве пескобетонных блоков даже более слабый станок иногда даёт приемлемую продукцию; при производстве пемзобетонных блоков слабые вибрация и прессование напрямую оборачиваются рыхлым блоком и повышенным браком. Выпускать лёгкие блоки стабильного качества в большом объёме проще на гидравлических и автоматических станках: процесс легче контролировать.
- Можно и на ручном станке, но с оговоркой. Лёгкие блоки можно производить и на ручном станке для производства блоков, но равномерность прочности в этом случае сильнее зависит от квалификации оператора, качества пемзы и точности контроля влажности смеси. Для местных проектов и недорогого старта это разумный выбор.
- Следующая ступень после ручного станка — полугидравлический. Полугидравлический станок для производства блоков Tarahan M.KB с гидравлической подачей смеси и полугидравлическими прессованием и вибрацией обеспечивает более высокую производительность и качество, чем полностью ручные модели, и подходит также для производства блоков прямо на месте строительства.
- Заранее проверьте электроснабжение. Гидравлическим и автоматическим моделям обычно нужно трёхфазное питание. Если у вас есть только однофазная сеть, выбор в основном ограничивается ручными станками, если только вы не приобретёте генератор; тип питания нужной модели уточняйте у специалиста до покупки.
Цена станков зависит от модели, комплектации и рыночной ситуации и постоянно меняется; чтобы узнать актуальную цену и получить консультацию по модели, подходящей под ваш объём выпуска и участок, звоните специалистам отдела продаж Tarahan Machinery по номеру +98 914 584 1914.
Контроль качества и типичные дефекты при производстве пемзобетонных блоков
Самая частая жалоба производителей лёгких блоков — сколы кромок, трещины и осыпание углов при сборе блоков с площадки или при погрузке. Многие сначала винят цемент, но обычно корень проблемы — одна из следующих причин:
- Неконтролируемая влажность: сухая пемза вытягивает воду из смеси, и смесь становится порошкообразной; избыток воды после испарения оставляет поры и трещины.
- Неполное перемешивание: если цемент обволакивает не все зёрна, блоку не хватает связности и в нём появляются слабые места.
- Слабые вибрация и прессование: воздух, защемлённый между зёрнами, снижает прочность; станок с ослабшей вибрацией или гидравликой выдаёт рыхлый блок.
- Плохое твердение: блок, который слишком быстро высыхает или остаётся под солнцем и ветром, не набирает требуемой прочности.
- Изношенная или несовместимая со станком форма: люфт и износ формы нарушают размеры и ломают кромки при выходе изделия.
Причины и способы повысить плотность мы подробнее разобрали в статье «Почему крошится пемзобетонный блок и как повысить его плотность». Помогает и простая привычка: откладывайте по несколько блоков из каждой партии и сравнивайте их после твердения; резкое изменение обычно связано с влажностью или новой партией пемзы.
Часто задаваемые вопросы
Чем пемзобетонный блок отличается от обычного цементного блока?
Оба блока цементные; разница в заполнителе. Обычный блок делают из песка и щебня, и он тяжёлый, а пемзобетонный — из пористой пемзы, и он легче и лучше изолирует.
Подходит ли пемзобетонный блок для несущих стен?
Основное применение пемзобетонного блока — ненесущие стены, перегородки и потолочные блоки. Материал для несущей стены следует выбирать по проекту и заключению инженера-конструктора.
Почему пемзу нужно увлажнять перед перемешиванием?
Потому что пемза поглощает много воды. Если она попадает в смеситель сухой, то отбирает воду, необходимую для схватывания цемента, и смесь становится порошкообразной и малосвязной, а в итоге получается хрупкий блок.
Сколько времени занимает твердение пемзобетонного блока?
Зависит от способа: твердение с поливом водой обычно занимает около недели, а в пропарочной камере — около суток. После этого блоки желательно выдержать примерно до трёх недель вдали от прямого солнца и ветра, чтобы они равномерно высохли.
Можно ли производить пемзобетонные блоки на ручном станке?
Да, но равномерность качества сильнее зависит от квалификации оператора и контроля влажности. Для большего объёма и более стабильного качества надёжнее полугидравлические, гидравлические или стационарные станки.
Заключение
Пемзобетонный блок изготавливают из пемзы, цемента и воды; благодаря лёгкости и изоляционным свойствам он стал распространённым выбором для ненесущих стен, перегородок и балочно-блочных перекрытий. Его качество создаётся или теряется на четырёх этапах: влажность пемзы, однородность перемешивания, уплотнение вибрацией и прессованием и твердение. Если отнестись к этим этапам серьёзно и выбрать станок, соответствующий вашему реальному объёму выпуска, производство лёгких блоков становится хорошо управляемым делом. Изучение моделей начните со страницы станка TM-104 или каталога станков для производства блоков Tarahan Machinery, а для окончательного выбора проконсультируйтесь со специалистами отдела продаж.



Отправить комментарий: