

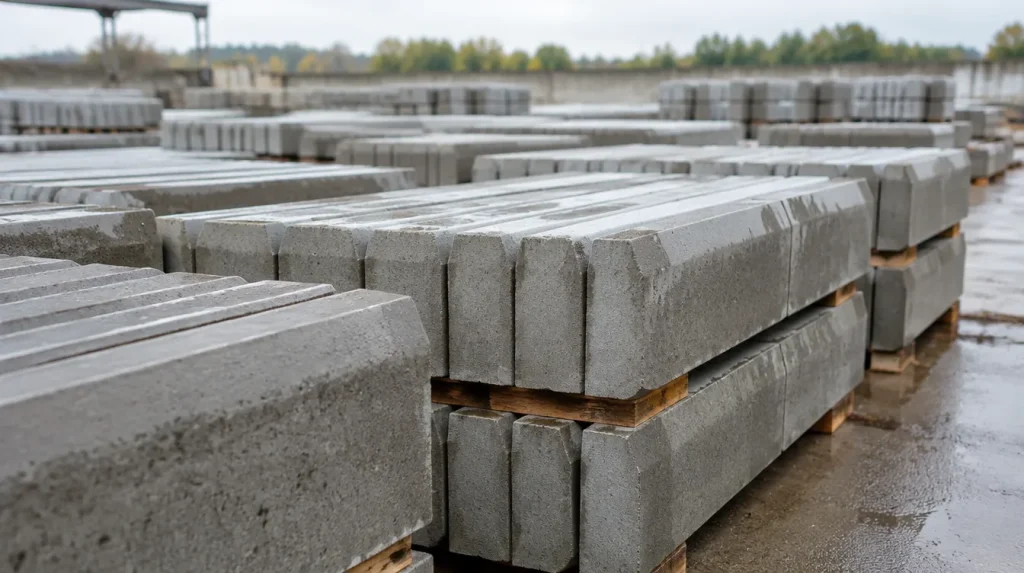
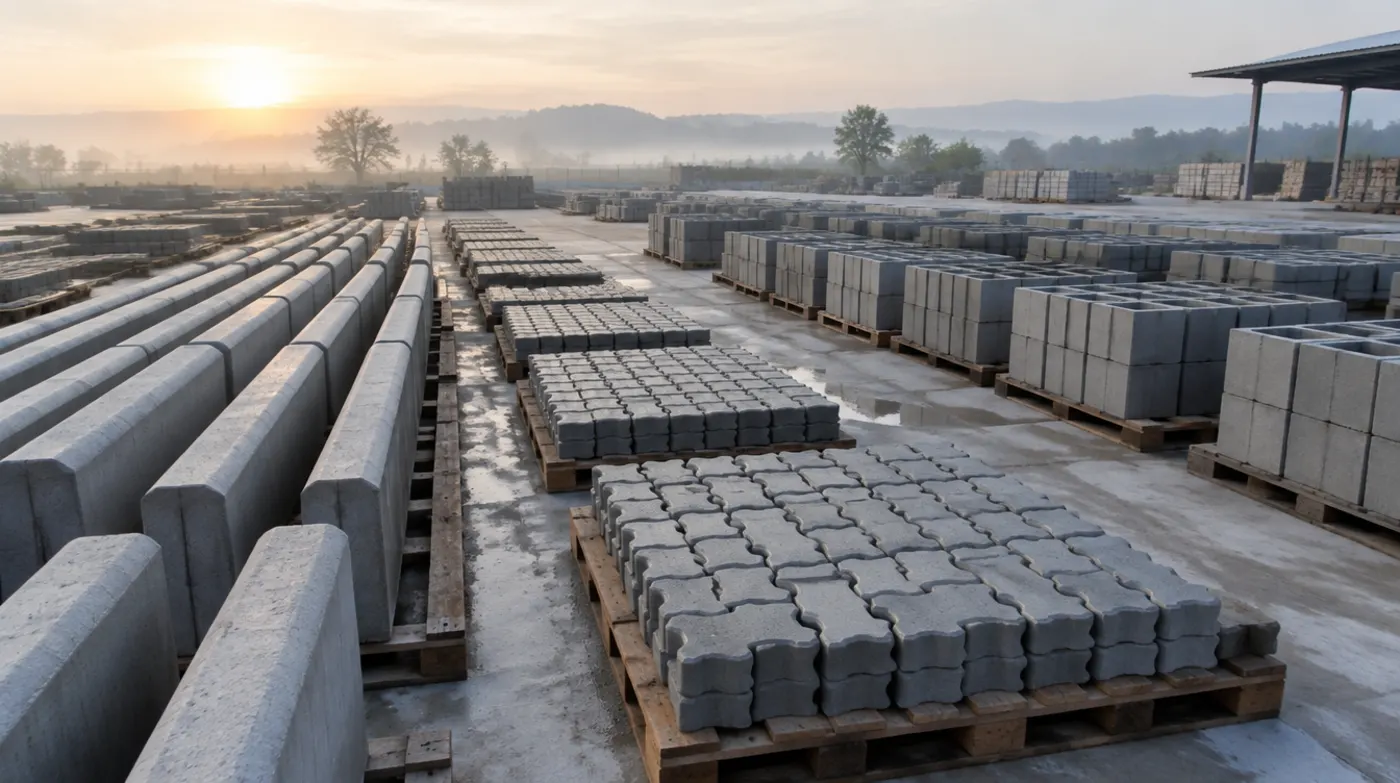
تولید جدول بتنی معمولاً به سه روش انجام میشود: پرسی خشک (پرس و ویبره)، پرسی تر (بتن روان، پرس سنگین و مکش آب) و ریختهگری سنتی در قالب. در کارگاههای ایران روش پرسی خشک رایجتر است و کیفیت جدول بیش از هر چیز به طرح اختلاط کمآب، تراکم یکنواخت در قالب و عملآوری مرطوب در روزهای اول بستگی دارد.
جدول بتنی قطعهای ساده به نظر میرسد، اما شرایط کاری سختی دارد: آب سطحی از کنارش میگذرد، در زمستان بارها یخ میزند و آب میشود و گاهی چرخ خودرو به لبهاش میخورد. جدولی که چند سال بعد از نصب پوسته شود، هزینهٔ تعویض را دوباره روی دست کارفرما میگذارد؛ برای همین رعایت اصول فنی در هر مرحلهٔ تولید میتواند عمر مفید آن را بهطور محسوس بیشتر کند.
جدول بتنی به چه روشهایی تولید میشود؟
هر روش تجهیزات، سرعت و کیفیت سطح خودش را دارد و انتخاب میان آنها به حجم سفارش، سرمایه و فضای کارگاه بستگی دارد.
۱. روش پرسی خشک (پرس و ویبره)
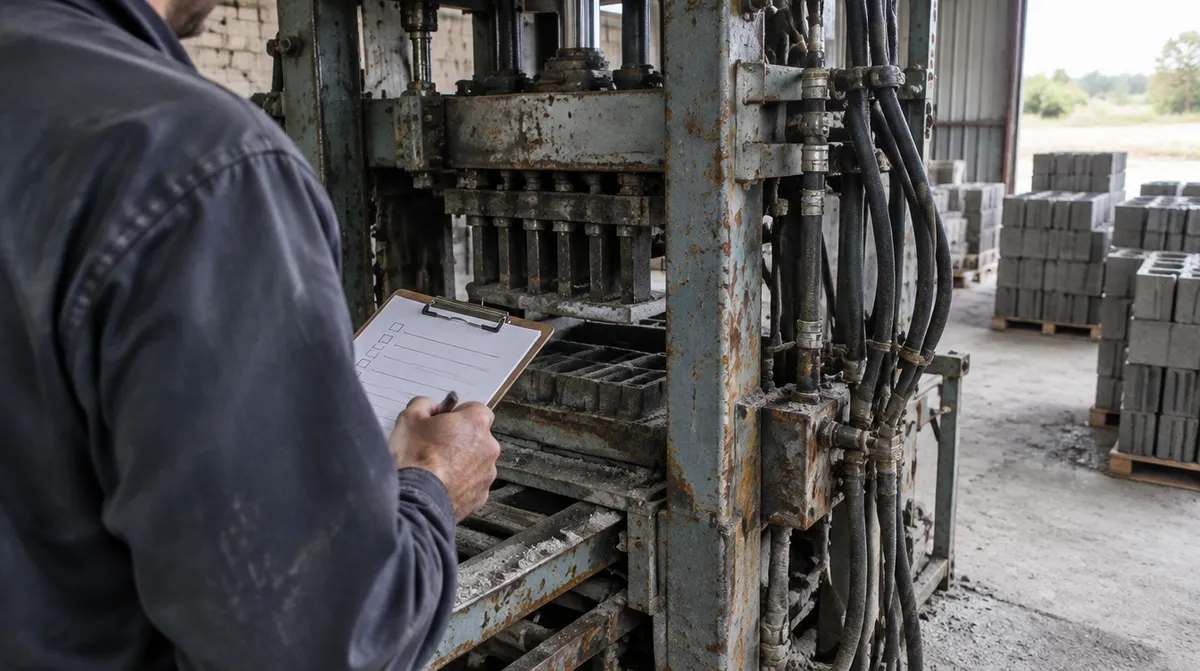
در این روش مصالح با طرح اختلاط خشک و اسلامپ نزدیک به صفر آماده میشوند و با دستگاه جدولزن، که هم ویبره و هم پرس دارد، در قالب فولادی متراکم میشوند. روند کلی کار این است:
- مصالح سنگی، سیمان و آب با نسبت مشخص در میکسر مخلوط میشوند تا مخلوطی نمدار و یکنواخت به دست آید.
- مخلوط به سینی یا پاکت دستگاه منتقل میشود و قالب پر میشود.
- همزمان با پر شدن قالب، ویبره روشن است تا مصالح جا بیفتند و هوای محبوس و حفرهها خارج شوند.
- سپس سنبهٔ پرس روی مصالح فشار میآورد و جدول به تراکم نهایی میرسد.
- قالب بالا میرود، جدول شکلگرفته روی زمین یا روی پالت باقی میماند و برای عملآوری کنار گذاشته میشود.
مهمترین مزیت این روش، قالببرداری فوری است: با یک قالب پشت سر هم تولید میکنید و به دهها قالب ریختهگری نیازی ندارید؛ برای همین سرعت تولید بالاست. نسبت آب به سیمان پایین مخلوط خشک هم به دوام بتن کمک میکند. دستگاههای پرسی خشک دو گروهاند:
- دستگاههای سیار (تخمگذار): دستگاه روی زمین بتنی صاف حرکت میکند و جدولها را ردیفبهردیف روی زمین میگذارد. دو نوع رایج آن نیمههیدرولیک بدون پاکت (که در بازار با نام کادونا هم شناخته میشود) و تمامهیدرولیک پاکتدار است. اگر با این دسته آشنا نیستید، طرز کار جدولزن کادونا را ببینید.
- دستگاههای ثابت (تولید روی پالت): دستگاه در یک نقطه نصب میشود، جدول روی پالت تولید و با سیستم انتقال به محل عملآوری برده میشود. این دستگاهها معمولاً پرس و ویبرهٔ قویتری دارند و در بازار به دستگاه پیوینگ هم معروفاند.
۲. روش پرسی تر (Wet Press)
در پرسی تر، بتن روان داخل قالب ریخته میشود، دستگاه آن را با فشار بسیار زیاد پرس میکند و همزمان سیستم وکیوم بخش زیادی از آب اضافی را میمکد؛ معمولاً ویبرهای در کار نیست. دوغاب سیمانی بتن روان، لایهای یکنواخت روی سطح میسازد و خلل و فرج را میپوشاند؛ نتیجه سطحی صاف و مقاوم در برابر یخ و ذوب است. در مقابل، تجهیزات این روش سنگین و پرهزینهاند و بیشتر در کارخانههای بزرگ دیده میشوند. مقایسهٔ مشابه را برای کفپوش در مقالهٔ روشهای تولید کفپوش و سنگفرش بتنی ببینید.
۳. روش سنتی (ریختهگری در قالب و ویبره)
در روش سنتی، بتن خمیری داخل قالبهای جداگانه ریخته، معمولاً روی میز ویبره متراکم و پس از سخت شدن نسبی از قالب خارج میشود. برای دوام بیشتر، نسبت آب پایین نگه داشته میشود، از افزودنی کاهندهٔ آب و در مناطق سرد از مادهٔ حبابزا استفاده میشود. جدولهای ریختهگری ظاهر صافی دارند، اما با آب زیاد یا ویبرهٔ نامناسب دوام کافی ندارند و چون هر جدول تا سخت شدن قالب را اشغال میکند، تیراژ بالا قالب و فضای زیادی میخواهد. در این روش میز ویبره از تجهیزات پایهٔ کارگاه است.
مقایسهٔ روشهای تولید جدول بتنی
جدول زیر تفاوت سه روش را به صورت کیفی و خلاصه نشان میدهد. اعداد دقیق تولید به مدل دستگاه، ابعاد جدول و نظم کارگاه بستگی دارد.
| معیار | پرسی خشک (پرس و ویبره) | پرسی تر (وتپرس) | ریختهگری سنتی |
|---|---|---|---|
| تجهیزات اصلی | میکسر + دستگاه جدولزن سیار یا ثابت + یک قالب برای هر مقطع | دستگاه پرس سنگین با سیستم وکیوم + قالب مخصوص | میکسر + میز ویبره + تعداد زیادی قالب |
| وضعیت بتن | خشک و نمدار، اسلامپ نزدیک صفر | روان، آب اضافی با وکیوم گرفته میشود | خمیری تا روان، اسلامپ بیشتر |
| قالببرداری | بلافاصله بعد از پرس | بلافاصله بعد از پرس و مکش | بعد از سخت شدن نسبی، معمولاً روز بعد |
| سرعت تولید | زیاد | زیاد، در مقیاس کارخانهای | کم؛ به تعداد قالب وابسته است |
| کیفیت سطح | خوب؛ با دانهبندی ریزتر و تنظیم دستگاه یکنواختتر میشود | بسیار صاف و متراکم | صاف، ولی در صورت ویبرهٔ نامناسب حفره یا آبانداختگی دارد |
| دوام در برابر یخبندان | خوب، به شرط تراکم کافی و عملآوری درست | بسیار خوب | متغیر؛ به نسبت آب و افزودنی وابسته است |
| سرمایهٔ اولیه | متوسط | زیاد | کم |
| کاربرد معمول | کارگاههای جدولزنی، پیمانکاران، کارخانههای قطعات بتنی | کارخانههای بزرگ با سفارشهای پرحجم | تولید محدود، قطعات خاص و سفارشی، کارگاههای کوچک |
مراحل تولید جدول بتنی پرسی، قدمبهقدم
چه با دستگاه سیار کار کنید و چه با دستگاه ثابت، ترتیب کلی کار یکی است. هر مرحله یک خطای رایج دارد که اگر کنترل نشود، در جدول نهایی دیده میشود.
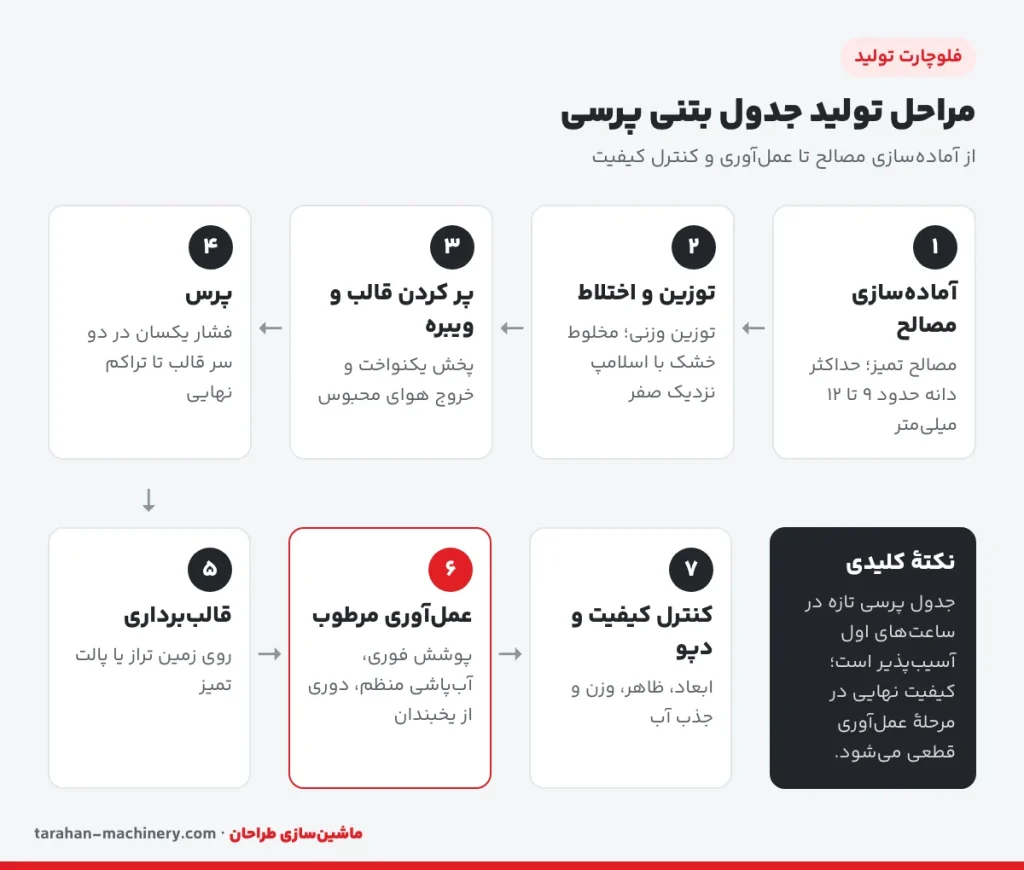
- آمادهسازی مصالح: ماسه و شن باید تمیز، بدون خاک و رس و با دانهبندی مشخص باشند. برای جدول پرسی، حداکثر اندازهٔ سنگدانه معمولاً کوچک انتخاب میشود (حدود ۹ تا ۱۲ میلیمتر). رطوبت مصالح دپوشده را هر روز چک کنید؛ ماسهٔ خیس بعد از باران، آب مخلوط را بیآنکه متوجه شوید بالا میبرد.
- توزین و اختلاط: سیمان و مصالح بهتر است وزنی اندازهگیری شوند نه با فرغون و بیل. زمان اختلاط در میکسر معمولاً حدود یکونیم دقیقه یا تا زمانی است که مخلوط کاملاً همگن شود. آب را آرام و در انتها اضافه کنید؛ مخلوط درست وقتی در مشت فشرده میشود شکل میگیرد، اما آب از آن بیرون نمیزند.
- پر کردن قالب و ویبره: مخلوط باید یکنواخت در تمام قالب پخش شود. ویبره در این مرحله هوای محبوس را خارج میکند. ویبرهٔ خیلی کوتاه حفره به جا میگذارد و ویبرهٔ خیلی طولانی در مخلوطهای خیستر باعث جدا شدن دوغاب میشود.
- پرس: سنبه با فشار روی مصالح مینشیند تا جدول به ارتفاع و تراکم نهایی برسد. اگر پرس در دو سر قالب یکسان نباشد، یک سر جدول متراکمتر و سر دیگر سستتر میشود.
- قالببرداری: قالب بالا میرود و جدول روی زمین بتنی یا پالت باقی میماند. سطح زمین باید تمیز و تراز باشد؛ هر پستی و بلندی مستقیم به کف جدول منتقل میشود.
- عملآوری: جدول تازه باید از آفتاب مستقیم، باد، باران شدید و یخزدگی محافظت و چند روز مرطوب نگه داشته شود. این مرحله در روش پرسی خشک حیاتی است.
- کنترل کیفیت و دپو: بعد از کسب مقاومت کافی، جدولها از نظر ابعاد، ظاهر، لبپریدگی و در صورت نیاز جذب آب و مقاومت بررسی و سپس دپو و بارگیری میشوند.
چه عواملی کیفیت جدول بتنی را تعیین میکنند؟
جدول بتنی، جز در موارد خاص، بار فشاری یا خمشی سنگینی تحمل نمیکند؛ پس عامل تعیینکننده در طراحی آن بیش از مقاومت، دوام در برابر آب، سایش و چرخهٔ یخ و ذوب است، بهویژه در مناطقی با اختلاف دمای زیاد شب و روز مثل شمالغرب و مناطق کوهستانی ایران.
نسبت آب به سیمان
نسبت آب به سیمان مهمترین عدد طرح اختلاط است: هرچه پایینتر، تخلخل و جذب آب کمتر و مقاومت در برابر یخبندان بیشتر. مخلوط خشک روش پرسی اجازه میدهد این نسبت بسیار پایین بماند و تراکم با پرس و ویبره تأمین شود. افزودن آب برای «راحتتر کار کردن دستگاه» مستقیماً عمر جدول را کم میکند.
دمای اولیهٔ بتن هنگام تولید
بتن گرم در روزهای اول سریعتر مقاومت میگیرد، اما در درازمدت خمیر سیمان یکنواخت پخش نمیشود، تخلخل بیشتر میشود و مقاومت نهایی کمتر و جذب آب بیشتر خواهد بود. بتن خنکتر دیرتر اما به مقاومت نهایی بالاتری میرسد.
در یک پژوهش داخلی که بتن با دماهای اولیهٔ ۱۷، ۲۵، ۲۹ و ۳۹ درجهٔ سانتیگراد آزمایش شد، بیشترین مقاومت فشاری در دمای اولیهٔ ۲۵ درجه و بیشترین مقاومت خمشی در ۲۹ درجه به دست آمد؛ کمترین مقاومت فشاری و خمشی و بیشترین عمق نفوذ آب هم مربوط به دمای ۳۹ درجه بود. نتیجهٔ عملی برای کارگاه ساده است: در تابستان تولید را به ساعتهای خنک صبح و عصر ببرید، مصالح و آب را در سایه نگه دارید و از ریختن مخلوط داغ در قالب پرهیز کنید.
سنگدانهها: اندازه، شکستگی و جنس
سنگدانهها بخش عمدهٔ بتن را تشکیل میدهند (معمولاً حدود ۶۰ تا ۷۵ درصد حجم آن) و نقش بزرگی در خواص آن دارند. سه نکته دربارهٔ سنگدانهٔ جدول پرسی اهمیت دارد:
- حداکثر اندازهٔ کوچکتر: سنگدانهٔ درشت فضای خالی بیشتری میسازد. با کاهش حداکثر اندازه، سطح چسبندگی خمیر سیمان و سنگدانه بیشتر و تمرکز تنش در ناحیهٔ انتقال کمتر میشود؛ پژوهشهایی که حداکثر اندازهٔ حدود ۶ و ۱۲.۵ میلیمتر را مقایسه کردهاند، همین را تأیید میکنند.
- درصد شکستگی بالا: در پرسی خشک، سنگدانهٔ شکسته مخلوط قفلشدهتر و یکنواختتری میسازد، هرچند آب بیشتری لازم دارد. در ریختهگری، ماسهٔ گردگوشه کارایی بهتری دارد.
- جنس سنگدانه: سنگدانههای پرمقاومت مانند گرانیت بر مقاومت سایشی و دوام جدول اثر مثبت زیادی دارند. گرانتر هستند، اما برای جدولهایی که در معرض ترافیک و سایش شدید قرار میگیرند، میتوانند انتخاب اقتصادیتری در طول عمر باشند.
مصالح جایگزین: سنگدانهٔ بازیافتی و شیشه
سنگدانهٔ بازیافتی حاصل از تخریب سازههای بتنی و شیشهٔ آسیابشده (بهعنوان جایگزین بخشی از سیمان یا سنگدانه) هم در جدول قابل استفادهاند، به شرطی که درصد مصرف با آزمایش تعیین شود و در مورد شیشه، خطر واکنش قلیاییسیلیسی و مقدار کلرید و سولفات در آزمایشگاه کنترل شود.
سیمان، افزودنیها و مادهٔ حبابزا
مقاومت فشاری و سایشی جدول بیش از هر چیز با پایین آوردن نسبت آب به سیمان بالا میرود که معمولاً عیار سیمان بیشتری میخواهد؛ هرچه مقاومت فشاری بیشتر، اتلاف سایشی کمتر. افزودنی کاهندهٔ آب هم به دوام کمک میکند.
حبابهای ریز و منظمی که مادهٔ حبابزا میسازد، فضای انبساط آب یخزده را فراهم میکنند و در مناطق سردسیر دوام جدول را بالا میبرند. مقدار هوا معمولاً حداکثر حدود ۷ درصد گرفته میشود و به ازای هر یک درصد هوا معمولاً حدود ۵ درصد از مقاومت فشاری کم میشود؛ این افت را در طرح اختلاط جبران کنید.
نمونهٔ طرح اختلاط جدول بتنی
طرح اختلاط باید برای مصالح هر منطقه و هر دستگاه، با آزمایش و ساخت نمونه تنظیم شود. دو نمونهٔ زیر فقط برای آشنایی با منطق محاسبه و ترتیب اعداد آمدهاند و جایگزین طرح اختلاط آزمایشگاهی نیستند.
طرح اختلاط جدول پرسی خشک به روش آبا
در یک طرح پژوهشی برای جدول پرسی خشک به روش آییننامهٔ بتن ایران (آبا)، فرضهای اولیه حداقل مقاومت فشاری ۳۰ مگاپاسکال، ۷ درصد حباب هوا و حداکثر اندازهٔ سنگدانهٔ شکستهٔ ۹.۵ میلیمتر بوده است. مراحل محاسبه به این ترتیب است:
- تعیین نسبت آب به سیمان: نسبت آب به سیمان از روی نمودار آییننامه برای مقاومت هدف و نوع سیمان خوانده و با توجه به درصد حباب هوا اصلاح میشود. در این طرح با سیمان ۵۲۵، نسبت نهایی ۰.۲۹ به دست آمد.
- انتخاب دانهبندی: برای حداکثر اندازهٔ ۹.۵ میلیمتر، منحنی دانهبندی آییننامه به کار رفت و برای نمای یکنواختتر، دانهبندی ریزتر و میان محدودههای B و C انتخاب شد. مدول نرمی (مجموع درصدهای ماندهٔ تجمعی روی الکها تقسیم بر ۱۰۰) حدود ۴.۵۷ محاسبه شد.
- تعیین آب آزاد: با سنگدانهٔ با شکستگی بیش از ۹۰ درصد و الزام اسلامپ کمتر از ۱ سانتیمتر، آب آزاد اولیه حدود ۱۴۵ کیلوگرم در متر مکعب خوانده شد. این مقدار بابت حباب هوا و عیار سیمان اصلاح شد و آب نهایی ۱۳۲ کیلوگرم به دست آمد. در مخلوطهای خیلی خشک، ایجاد حباب هوای پایدار دشوار است و درصد واقعی هوا باید روی نمونه اندازهگیری شود.
- تعیین سیمان: با آب ۱۳۲ کیلوگرم و نسبت ۰.۲۹، مقدار سیمان حدود ۴۵۵ کیلوگرم در متر مکعب به دست آمد.
- تعیین سنگدانه: با رابطهٔ حجم مطلق، وزن کل سنگدانه در حالت اشباع با سطح خشک حدود ۱۶۷۲ کیلوگرم شد که با سهم ۶۰ درصد ماسه و ۴۰ درصد شن، حدود ۱۰۰۳ کیلوگرم ماسه و ۶۶۹ کیلوگرم شن است.
| جزء (برای یک متر مکعب) | مقدار تقریبی |
|---|---|
| سیمان ۵۲۵ | ۴۵۵ کیلوگرم |
| آب آزاد | ۱۳۲ کیلوگرم |
| ماسه | ۱۰۰۳ کیلوگرم |
| شن (حداکثر ۹.۵ میلیمتر) | ۶۶۹ کیلوگرم |
| هوای هدف | حدود ۷ درصد (با مادهٔ حبابزا) |
نمونهٔ طرح اختلاط برای روش ریختهگری
برای جدولهایی که با بتن خمیری در قالب ریخته میشوند، جدول زیر سه سطح مقاومت را با مقدار آب ثابت نشان میدهد. چون آب ثابت است، با بالا رفتن عیار سیمان نسبت آب به سیمان از حدود ۰.۵۶ به حدود ۰.۴ میرسد و مقاومت هدف افزایش مییابد.
| مقاومت فشاری هدف (کیلوگرم بر سانتیمتر مربع) | سیمان (کیلوگرم) | شن (کیلوگرم) | ماسه (کیلوگرم) | آب (لیتر) | وزن حجمی بتن (کیلوگرم) |
|---|---|---|---|---|---|
| ۲۰۰ | ۳۶۳ | ۱۱۸۴ | ۵۱۹ | ۲۰۵ | ۲۲۷۱ |
| ۲۵۰ | ۴۴۶ | ۱۱۸۴ | ۴۵۲ | ۲۰۵ | ۲۲۸۶ |
| ۳۰۰ | ۵۱۳ | ۱۱۸۴ | ۳۹۷ | ۲۰۵ | ۲۲۹۸ |
آب در طرح ریختهگری بهمراتب بیشتر از طرح پرسی خشک است؛ همین تفاوت توضیح میدهد چرا جدول پرسی با تراکم درست، معمولاً جذب آب کمتر و دوام بیشتری دارد.
استانداردهای بینالمللی دربارهٔ جدول بتنی چه میگویند؟
کشورهای مختلف برای جدول بتنی ضوابط خودشان را دارند و مرور آنها نشان میدهد تمرکز اصلی کجاست. در ضوابط نیوزیلند و استرالیا برای جدولهایی که درجا و با ماشین اجرا میشوند، بهجای تکیهٔ صرف بر مقاومت فشاری، بر درصد تراکم بتن تأکید میشود و حداقل عیار سیمان و حداکثر اندازهٔ کوچک سنگدانه (معمولاً حدود ۱۲.۵ میلیمتر) هم تعیین میشود. در ضوابط آمریکا عیار سیمان بالاتر، مادهٔ حبابزا حدود ۵ تا ۸ درصد، حداکثر نسبت آب به سیمان حدود ۰.۴ تا ۰.۴۵ و مقاومت فشاری ۲۸ روزهٔ بالاتری خواسته میشود؛ البته کارفرما یا سازمان مربوط میتواند این مقادیر را تغییر دهد.
برای روش پرسی خشک، اسلامپ معمولاً بین صفر تا حدود ۱ سانتیمتر و حداقل مقاومت فشاری پیشنهادی ۲۰ تا ۳۲ مگاپاسکال است. پیش از قرارداد، ضوابط فنی پروژه و استاندارد مورد استناد را از کارفرما بگیرید و نمونهها را بر همان اساس کنترل کنید.
عملآوری جدول بتنی؛ نقطهٔ ضعف روش پرسی و راه جبران آن
مهمترین عیب روش پرسی، آسیبپذیری جدول در ساعتهای اول است. ضربه، جابهجایی زودهنگام، آفتاب، باد خشک یا یخبندان شبانه میتواند سطح جدول تازه را برای همیشه ضعیف کند. مخلوط خشک آب کمی دارد و اگر همان هم سریع تبخیر شود، سیمان سطحی کامل هیدراته نمیشود و جدول بعداً پودر میکند. پس عملآوری در این روش بخشی از خود تولید است.
- پوشاندن سریع: ردیف جدولها را هرچه زودتر با نایلون، گونی خیس یا پوشش مناسب بپوشانید تا رطوبت حفظ شود و باد مستقیم به سطح نرسد.
- آبپاشی منظم و یکنواخت: آبپاشی دستی باید پیوسته و یکنواخت و توسط کارگر آموزشدیده انجام شود؛ آبپاشی پراکنده رنگ و کیفیت ناهمگون میسازد.
- مدت عملآوری: روزهای اول حساسترین دورهاند و مرطوب نگه داشتن معمولاً دستکم چند روز تا یک هفته ادامه پیدا میکند. در هوای سرد این زمان طولانیتر است.
- محافظت در سرما: در شبهایی که احتمال یخبندان هست، جدول تازه را با پوشش عایق محافظت کنید یا تولید را متوقف کنید؛ یخزدن آب داخل بتن جوان آسیبی جبرانناپذیر است.
- جابهجایی دیرهنگام: جدول را تا وقتی مقاومت کافی نگرفته، بلند نکنید و روی هم نچینید.
در خطوط ثابت، پالتها به سالن عملآوری میروند و رطوبت و دما بهتر کنترل میشود؛ در کارگاه سیار همین کنترل باید با پوشش و آبپاشی منظم جبران شود.
چالشهای رایج در تولید جدول بتنی و راهکار هر کدام
بیشتر ایرادهایی که در جدولهای بازار دیده میشود، مثل ناهمگونی مخلوط، ظاهر نامناسب یا لبپریدگی، دلیل مشخصی در فرایند تولید دارند. جدول زیر رایجترین آنها را با علت محتمل و راهکار نشان میدهد.
| ایراد دیدهشده | علت محتمل | راهکار |
|---|---|---|
| یک سر جدول متراکم و سر دیگر سست یا ریزشدار | پر شدن ناهمگون قالب یا خارج شدن دستگاه از تنظیم و پرس نابرابر | پخش یکنواخت مخلوط در قالب، تنظیم دورهای پرس و ویبره |
| کف ناصاف یا جدول لق در چیدمان | زمین یا پالت تولید ناصاف و کثیف | نظافت باند تولید پیش از شروع کار و تراز بودن کف |
| سطح زبر، حفرهدار یا لبههای ریزشکرده | مخلوط خیلی خشک، ویبرهٔ کوتاه یا دانهبندی درشت | تنظیم رطوبت مخلوط، افزایش زمان ویبره، ریزتر کردن دانهبندی |
| چسبیدن مصالح به قالب و لبههای کندهشده | قالب کثیف یا بدون روغن، سایش سطح قالب | تمیزکاری و روغنکاری قالب بعد از هر چند سیکل، بازبینی سایش |
| پودر شدن یا پوسته دادن سطح بعد از چند ماه | عملآوری ناکافی، تبخیر سریع آب، یخزدگی بتن جوان | پوشش فوری، آبپاشی منظم، محافظت در شبهای سرد |
| ترک ریز سطحی | خشک شدن سریع در آفتاب و باد یا دمای بالای مخلوط | تولید در ساعات خنک، سایهبان، مرطوب نگه داشتن مصالح |
| شکستن در بارگیری و حمل | جابهجایی زودهنگام یا تراکم ناکافی | صبر تا کسب مقاومت کافی، کنترل وزن و تراکم نمونهها |
| رنگ و ظاهر متفاوت بین بچها | توزین حجمی، تغییر منبع سیمان یا مصالح، آب متغیر | توزین وزنی، ثابت نگه داشتن منبع مصالح، کنترل رطوبت ماسه |
یک نکتهٔ نگهداری را هم جدی بگیرید: دستگاههای جدولزن به دلیل ویبره و ضربهٔ مداوم استهلاک بالایی دارند. بازبینی منظم پیچها، جکها، ویبراتورها و سطح قالب، و روغنکاری قالب پس از تولید تعدادی جدول، هم عمر دستگاه را بالا میبرد و هم ظاهر جدولها را یکدست نگه میدارد.
کنترل کیفیت جدول بتنی در کارگاه
کنترل کیفیت لازم نیست پیچیده باشد؛ کافی است منظم باشد. این چکلیست ساده را برای هر شیفت یا هر بچ تولید به کار ببرید:
- ابعاد: طول، ارتفاع و ضخامت چند جدول را بهصورت تصادفی اندازه بگیرید و با نقشهٔ پروژه مقایسه کنید. گونیا بودن و صاف بودن لبهٔ بالایی برای چیدمان مهم است.
- ظاهر: لبپریدگی، ترک، حفره و ناهمگونی رنگ را بررسی کنید. جدولهای معیوب را همان ابتدا جدا کنید.
- وزن: وزن کردن چند جدول هماندازه روش سریعی برای پی بردن به تفاوت تراکم است؛ جدول سبکتر معمولاً کمتر متراکم شده است.
- جذب آب: جذب آب شاخص خوبی برای دوام است. نمونهها را به آزمایشگاه بفرستید یا دستکم مقایسهٔ وزن خشک و اشباع را در کارگاه انجام دهید.
- مقاومت: در سفارشهای پروژهای، معمولاً آزمایش مقاومت و دوام روی نمونهها خواسته میشود؛ سابقهٔ نتایج را نگه دارید.
- ثبت سوابق: تاریخ تولید، منبع سیمان و مصالح، طرح اختلاط و شرایط هوا را برای هر بچ یادداشت کنید تا اگر ایرادی دیده شد، علت آن قابل ردیابی باشد.
قالب جدول بتنی؛ جنس، روش ساخت و انتخاب
قالب جدول بتنی (که به آن قالب جدول سیمانی هم میگویند) شکل، ابعاد و کیفیت سطح جدول را تعیین میکند. قالب ضعیف یا کج، حتی با طرح اختلاط درست هم جدول خوب نمیدهد. طراحی قالب جدول باید بر اساس نقشهٔ پروژه و مدل دستگاه جدولزن انجام شود تا جدول با ابعاد دقیق و کمترین پرت مصالح تولید شود.
جنس قالب جدول
بدنهٔ قالب جدول معمولاً از ورق فولادی ST37 ساخته میشود. در تولید مداوم و تیراژ بالا، سطوح داخلی که با بتن در تماساند و بیشترین سایش را میبینند، میتوانند با ورق مقاوم به سایش مانند CK45 یا Hardox ساخته شوند تا عمر قالب بیشتر شود. لبهٔ بالایی قالب معمولاً پخ یا شعاع کنترلشده دارد تا جدول در برخورد کمتر لبپَر شود.
روش ساخت قالب جدول بتنی
ساخت قالب جدول بتنی صنعتی چند مرحلهٔ اصلی دارد:
- طراحی و تأیید نقشه: نوع جدول، ابعاد، شکل لبه و نمای سطح مشخص و نقشههای ساخت تهیه میشود.
- برش دقیق ورق: ورق فولادی با برش لیزری بریده میشود تا موج و خمیدگی در لبهها ایجاد نشود.
- جوشکاری و مونتاژ: قطعات با دقت جوشکاری و همتراز میشوند تا اعوجاج به حداقل برسد.
- ماشینکاری موضعی: نواحی حساس مثل سطح تماس با بتن و لبهٔ بالایی برای دقت نهایی ماشینکاری میشوند.
- کنترل کیفی: اندازهگیری ابعادی، تست مونتاژ روی دستگاه و بررسی کیفیت سطح داخلی پیش از تحویل.
قالب جدول دستگاه ثابت معمولاً بهصورت خوابیده و قالب دستگاه سیار بهصورت ایستاده طراحی میشود تا پرس و قالببرداری سریعتر انجام شود. محل ویبره و نقاط اتصال قالب هم باید اختصاصی برای همان دستگاه تنظیم شود تا ویبره یکنواخت باشد و جدول تمیز از قالب خارج شود. قالبها تکخانه (برای تولید محدود) یا چندخانه (برای تیراژ بالا) ساخته میشوند و میتوان قطعات مکمل مثل گوشه، ابتدا و انتها و اتصال به آبرو را هم برایشان سفارش داد.
قالب دستساز با ورق معمولی زیر ویبره و پرس مداوم زود تاب برمیدارد. اگر قالب سفارش میدهید، ابعاد جدول، مدل دستگاه، نوع لبه، نمای سطح و حجم تولید را مشخص کنید. ماشینسازی طراحان قالب جدول بتنی سفارشی را بر همین اساس طراحی و ساخت میکند. برای شناخت کلیتر قالبهای فولادی قطعات بتنی و نکات نگهداریشان، راهنمای انواع قالب بتنی را هم ببینید.
برای تولید جدول بتنی چه دستگاهی انتخاب کنیم؟
انتخاب دستگاه جدول زن به چهار سؤال برمیگردد: حجم سفارش شما چقدر است، آیا باید در محل پروژه تولید کنید یا در کارگاه ثابت، فقط جدول میخواهید یا بلوک و کفپوش هم، و چه مقدار سرمایه و فضای سرپوشیده برای عملآوری دارید. جدول زیر مشخصات اصلی دستگاههای جدولزن ماشینسازی طراحان را بر اساس اطلاعات صفحهٔ هر محصول کنار هم گذاشته است.
| مدل | نوع | سیستم پرس و ویبره | جدول در هر کورس یا پالت | نکات کلیدی |
|---|---|---|---|---|
| M.KC | سیار، نیمههیدرولیک، بدون پاکت | پرس هیدرولیکی غیرچکشی؛ دو ویبرهٔ قابل تنظیم جلو و عقب قالب | ۶ عدد جدول ۵۰×۳۰ یا ۵۰×۵۰ | ارتفاع جدول تا ۵۰ سانتیمتر؛ برق سهفاز ۳۲ آمپر؛ میکسر پیشنهادی ۸۰۰ لیتری؛ زمین بتنی صاف حدود ۵۰۰ متر مربع؛ امکان افزودن PLC ندارد |
| M.CS | سیار، تمامهیدرولیک، پاکتدار | پرس دوگانهٔ چکشی و پرسی با قدرت ۴ تن؛ موتور ویبره ۷.۵ و موتور هیدرولیک ۱۱ کیلووات | ۶ عدد جدول ۵۰×۳۰ یا ۵۰×۵۰ | ظرفیت پاکت ۱ متر مکعب؛ طول جدول ۳۰ تا ۱۰۰ سانتیمتر؛ کورس حدود ۲ دقیقه؛ قابلیت افزودن PLC یا وینچ |
| TM-208 | ثابت، دوپاکته، روی پالت | فشار هیدرولیک ۱۶۰ بار؛ ۴ ویبرهٔ پایین و ۲ ویبرهٔ بالا | ۳ عدد جدول ۵۰×۳۰ در هر پالت | تولید بلوک، جدول و کفپوش دولایه با تعویض قالب |
| TM-110 | ثابت، تکپاکته، روی پالت | فشار هیدرولیک ۱۸۰ بار؛ الکتروموتور هیدرولیک ۳۰ کیلووات | ۶ عدد جدول ۵۰×۳۰ در هر پالت | ارتفاع محصول ۵۰ تا ۳۰۰ میلیمتر؛ تولید بلوک و کفپوش تکرنگ هم دارد؛ ۲ اپراتور |
| TM-218 | ثابت، دوپاکته، روی پالت | فشار هیدرولیک ۲۰۰ بار؛ الکتروموتور هیدرولیک ۳۷ کیلووات | ۸ عدد جدول ۵۰×۳۰ در هر پالت | جدول و کفپوش دولایهٔ رنگی؛ پنل لمسی با ذخیرهٔ برنامه؛ مناسب تولید انبوه |
همهٔ این دستگاهها طبق صفحههای محصول با ۱۲ ماه گارانتی و ۱۰ سال خدمات پس از فروش عرضه میشوند. ظرفیتها حدودیاند و به ابعاد جدول، طرح اختلاط و مهارت اپراتور بستگی دارند.
کدام دستگاه برای کدام کارگاه؟
- شروع کمهزینه یا پروژههای کوچک شهری: دستگاه جدول زن نیمههیدرولیک M.KC ساختار ساده، نگهداری کمهزینه و فضای اشغالی کمی دارد و علاوه بر جدول، با قالب مناسب کانیو و آبرو هم تولید میکند. برای پیمانکاری که میخواهد سریع و با سرمایهٔ محدود شروع کند، گزینهٔ منطقی است.
- تولید در محل پروژه با تراکم و یکنواختی بیشتر: دستگاه جدول زن تمامهیدرولیک M.CS با پاکت یک متر مکعبی، پرس دوگانه و امکان هوشمندسازی با PLC، برای پیمانکاران محوطهسازی، شهرداریها و کارگاههایی مناسب است که جابهجایی دارند اما کیفیت یکنواختتر و نیروی کار کمتری میخواهند. در نسخهٔ PLC، طبق صفحهٔ محصول یک اپراتور برای کنترل دستگاه کافی است.
- کارخانهٔ ثابت و سبد محصول متنوع: اگر علاوه بر جدول، بلوک و کفپوش هم تولید میکنید، دستگاههای ثابت سری TM مثل TM-110 با تعویض قالب هر سه محصول را تولید میکنند. تولید روی پالت و انتقال به محل عملآوری، کنترل بهتری بر کیفیت میدهد.
- تولید انبوه و جدول رنگی: برای سفارشهای بزرگ شهری و جدول یا کفپوش دولایهٔ رنگی، مدل دوپاکتهٔ TM-218 با ۸ جدول در هر پالت مناسب است؛ این مدل باید در قالب خط کامل با بچینگ، نوار نقاله و پالتبر دیده شود.
اگر بودجهٔ اولیه محدود است، بازار دستدوم هم گزینهای قابل بررسی است؛ فقط وضعیت جکها، ویبراتورها و قالب را پیش از خرید کارشناسی کنید. فهرست دستگاه جدول زن دست دوم در سایت طراحان بهروز میشود.
آیا ساخت جدول بتنی در خانه ممکن است؟
بله، برای چند متر جدول باغچه یا حاشیهٔ حیاط میشود جدول بتنی را در خانه ساخت: یک قالب ساده از تخته یا ورق، بتن با نسبت آب کم، کوبیدن یا ضربه زدن به قالب برای خروج هوا، و چند روز مرطوب نگه داشتن. اما جدول خانگی تراکم و دوام جدول پرسی را ندارد و برای لبهٔ خیابان یا جایی که چرخ خودرو به آن میخورد، مناسب نیست. برای جزئیات روش خانگی، انواع جدول و اندازههای رایج، مقالهٔ جدول بتنی چیست و چه ابعادی دارد را بخوانید.
سؤالات متداول
کدام روش تولید جدول بتنی مناسبتر است؟
برای بیشتر کارگاهها روش پرسی خشک تعادل مناسبی دارد: سرعت بالا، نیاز به یک قالب برای هر مقطع و دوام خوب به دلیل نسبت آب به سیمان پایین. روش پرسی تر سطح متراکمتری میدهد اما تجهیزات سنگین و پرهزینهای دارد و بیشتر در کارخانههای بزرگ به کار میرود.
قالب جدول بتنی از چه جنسی ساخته میشود؟
قالب صنعتی جدول معمولاً از ورق فولادی ST37 ساخته میشود و در تولید پرحجم، سطوح داخلی را میتوان با ورق مقاوم به سایش مانند CK45 یا Hardox ساخت تا عمر قالب بیشتر شود. قالب باید متناسب با مدل دستگاه جدولزن طراحی شود.
روش ساخت قالب جدول بتنی چیست؟
مراحل اصلی عبارتاند از طراحی و تأیید نقشه، برش لیزری ورق، جوشکاری و مونتاژ همتراز، ماشینکاری نواحی حساس و کنترل ابعادی و تست مونتاژ روی دستگاه. قالب دستگاه سیار معمولاً ایستاده و قالب دستگاه ثابت خوابیده طراحی میشود.
جدول بتنی چند روز باید عملآوری شود؟
روزهای اول حساسترین دورهاند و جدول معمولاً دستکم چند روز تا یک هفته باید پوشیده و مرطوب بماند؛ در هوای سرد این مدت بیشتر است. جدول را تا وقتی مقاومت کافی نگرفته، جابهجا نکنید و روی هم نچینید.
طرح اختلاط جدول بتنی پرسی چگونه است؟
مخلوط جدول پرسی خشک است و اسلامپ نزدیک صفر دارد. در یک طرح پژوهشی به روش آبا، برای هر متر مکعب حدود ۴۵۵ کیلوگرم سیمان ۵۲۵، ۱۳۲ کیلوگرم آب، ۱۰۰۳ کیلوگرم ماسه و ۶۶۹ کیلوگرم شن با حداکثر اندازهٔ ۹.۵ میلیمتر به دست آمد. طرح نهایی را همیشه با مصالح خودتان و آزمایش نمونه تنظیم کنید.
چرا جدول بتنی بعد از مدتی پودر میشود یا پوسته میدهد؟
شایعترین علتها عملآوری ناکافی و تبخیر سریع آب، نسبت آب به سیمان بالا، تراکم کم و یخزدن بتن جوان است. در مناطق سرد، استفاده از مادهٔ حبابزا و دانهبندی ریزتر هم دوام سطح را بیشتر میکند.
برای شروع تولید جدول بتنی چه تجهیزاتی لازم است؟
حداقل یک میکسر، دستگاه جدولزن با قالب مقطع مورد نظر، زمین بتنی صاف و تراز برای تولید و عملآوری، برق سهفاز، وسیلهٔ انتقال مصالح و امکانات آبپاشی و پوشش. برای خطوط ثابت، بچینگ، نوار نقاله و سیستم جابهجایی پالت هم اضافه میشود.
جمعبندی
جدول بتنی بادوام حاصل یک تصمیم نیست، حاصل زنجیرهای از تصمیمهای درست است: انتخاب روش تولید متناسب با حجم کار، سنگدانهٔ ریز و تمیز با شکستگی مناسب، نسبت آب به سیمان پایین، کنترل دمای مخلوط، تراکم یکنواخت با دستگاه تنظیمشده، قالب دقیق و از همه مهمتر عملآوری مرطوب در روزهای اول. اگر این حلقهها رعایت شوند، جدول پرسی در بارگیری و حمل کمتر آسیب میبیند و سالها بدون پوستهشدن در کنار خیابان دوام میآورد.
اگر برای انتخاب دستگاه یا قالب متناسب با حجم سفارش و فضای کارگاه خود به مشاوره نیاز دارید یا قیمت روز را میخواهید، با کارشناسان ماشینسازی طراحان به شمارهٔ ۰۹۱۴۵۸۴۱۹۱۴ تماس بگیرید.

ارسال دیدگاه: