

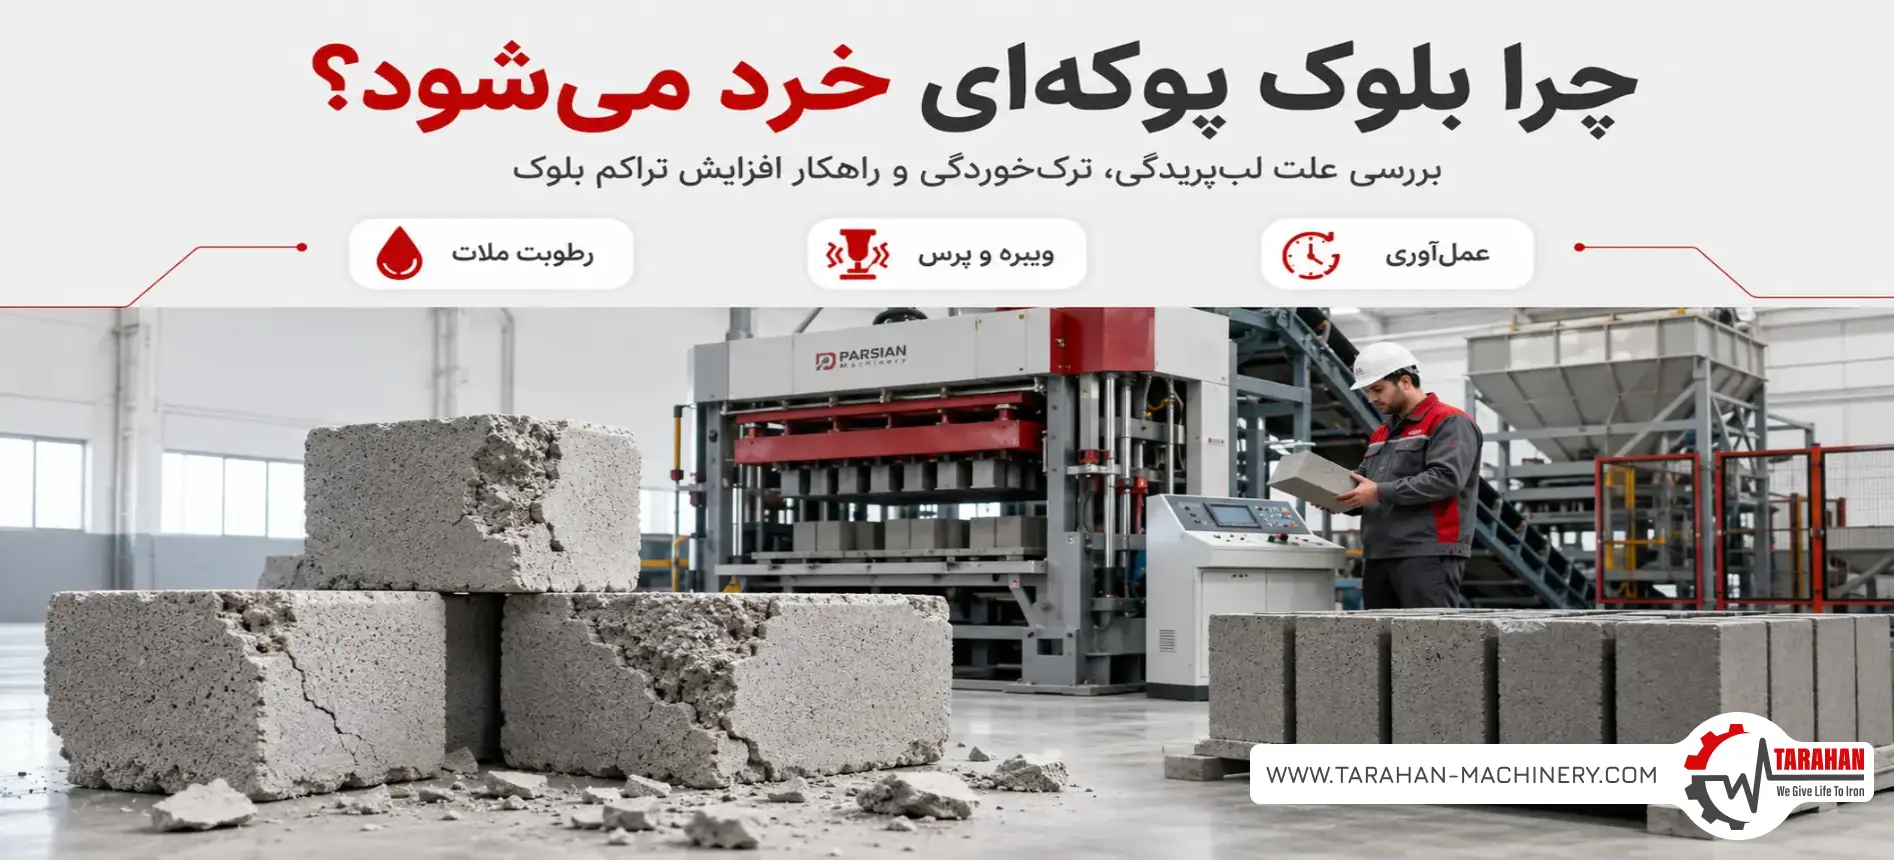
علت شکستن و خرد شدن بلوک سیمانی و پوکهای معمولاً یکی از چهار عامل است: رطوبت نادرست ملات (خیلی خشک یا خیلی خیس)، مخلوطنشدن یکنواخت در میکسر، ویبره و پرس ناکافی در دستگاه بلوک زن، و عملآوری ضعیف در روزهای اول، بهویژه در آفتاب، باد یا یخبندان. کیفیت سیمان بهتنهایی کمتر از این چهار عامل در شکستن بلوک نقش دارد.
لبپریدگی، ترکخوردگی یا پودرشدن گوشهها هنگام جمعکردن بلوک از روی باند یا بارگیری، ضایعات کارگاه را بالا میبرد و سود را کم میکند. بیشتر این عیبها را میتوان از روی شکل خرابی تشخیص داد و به علتشان رسید.
چرا بلوکهای پوکهای نسبت به بلوکهای ماسهای حساستر هستند؟
پوکه، چه از نوع پوکه سفید تبریز باشد و چه پوکه سیاه قروه، ساختاری سبک، اسفنجی و متخلخل دارد. همین ویژگی باعث میشود بلوک پوکهای وزن کمتری داشته باشد و عایق بهتری در برابر حرارت و صدا باشد؛ اما از طرف دیگر، تولید آن را حساستر میکند.
در بلوکهای ماسهای، دانهها به دلیل وزن و شکل فیزیکی خود راحتتر در کنار هم قفل میشوند. اما در بلوکهای پوکهای، اگر ملات بهخوبی اطراف دانههای پوکه را نپوشاند و دستگاه نتواند با ویبره و پرس مناسب مواد را کاملاً متراکم کند، داخل بلوک پوک و کمجان باقی میماند. نتیجه، بلوکی است که در ظاهر سالم به نظر میرسد اما هنگام حمل، دپو یا بارگیری میشکند.
جدول عیبیابی سریع: از نشانهٔ بلوک تا علت و راه اصلاح
پیش از تغییر فرمول یا تنظیمات دستگاه، شکل خرابی را دقیق ببینید. هر نشانه معمولاً به یک یا دو علت مشخص اشاره میکند. جدول زیر برای هر نشانه، محتملترین علت و جای اصلاح (ملات، دستگاه یا عملآوری) را نشان میدهد.
| نشانه در بلوک | علت محتمل | کجا اصلاح شود | اقدام پیشنهادی |
|---|---|---|---|
| گوشهها هنگام برداشتن از باند پودر میشوند | ملات خیلی خشک یا پوکهٔ خشکی که آب ملات را مکیده است | ملات | پوکه را پیش از میکسر نم بزنید و رطوبت ملات را در طول شیفت ثابت نگه دارید |
| بلوک بعد از خروج از قالب وا میرود یا شکمش بیرون میزند | ملات بیش از حد خیس | ملات | آب را کم کنید؛ برای کارپذیری بهجای آب از افزودنی روانکننده استفاده کنید |
| بافت کرمو و حفرهدار، صدای پوک هنگام ضربه | ویبره کم یا کوتاه، یا پرنشدن کامل قالب | دستگاه | یکنواختی پرشدن قالب را بررسی کنید، سپس زمان ویبره را مرحلهای افزایش دهید |
| آبانداختگی سطح و جداشدن شیرهٔ ملات | ویبره بیش از حد برای ملات سبک یا ملات دارای افزودنی | دستگاه | شدت یا زمان ویبره را کم کنید؛ ملات پوکهای ویبرهٔ کم تا متوسط میخواهد |
| یک طرف بلوک سستتر یا کوتاهتر از طرف دیگر است | پرشدن نامتقارن قالب، تراز نبودن پالت یا لرزش نامتعادل | دستگاه | ارابهٔ ملاتکشی، تراز پالت و قرینهبودن لنگ موتورهای ویبره را کنترل کنید |
| لبپریدگی لبهٔ بالایی و ابعاد ناهمسان | سایش و لقی قالب یا سنبه | قالب | لقی قالب و سنبه را اندازه بگیرید و قطعات ساییده را تعمیر یا تعویض کنید |
| کیفیت در ساعات پایانی شیفت افت میکند | افت فشار هیدرولیک یا گرمشدن روغن، تغییر رطوبت ملات | دستگاه و ملات | فشار و سطح روغن را بررسی کنید؛ رطوبت مصالح دپو را بپایید |
| ترکهای مویی که بعد از چند روز دیده میشوند | خشکشدن سریع در آفتاب و باد | عملآوری | بلوکها را در روزهای اول مرطوب و پوشیده نگه دارید |
| پوستهشدن سطح و خردشدن بعد از شبهای سرد | یخزدن آب بلوکی که هنوز گیرش نکرده است | عملآوری | بلوک تازه را با پوشش و فضای بسته از یخبندان دور نگه دارید |
یک قاعدهٔ ساده هم در عیبیابی کمک میکند: هر بار فقط یک متغیر را تغییر دهید و چند بلوک آزمایشی بزنید. اگر همزمان آب، زمان ویبره و فشار پرس را عوض کنید، دیگر نمیدانید کدام تغییر مشکل را حل کرد.
۴ دلیل اصلی خرد شدن و شکنندگی بلوکهای سبک
۱. اشتباه در طرح اختلاط و میزان رطوبت ملات
یکی از مهمترین دلایل خرد شدن بلوک پوکهای، تنظیم نبودن رطوبت ملات است. پوکه قدرت جذب آب بالایی دارد. اگر قبل از ورود به میکسر کمی مرطوب نشود، آب ملات را بهسرعت جذب میکند. در این حالت سیمان رطوبت کافی برای گیرش ندارد و ملات حالتی خشک، پودری و کمچسبندگی پیدا میکند.
از طرف دیگر، اضافهکردن آب بیش از حد هم راهحل درستی نیست. بعضی تولیدکنندگان برای اینکه ملات راحتتر داخل قالب بنشیند آب بیشتری اضافه میکنند؛ اما بعد از خشکشدن بلوک، این آب اضافی تبخیر میشود و حفرههای ریزی در بافت بلوک باقی میگذارد که نقطهٔ شروع ترکخوردگی و لبپریدگیاند.
ملات دستگاه بلوکزنی باید نیمهخشک و نمدار باشد: آنقدر خشک نباشد که در قالب پخش نشود، و آنقدر شل نباشد که بلوک بعد از خروج از قالب فرمش را از دست بدهد. برای نسبتهای دقیقتر، راهنمای طرز تهیه ملات استاندارد بلوک سیمانی را ببینید.

۲. مخلوط نشدن یکنواخت مصالح در میکسر
گاهی تولیدکننده از پوکهٔ باکیفیت و سیمان مناسب استفاده میکند، اما خروجی کارگاه باز هم شکننده و لبپر است. در چنین شرایطی باید کیفیت مخلوطشدن ملات را بررسی کرد.
اگر سیمان نتواند بهصورت یکنواخت دور دانههای پوکه را بپوشاند، بلوک انسجام لازم را پیدا نمیکند. بخشهایی از ملات خشکتر میماند و بعضی نقاط بیش از حد خیس میشود، و در نتیجه بلوک در نقاط مختلف مقاومت یکسانی ندارد.
استفاده از میکسر قدرتمند، مخصوصاً برای مصالح سبک، اهمیت زیادی دارد. میکسرهای وانشفت یا تویینشفت مواد را بهتر زیرورو میکنند و سیمان، آب و پوکه را با بافتی یکنواخت ترکیب میکنند. مدلهای مختلف را در صفحهٔ میکسر بتنی ببینید.
۳. ویبره و پرس ضعیف در دستگاه بلوکزنی
یکی از مهمترین مراحل تولید بلوک سبک، متراکمکردن ملات داخل قالب است. اگر هوای اضافی بین مواد باقی بماند، مقاومت بلوک بهطور محسوسی کاهش پیدا میکند. در دستگاههایی که سیستم ویبره و هیدرولیک آنها افت کرده، بین دانههای پوکه فضای خالی باقی میماند و بلوک پوک و شکننده میشود. در این حالت افزایش سیمان مشکل را حل نمیکند؛ باید ویبره، فشار پرس و سلامت قالب را بررسی کرد.

۴. عملآوری نادرست بعد از تولید
بلوکی که تازه تولید شده هنوز به مقاومت نهایی نرسیده و به مراقبت نیاز دارد. اگر در ساعات یا روزهای اول در معرض آفتاب شدید، باد مستقیم یا یخزدگی قرار بگیرد، آب داخل بافت آن زودتر از موعد از دست میرود یا یخ میزند.
وقتی رطوبت بلوک زودتر از زمان مناسب تبخیر شود، ترکهای مویی در بدنه ایجاد میشود. این ترکها شاید در ابتدا دیده نشوند، اما هنگام دپو، بارگیری یا حمل به شکستگیهای بزرگتر تبدیل میشوند. حفظ رطوبت، دوری از تابش مستقیم آفتاب و محافظت در برابر سرما، نقش مهمی در مقاومت نهایی بلوک دارد.
دستگاه بلوک زن چطور روی استحکام بلوک اثر میگذارد؟
با ملات یکسان، دو دستگاه میتوانند دو بلوک با استحکام متفاوت بزنند. چهار بخش دستگاه بیشترین اثر را دارند: سیستم ویبره، پرس و هیدرولیک، قالب و سنبه، و پالت. انتخاب و تنظیم درست دستگاه بلوک زن به همان اندازهٔ فرمول ملات در کمکردن ضایعات مؤثر است.
ویبره: شدت، دور موتور و زمان
ویبره ملات را در قالب مینشاند و هوا را بیرون میراند. شدت ویبره به وزنهٔ خارج از مرکز (لنگ) موتور و دور آن بستگی دارد و زمان ویبره از تابلو برق تنظیم میشود. برای نمونه، در بلوکزن ثابت TM-104 دو موتور ویبرهٔ پایین هر کدام با توان ۳ کیلووات و دور ۲۸۰۰ دور در دقیقه کار میکنند و در دستگاه دستی طراحان موتور ویبره ۱٫۱ یا ۱٫۵ کیلووات است.
برای ملات پوکهای، ویبرهٔ کم تا متوسط معمولاً بهتر جواب میدهد؛ ویبرهٔ زیاد میتواند دانههای سبک را به بالا براند، شیرهٔ ملات را جدا کند و به قالب و بلبرینگها فشار بیاورد. ویبرهٔ کم هم بلوک پوک و کرمو میدهد. نقطهٔ درست را باید با چند بلوک آزمایشی و تغییر مرحلهای زمان ویبره پیدا کرد. روش گامبهگام آن در راهنمای تنظیم ویبره دستگاه بلوک زنی آمده است.
پرس و فشار هیدرولیک
پس از ویبره، سنبه ملات را از بالا فشرده میکند. فشار کم، بلوکی با تراکم ناکافی میدهد و فشار بیش از حد به قالب و سنبه آسیب میزند. مهمتر از عدد فشار روی کاتالوگ، ثابتماندن آن در طول شیفت است: پمپ فرسوده، شیر نشتی یا روغن داغ باعث میشود بلوکهای عصر از بلوکهای صبح ضعیفتر باشند. در TM-104 فشار هیدرولیک ۱۲۰ بار و الکتروموتور هیدرولیک ۵٫۵ کیلووات است و در بلوکزن سیار M.BD قدرت پرس ۵ تن اعلام شده است.
سایش قالب و سنبه
قالبی که دیوارههایش ساییده شده یا سنبهای که در آن لقی پیدا کرده، ملات را از کنارهها بیرون میدهد؛ نتیجه، لبههای سست، ابعاد ناهمسان و لبپریدگی است. سنگدانهٔ تیزگوشه و ماسهٔ پرسیلیس سایش را تندتر میکند. قالبی که با برش لیزر و ماشینکاری دقیق ساخته شده از ابتدا تلرانس بهتری دارد و دیرتر لق میشود، و استفاده از ورق مقاوم به سایش در نواحی پرتماس عمر آن را بالا میبرد. انواع قالب بلوک دیواری، تیغهای و سقفی را در صفحهٔ قالبها ببینید.
پالت و تراز آن
در دستگاههای ثابت، بلوک روی پالت شکل میگیرد و انرژی ویبره از میز به پالت و از آنجا به ملات میرسد. پالت تاببرداشته یا ناتراز، لرزش را یکنواخت منتقل نمیکند و یک طرف بلوک سستتر میماند. ابعاد پالت هم تعیین میکند در هر سیکل چند بلوک زده شود؛ مثلاً روی پالت ۴۶ در ۸۷ سانتیمتری TM-104 در هر پالت ۴ بلوک ۲۰ سانتی تولید میشود. پالتها را مرتب از نظر تاب و تمیزی بررسی کنید.
عملآوری بلوک در زمستان سرد تبریز و مناطق سردسیر
در زمستانهای آذربایجان، شبهای زیر صفر از علتهای اصلی پوستهشدن و خردشدن بلوک تازهاند. بلوک تازه هنوز آب آزاد دارد؛ اگر پیش از گیرش کافی یخ بزند، انبساط یخ بافت آن را از درون میشکند و این آسیب با گرمشدن هوا برنمیگردد. سرما همچنین واکنش سیمان را کند میکند، پس بلوک دیرتر به مقاومت قابل حمل میرسد.
- زمان تولید را جابهجا کنید: در روزهای سرد، تولید را به ساعات گرمتر روز ببرید تا بلوک پیش از سرمای شب فرصت گیرش داشته باشد.
- مصالح یخزده وارد میکسر نکنید: پوکه و ماسهٔ دپوشده در فضای باز ممکن است کلوخهٔ یخ داشته باشد. دپو را بپوشانید و مصالح یخزده را مصرف نکنید.
- بلوک تازه را بپوشانید: باند یا پالتها را با نایلون و پوشش عایق بپوشانید یا در سوله و فضای بسته نگه دارید تا هم رطوبت بماند و هم سرما مستقیم نرسد.
- آبپاشی را با هوا تنظیم کنید: در هوای یخبندان آبپاشی روی بلوک باز خودش باعث یخزدگی میشود؛ حفظ رطوبت را با پوشاندن انجام دهید.
- دیرتر جابهجا کنید: چون گیرش در سرما کندتر است، بلوک را دیرتر از تابستان از باند جمع و بارگیری کنید.
در تابستان مشکل برعکس است: آفتاب و باد گرم آب بلوک را زود میگیرند. سایه، پوشش و آبپاشی منظم در روزهای اول، همان کاری را میکند که پوشش عایق در زمستان.
راهکارهای اجرایی برای افزایش تراکم بلوک پوکهای در کارگاه
۱. دانهبندی پوکه را درست انتخاب کنید
استفاده از پوکهٔ درشت بهتنهایی، بین سنگدانهها فضای خالی ایجاد میکند. برای تراکم بهتر، باید از ترکیب پوکهٔ عدسی، پوکهٔ ریز، پوکهٔ پودری و در بعضی موارد ماسهٔ مناسب استفاده کرد. پوکههای ریزتر فضای خالی بین دانههای درشت را پر میکنند و بدنهٔ بلوک را توپرتر و یکدستتر میکنند. ترکیب درست پوکهٔ تبریز و پوکهٔ قروه هم به چسبندگی و استحکام بلوک کمک میکند.
۲. بهجای آب زیاد، از افزودنی استاندارد استفاده کنید
زیادکردن آب برای روانتر شدن ملات، کار تولید را سادهتر نشان میدهد اما مقاومت بلوک را کم میکند. راه بهتر، افزودنیهای استاندارد مانند فوقروانکنندههای بتن است که پخش ملات در قالب را بهتر میکنند بدون آنکه نسبت آب به سیمان بالا برود. استفادهٔ محدود و اصولی از الیاف پلیپروپیلن هم مانند یک شبکهٔ تقویتی عمل میکند و احتمال ترک و لبپریدگی را کم میکند. یادتان باشد ملات دارای افزودنی روانتر است و ویبرهٔ کمتری میخواهد.
۳. سلامت سیستم هیدرولیک دستگاه را جدی بگیرید
اگر پمپ، شیرآلات یا سایر قطعات هیدرولیک فرسوده باشند، فشار لازم به قالب منتقل نمیشود و ملات به اندازهٔ کافی فشرده نمیگردد. بررسی روزانهٔ سطح روغن، نشتی شلنگها و صدای پمپ جزو کارهای ثابت اپراتور است.

هنگام خرید دستگاه بلوک زن چه چیزهایی را بررسی کنیم تا بلوک ضعیف تولید نشود؟
بخشی از بلوکهای ضعیف از همان روز خرید دستگاه رقم میخورد. پیش از خرید، این موارد را از سازنده بپرسید و در مشخصات فنی محصول ببینید:
| چه چیزی را بررسی کنید | چرا روی استحکام بلوک اثر دارد | از سازنده چه بپرسید |
|---|---|---|
| سیستم ویبره | تراکم و پوکنشدن بلوک به توان، تعداد و قابلیت تنظیم ویبره بستگی دارد | توان و دور موتورهای ویبره چقدر است و زمان و شدت ویبره قابل تنظیم است؟ |
| پرس و هیدرولیک | فشار کافی و ثابت در طول شیفت، بلوک یکنواخت میدهد | فشار کاری یا قدرت پرس چقدر است و شیرها و شلنگها از چه برندیاند؟ |
| قالب و سنبه | تلرانس و جنس قالب، لبپریدگی و عمر قالب را تعیین میکند | قالب با چه روشی و از چه ورقی ساخته میشود و قطعهٔ یدکی آن در دسترس است؟ |
| یکنواختی پرشدن قالب | پرشدن نامتقارن، یک طرف بلوک را سست میکند | ملات چطور به قالب منتقل میشود (ارابهٔ ملاتکشی، سیلو، پاکت)؟ |
| تابلو برق و کنترل | تکرارپذیری زمان ویبره و پرس، خطای اپراتور را کم میکند | زمانها از تابلو تنظیم میشوند و امکان افزودن PLC هست؟ |
| آموزش و خدمات | اپراتور آموزشدیده، دستگاه را درست تنظیم و سرویس میکند | نصب و آموزش اپراتور انجام میشود و گارانتی و خدمات پس از فروش چقدر است؟ |
کدام دستگاه بلوک زن برای کدام کارگاه مناسب است؟
برای شروع کار کوچک با سرمایهٔ کم، بلوک زن دستی در دو مدل تکموتوره (حدود ۵۰۰ تا ۷۰۰ بلوک در شیفت ۸ ساعته) و دوموتوره (حدود ۹۰۰ تا ۱۲۰۰ بلوک) ساخته میشود. قیمت تقریبی مدل تکموتوره حدود ۱۴۰ تا ۱۷۰ میلیون تومان و مدل دوموتوره حدود ۲۵۰ تا ۲۹۰ میلیون تومان است؛ قیمت قطعی با استعلام مشخص میشود. در این دستگاهها تراکم بلوک بیشتر به مهارت اپراتور و رطوبت ملات وابسته است.
برای کارگاه ثابت با فضای محدود، بلوک زن ثابت TM-104 با ویبرهٔ دوبل، فشار هیدرولیک ۱۲۰ بار و ظرفیت حدود ۴۰۰۰ بلوک در شیفت ۸ ساعته، تراکم یکنواختتری نسبت به دستگاه دستی میدهد. برای تیراژ بالا در محل پروژه، بلوک زن اتوماتیک M.BD با ۱۲ بلوک ۲۰ سانتی در هر کورس، ویبرهٔ سرتاسری قابل تنظیم، سیلوی ۱۰۰۰ لیتری و امکان نصب PLC، ظرفیت حدود ۶۰۰۰ تا ۱۰۰۰۰ بلوک در شیفت دارد. مقایسهٔ مدلهای اتوماتیک در صفحهٔ مقایسهٔ بلوک زنهای تمام اتوماتیک و مدلهای ثابت در صفحهٔ دستگاههای ثابت آمده است.
اگر هنوز بین دستگاه سیار و ثابت مردد هستید، مقایسهٔ بلوک زن متحرک یا ثابت کمک میکند دستگاهی انتخاب کنید که با زمین، نیرو و حجم تولید کارگاه شما جور باشد.
هر بلوکی که خرد میشود یعنی سیمانی که هزینهاش را دادهاید و دور ریخته میشود؛ در راهنمای تاثیر کربن تولید سیمان روشهای عملی مصرف سیمان کمتر در کارگاه بلوکزنی را هم آوردهایم.
مشاوره برای ارتقای خط تولید با ماشینآلات طراحان ماشین
حتی بهترین مصالح و دقیقترین طرح اختلاط هم اگر داخل دستگاهی با ویبرهٔ ضعیف، پرس نامناسب یا قالب فرسوده ریخته شود، خروجی قابل قبولی نمیدهد. کیفیت بلوک نتیجهٔ هماهنگی مصالح، فرمول تولید، اپراتور و ماشینآلات است.
اگر در کارگاه خود با ریزش لبهها، افزایش ضایعات یا خرد شدن بلوک روبهرو هستید، ممکن است مشکل فقط از مصالح نباشد. گاهی با عیبیابی درست، تنظیم دستگاه یا ارتقای بخشی از ماشینآلات، کیفیت محصول بهطور محسوسی بهتر میشود. تیم فنی طراحان ماشین آماده است شرایط کارگاه شما را بررسی کند و برای انتخاب دستگاه، ارتقای تجهیزات فعلی یا رفع ایرادهای خط تولید مشاوره بدهد.
اگر تازه میخواهید تولید بلوک سبک را شروع کنید، مراحل کامل کار از دانهبندی پوکه تا عملآوری در راهنمای تولید بلوک پوکهای آمده است.
پرسشهای متداول
پیش از خرید دستگاه بلوک زن، کیفیت بلوک خروجیاش را چطور بسنجیم؟
از سازنده بخواهید دستگاه را با پوکه و طرح اختلاط خود شما آزمایشی کار بیندازد. سپس سلامت گوشهها، یکنواختی وزن بلوکهای یک پالت یا یک کورس و رفتار بلوک هنگام جابهجایی بعد از عملآوری را بررسی کنید. بلوکی که با مصالح خودتان سالم بماند، معیار مطمئنتری از کاتالوگ است.
آیا افزایش سیمان مشکل خرد شدن بلوک را حل میکند؟
همیشه نه. اگر علت، ملات خشک، ویبرهٔ ناکافی یا یخزدگی باشد، سیمان بیشتر فقط هزینه را بالا میبرد و بلوک باز هم میشکند. اول با جدول عیبیابی علت را پیدا کنید و بعد سراغ تغییر مقدار سیمان بروید.
بلوک تازه را چه زمانی میتوان از باند جمع کرد؟
زمان دقیق به نوع سیمان، رطوبت ملات و دمای هوا بستگی دارد و عدد ثابتی برای همهٔ کارگاهها ندارد. قاعدهٔ عملی این است که چند بلوک را آزمایشی جابهجا کنید؛ اگر گوشهها سالم ماند، زمان کافی بوده است. در هوای سرد این زمان طولانیتر میشود.
با بلوک زن دستی هم میشود بلوک پوکهای محکم زد؟
بله، به شرط آنکه ملات نیمهخشک و یکنواخت باشد، قالب سالم بماند و اپراتور زمان ویبره را ثابت نگه دارد. در دستگاه دستی کیفیت بیشتر به مهارت اپراتور وابسته است؛ برای تراکم یکنواخت در تیراژ بالا، دستگاههای ثابت یا اتوماتیک مناسبترند.
قالب دستگاه بلوک زن را کی باید تعمیر یا تعویض کرد؟
وقتی ابعاد بلوکها ناهمسان شد، لبپریدگی لبهٔ بالایی بیشتر شد یا ملات از کنارهٔ سنبه بیرون زد، لقی قالب و سنبه را اندازه بگیرید. سرعت سایش به نوع سنگدانه و تیراژ بستگی دارد؛ ماسهٔ تیزگوشه و پرسیلیس قالب را زودتر میساید.

ارسال دیدگاه: