

Автоматический станок для производства блоков недостаточно просто включить и засыпать смесь в форму. Качество блоков, объём брака, расход электроэнергии, скорость выпуска и даже ресурс деталей станка во многом зависят от его настройки и опыта оператора.
На многих производствах рыхлые блоки, сколы на углах, трещины в изделиях, заклинивание формы и повышенный износ станка возникают по нескольким простым причинам: неподходящая смесь, ненастроенная вибрация, неверное давление пресса или невнимание к ежедневному обслуживанию.
В этой статье простым языком рассказано, как работать на автоматическом станке для производства блоков и как настройка станка, его электрошкаф и особенно настройка вибрации влияют на качество готового изделия.
Как работает автоматический станок для производства блоков?
Автоматический станок для производства блоков применяют для выпуска различных бетонных изделий: блоков, бордюрного камня, тротуарной плитки и некоторых похожих изделий. Важное замечание: если вы ещё только выбираете оборудование, лучше сначала познакомиться с разными типами станков для производства блоков и отличиями стационарных, мобильных, ручных и автоматических моделей, а затем вернуться к этому разделу.
На станках для производства блоков значительная часть операций выполняется автоматически или полуавтоматически, а оператор в основном контролирует процесс и наблюдает за ним.
В обычном цикле станок выполняет следующие операции:
- Приём смеси в накопитель или бункер станка
- Подача смеси в форму
- Вибрация для лучшей укладки смеси
- Прессование смеси в форме
- Выгрузка блока из формы
- Передача изделия на сушку и твердение
На автоматических станках очень важна согласованная работа вибросистемы, гидравлики, формы, пуансона и электрошкафа. Если один из этих узлов работает неправильно, качество продукции не будет стабильным.
Что проверить перед началом работы на автоматическом станке для производства блоков?
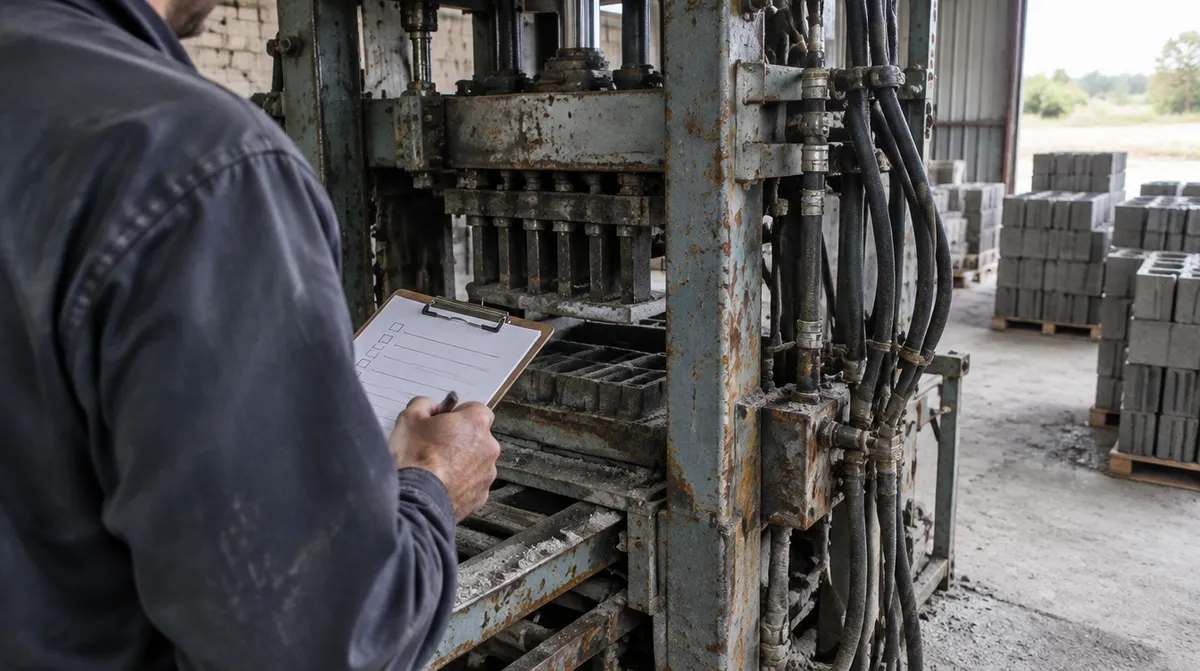
Перед запуском производства оператору стоит проверить несколько простых, но важных пунктов. Это не занимает много времени, зато помогает избежать остановок и выпуска некачественных блоков.
Чек-лист перед включением станка
| Что проверить | Зачем это нужно |
| Входное питание и электрошкаф | Предотвращение ошибок, внезапных отключений и электрических повреждений |
| Уровень гидравлического масла | Поддержание нужного давления и плавной работы гидроцилиндров |
| Форма и пуансон | Предотвращение сколов, заклинивания и деформации блока |
| Вибромотор | Контроль равномерности вибрации и отсутствия посторонних шумов |
| Болты и соединения | Предотвращение расшатывания деталей из-за вибрации |
| Качество смеси | Предотвращение рыхлости, трещин и производственного брака |
| Выпуск нескольких пробных образцов | Проверка качества перед серийным производством |
Если станок издаёт необычные звуки, электрошкаф выдаёт ошибку, вибрация ненормальная или форма плохо разгружается, основное производство лучше не начинать, пока причина не будет выяснена.
Как смесь влияет на качество блока?
Один из важных моментов в работе на автоматическом станке для производства блоков: качество блока зависит не только от самого станка. Даже лучшее оборудование не даст хорошего результата на неподходящей смеси.
Смесь для станка обычно должна быть полусухой или слегка влажной: не настолько сухой, чтобы плохо распределяться в форме, и не настолько жидкой, чтобы блок терял геометрию после выхода из формы.
Поэтому, прежде чем менять настройки вибрации, убедитесь, что приготовлена стандартная смесь для цементных блоков: неподходящие влажность и гранулометрический состав снижают качество продукции даже на лучшем станке.
К каким проблемам приводит неподходящая смесь?
- Если смесь слишком сухая, блок получается рыхлым, ноздреватым или со сколами кромок.
- Если смесь слишком влажная, блок деформируется после выхода из формы.
- Если смесь неоднородна, качество блоков меняется в течение дня.
- Если гранулометрический состав материалов не подходит, плотность изделия снижается.
- Если влажность смеси непостоянна, настройка вибрации тоже не даёт точного результата.
Поэтому, прежде чем менять настройки вибрации или давление пресса, оператор должен убедиться, что смесь в порядке по влажности, составу и однородности.
Этапы работы на автоматическом станке для производства блоков
Для правильной работы на станке оператору лучше выполнять этапы производства по порядку и внимательно. Поспешные изменения настроек увеличивают брак.
1. Приготовление смеси
Сначала смесь готовят в правильной пропорции заполнителей, цемента и воды. На производствах с более высокой производительностью подходящее оборудование для приготовления смеси становится ещё важнее, поскольку однородность смеси напрямую влияет на качество блока.
2. Подача смеси в станок
Готовая смесь поступает в накопитель или бункер станка. На этом этапе следует следить, чтобы материал подавался равномерно, без нехватки и внезапных перебоев.
3. Заполнение формы
После подачи смеси форма должна заполниться полностью и равномерно. Если одна сторона формы заполнена меньше, блок получится неоднородным по весу, плотности и внешнему виду.
4. Вибрация
Вибрация помогает смеси лучше уложиться в форме, уменьшает пустоты между частицами и повышает плотность блока. Но настраивать её нужно в соответствии с типом смеси и изделия.
5. Прессование смеси
Пресс уплотняет смесь в форме. Низкое давление делает блок слабым, а чрезмерное может перегружать форму, пуансон или само изделие.
6. Выгрузка блока из формы
В конце цикла блок должен выйти из формы без прилипания, осыпания и деформации. Если блок повреждается при выгрузке, нужно проверить несколько пунктов: влажность смеси, чистоту формы, давление пресса, время вибрации и время выгрузки.
Какие функции выполняет электрошкаф станка для производства блоков?
Электрошкаф станка для производства блоков — это его центр управления. Многими основными функциями станка управляют через электрошкаф или систему управления.
На автоматических станках электрошкаф служит не только для включения и выключения. В зависимости от модели через него можно управлять следующими параметрами:
- Время вибрации
- Время прессования
- Последовательность производственных операций
- Движение гидравлических узлов
- Включение и выключение вибромотора
- Аварийная остановка
- Время выгрузки изделия
- Выполнение автоматического цикла
Оператор должен знать основные команды электрошкафа, но без специальной подготовки ему нельзя вмешиваться в ответственные настройки, проводку или ремонт шкафа. Неправильное вмешательство может привести к остановке станка, повреждению деталей или угрозе безопасности.
На более крупных производственных линиях качество работы станка зависит не только от настроек электрошкафа. Большое значение имеет и подача однородной смеси. Поэтому на производствах и заводах с более высокой производительностью бетонный завод и подобное оборудование помогают точнее контролировать пропорции заполнителей, цемента и воды.
Что входит в настройку станка для производства блоков?
Настройка станка для производства блоков — это не одна простая регулировка. Чтобы готовое изделие получилось качественным, несколько узлов должны работать согласованно.
Самые важные настройки станка
| Параметр настройки | Влияние на производство |
| Время вибрации | Влияет на плотность блока и отсутствие рыхлости |
| Интенсивность вибрации | Влияет на укладку смеси и износ станка |
| Давление пресса | Влияет на прочность и окончательную форму блока |
| Время выгрузки | Влияет на выход блока из формы без повреждений |
| Влажность смеси | Влияет на формование и начальную прочность блока |
| Чистота формы | Влияет на внешний вид и выгрузку изделия |
Лучше всего, если оператор меняет за один раз только одну настройку, а затем проверяет результат. Если изменить сразу несколько настроек, определить причину проблемы будет трудно.
Например, если блок выходит рыхлым или со сколами, не стоит сразу увеличивать время вибрации. Причина может быть во влажности смеси, неполном заполнении формы, давлении пресса или даже в гранулометрическом составе материалов. В такой ситуации пошаговая проверка помогает найти главную причину падения качества.
Почему важна настройка вибрации станка для производства блоков?
Вибросистема — один из важнейших узлов станка для производства блоков. Её задача — лучше уложить смесь в форме, уменьшить пустоты и придать блоку нужную плотность.
Но важно понимать: сильная вибрация не всегда означает лучшее качество. Настройка вибрации должна соответствовать типу смеси, форме, давлению пресса и качеству продукции на выходе.
Если вибрации недостаточно, блок может:
- получиться рыхлым.
- не набрать достаточной прочности.
- потрескаться или сломаться после высыхания.
При чрезмерной вибрации возможно следующее:
- Растёт расход электроэнергии.
- Перегружается вибромотор.
- Ослабевают болты и соединения.
- Быстрее изнашиваются форма и рама.
- Материалы в форме расслаиваются.
- Ухудшается внешний вид изделия.
Таким образом, цель настройки вибрации не в том, чтобы станок работал с максимальной силой вибрации, а в том, чтобы выпускать качественный и однородный блок с минимальной лишней нагрузкой.
Как настроить вибрацию станка для производства блоков
Настраивать вибрацию станка оператору лучше пошагово, с учётом типа смеси, вида изделия, формы и качества продукции на выходе.
Шаг 1: проверьте качество смеси
Прежде чем менять вибрацию, убедитесь, что смесь приготовлена правильно. Если она слишком сухая или слишком влажная, изменение вибрации полностью проблему не решит.
Слишком сухая смесь плохо укладывается в форме, и блок получается рыхлым или ноздреватым. С другой стороны, слишком влажная смесь может привести к деформации блока после выхода из формы.
Шаг 2: начните со средней настройки
В начале производства время и интенсивность вибрации не должны быть ни слишком малыми, ни слишком большими. Средняя настройка помогает оператору легче понять, какие изменения нужны станку.
Шаг 3: выпустите несколько пробных блоков
После запуска выпустите несколько образцов и проверьте их внешний вид, плотность, углы и выход из формы.
На этом этапе оператору стоит обратить внимание также на стабильность веса, форму углов, состояние поверхности изделия и степень прилипания блока к форме.
Шаг 4: меняйте время вибрации постепенно
Если время вибрации нужно изменить, делайте это поэтапно. Резкое и сильное изменение затрудняет поиск причины проблемы.
После каждого изменения выпускайте несколько новых образцов и сравнивайте результат с предыдущими. Этот простой способ позволяет избежать большого количества бракованных блоков.
Шаг 5: оценивайте результат по изделию
О правильности настройки вибрации нужно судить по продукции на выходе, а не только по звуку станка или силе вибрации. Если блок имеет хороший внешний вид, приемлемую плотность и выходит из формы без повреждений, настройки близки к оптимальным.
Какая вибрация лучше подходит для каждого типа смеси?
Точная величина вибрации может отличаться для каждого станка и каждой формы, но приведённая ниже таблица служит общим ориентиром для оператора. Эти значения нужно корректировать по результатам практических испытаний и качеству продукции на выходе.
| Тип смеси или изделия | Рекомендуемая вибрация | Важное замечание |
| Лёгкая или пемзовая смесь | От низкой до средней | Сильная вибрация может повредить структуру лёгкого заполнителя |
| Обычная песчаная смесь | Средняя | Обычно хороший результат даёт сбалансированная настройка |
| Более толстые или тяжёлые изделия | От средней до высокой | Требуется более высокая плотность, но станок не должен работать с чрезмерной нагрузкой. |
| Смесь с добавками | От низкой до средней | Такая смесь более текучая, поэтому сильная вибрация может вызвать отделение цементного молочка. |
Эта таблица не заменяет практических испытаний. Лучшая настройка достигается, когда оператор выпускает несколько образцов и проверяет качество блока.
Если при выпуске лёгких или пемзовых блоков вы сталкиваетесь с трещинами, крошением или падением прочности, не вините только вибрацию. В статье о том, почему крошатся пемзовые блоки, разобраны и другие важные факторы: качество смеси, плотность, влажность и твердение изделия.
Настройка дебалансов вибромотора: важный момент, требующий квалификации
На многих станках для производства блоков вибросистема работает на дебалансных вибромоторах. На таких моторах по обе стороны вала установлены грузы — дебалансы, вращение которых и создаёт вибрацию.
Изменяя угол дебалансов, можно уменьшать или увеличивать силу вибрационного удара. Но делать это нужно аккуратно: неправильная настройка дебалансов вибромотора может привести к неуравновешенной вибрации, выходу подшипников из строя, нагрузке на раму и даже к перегоранию мотора.
Важные правила настройки дебалансов вибромотора
- Прежде всего полностью отключите питание станка.
- Крышки мотора должен открывать только человек, знакомый со станком.
- Дебалансы с обеих сторон мотора должны быть настроены строго симметрично.
- Одностороннее или несимметричное изменение положения дебалансов опасно.
- После настройки болты нужно надёжно затянуть.
- Если на станке два вибромотора, направление их вращения должно быть настроено правильно.
- Эту работу лучше поручать сервисному инженеру или техническому специалисту.
Обычному оператору важнее не трогать дебалансы, а уметь распознавать признаки разрегулированной вибрации и вовремя обращаться к сервисному инженеру.
Какая настройка вибросистемы экономичнее?
Самая экономичная настройка вибрации — это не наибольшая интенсивность и не самое долгое время. Экономичная настройка означает, что станок выпускает приемлемый, прочный и однородный блок с минимальной лишней нагрузкой.
В производстве блоков есть два вида скрытых затрат: цена слабой вибрации и цена чрезмерной вибрации.
Цена слабой вибрации
Когда вибрация ниже нужного уровня, качество изделия оказывается недостаточным. В результате производство может столкнуться со следующими проблемами:
- Рост брака
- Возврат продукции
- Снижение прочности блока
- Повторный расход материалов на переделку
- Снижение доверия клиентов
Цена чрезмерной вибрации
Когда вибрация избыточна, поначалу может казаться, что изделие становится лучше, но на практике могут возникнуть другие затраты:
- Больший расход электроэнергии
- Износ вибромотора
- Выход подшипников из строя
- Ослабление болтов
- Нагрузка на форму и раму
- Более частое обслуживание и ремонт
Поэтому лучшая настройка — это точка равновесия: блок имеет хорошее качество, а станок не работает без необходимости под высокой нагрузкой.
Признаки разрегулированной вибрации станка для производства блоков
Если вибрация настроена неправильно, это обычно заметно по изделию или по самому станку.
Признаки слабой вибрации
- Блок рыхлый или ноздреватый.
- Углы формируются не полностью.
- Поверхность блока неровная.
- У блока низкая начальная прочность.
- После высыхания изделие трескается или легко ломается.
Признаки чрезмерной вибрации
- Станок вибрирует ненормально.
- Вибромотор издаёт необычный звук.
- Болты и соединения часто ослабевают.
- На поверхности изделия заметно расслоение или выступает вода.
- Растут расход электроэнергии и износ станка.
Следует учитывать, что эти признаки не всегда связаны только с вибрацией. Иногда причина в смеси, форме, давлении пресса или настройках электрошкафа.
Если ваша главная проблема — крошение или растрескивание лёгких блоков после высыхания, то, помимо вибрации, лучше проверить влажность смеси, тип пемзы, количество цемента и способ хранения изделий. Хорошим дополнением к этому разделу будет руководство о том, почему крошатся пемзовые блоки.
Типичные ошибки операторов при настройке станка для производства блоков
На многих производствах простые ошибки операторов увеличивают брак и износ станка. Вот несколько распространённых ошибок:
- Усиление вибрации, чтобы компенсировать неподходящую смесь
- Одновременное изменение нескольких разных настроек
- Запуск серийного производства без проверки первых образцов
- Невнимание к чистоте формы
- Игнорирование необычного звука вибромотора
- Вмешательство неспециалиста в электрошкаф
- Невнимание к ослаблению болтов и соединений
- Чрезмерная или нерегулярная смазка подвижных деталей
Иногда простая настройка или короткое обслуживание могут предотвратить более серьёзную поломку. Напротив, продолжение работы с неверными настройками может одновременно увеличить брак и повысить затраты на ремонт станка.
Обслуживание вибросистемы для снижения затрат на ремонт
Из-за постоянной вибрации вибросистема выдерживает большие нагрузки. Поэтому правильное обслуживание играет важную роль в снижении затрат на ремонт.
Что нужно регулярно проверять:
| Узлы вибросистемы | Рекомендуемые действия |
| Болты вибромотора | Регулярная проверка и подтяжка |
| Силовые кабели мотора | Проверка на разрывы, нагрев и повреждение оболочки |
| Звук вибромотора | Внимание к любому необычному звуку |
| Подшипники | Смазка по графику, без избытка |
| Виброизоляторы и пружины | Проверка на трещины, разрывы и неравномерную осадку |
| Место установки мотора | Проверка надёжности крепления опор |
Одна из распространённых ошибок — считать, что чем больше смазки, тем лучше. На самом деле избыток смазки может вызвать перегрев подшипника и его преждевременный выход из строя. Обслуживать станок лучше по графику и с нужным количеством смазки.
Когда нужно обращаться к сервисному инженеру?
Некоторые работы, например чистку формы, проверку образцов продукции или внешний осмотр станка, выполняет оператор. Но некоторые проблемы требуют проверки специалистом.
В следующих случаях лучше обратиться к сервисному инженеру:
- Электрошкаф повторно выдаёт ошибку.
- Станок внезапно останавливается.
- Вибромотор издаёт необычный звук.
- Вибрация станка стала неуравновешенной.
- Болты вибромотора постоянно ослабевают.
- Качество блока не улучшается при изменении настроек.
- В гидравлической системе падает давление.
- Форма неправильно заполняется или разгружается.
- Требуется настройка дебалансов вибромотора.
Продолжение работы на станке с серьёзной неисправностью может увеличить стоимость ремонта в несколько раз.
Заключение
Обучение работе на автоматическом станке для производства блоков очень важно для любого производства, которое стремится к стабильному, качественному и экономичному выпуску продукции. Автоматический станок работает лучше всего, когда оператор следит не только за скоростью производства, но и за качеством смеси, настройкой станка, электрошкафом, давлением пресса и вибросистемой.
Настройка вибрации станка для производства блоков — одна из важнейших частей этого процесса. Слабая вибрация приводит к выпуску рыхлых и непрочных блоков, а чрезмерная повышает расход электроэнергии, износ и нагрузку на станок. Лучшая настройка — та, при которой блок имеет нужную плотность и внешний вид, а станок не испытывает лишней нагрузки.
Если вы планируете открыть или модернизировать производство блоков, бордюрного камня или тротуарной плитки, правильный выбор станка и грамотное обучение оператора помогут избежать многих последующих затрат. Компания Tarahan Machinery — прямой производитель оборудования для бетонных изделий в Тебризе (Иран) — предоставляет консультации, монтаж и пусконаладку станка на месте, а также обучение работе на станке для производства блоков. Чтобы подобрать станок под производительность и условия вашего производства, вы можете связаться со специалистами Tarahan Machinery и получить бесплатную консультацию.



Отправить комментарий: