

Производство бордюрного камня из бетона обычно ведут тремя способами: сухим прессованием (пресс и вибрация), мокрым прессованием (подвижный бетон, мощный пресс и отсос воды) и традиционным литьём в формы. На предприятиях Ирана чаще применяют сухое прессование, а качество бордюра зависит прежде всего от состава смеси с малым содержанием воды, равномерного уплотнения в форме и влажного твердения в первые дни.
Бетонный бордюрный камень кажется простым изделием, но работает он в тяжёлых условиях: рядом с ним течёт поверхностная вода, зимой он многократно замерзает и оттаивает, а иногда о его кромку ударяется колесо автомобиля. Бордюр, который начинает шелушиться через несколько лет после установки, снова заставляет заказчика платить за замену, поэтому соблюдение технических правил на каждом этапе производства способно заметно продлить срок его службы.
Какими способами производят бетонный бордюрный камень?
У каждого способа своё оборудование, скорость и качество поверхности, а выбор между ними зависит от объёма заказов, капитала и площади цеха.
1. Сухое прессование (пресс и вибрация)
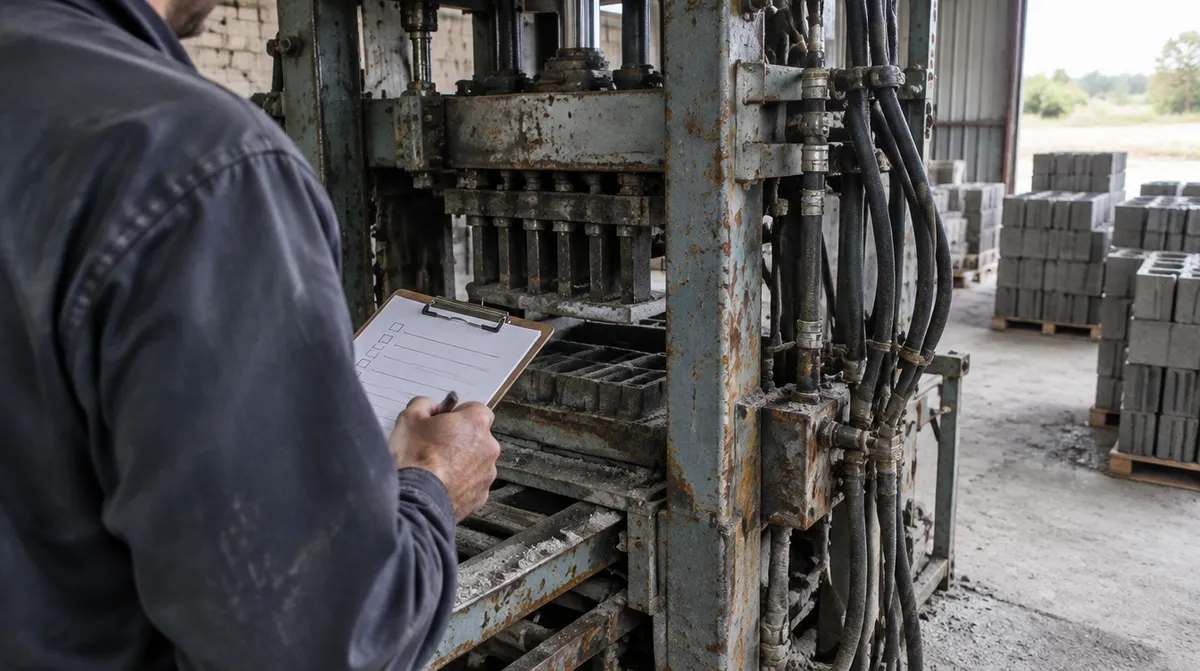
При этом способе готовят жёсткую смесь с осадкой конуса, близкой к нулю, и уплотняют её в стальной форме на станке для производства бордюрного камня, у которого есть и вибрация, и пресс. Общий порядок работы такой:
- Заполнители, цемент и вода в заданной пропорции перемешиваются в смесителе до получения влажной однородной массы.
- Смесь подаётся в загрузочный лоток или бункер станка, и форма заполняется.
- Во время заполнения формы вибрация включена, чтобы смесь улеглась, защемлённый воздух вышел, а пустоты исчезли.
- Затем пуансон пресса давит на смесь, и бордюр достигает окончательной плотности.
- Форма поднимается, отформованный бордюр остаётся на полу или на поддоне и отправляется на твердение.
Главное преимущество этого способа — немедленная распалубка: вы работаете одной формой цикл за циклом, и десятки литьевых форм не нужны, поэтому скорость производства высокая. Низкое водоцементное отношение жёсткой смеси к тому же повышает долговечность бетона. Станки сухого прессования делятся на две группы:
- Мобильные станки («несушки»): станок передвигается по ровному бетонному полу и укладывает бордюры на него ряд за рядом. Два распространённых типа — полугидравлический без бункера (на рынке известен также под названием «Кадона») и полностью гидравлический с бункером. Если вы не знакомы с этой группой, посмотрите материал как работает бордюрный станок «Кадона».
- Стационарные станки (производство на поддонах): станок устанавливается в одном месте, бордюр формуется на поддоне и транспортной системой перемещается в зону твердения. У таких станков обычно более мощные пресс и вибрация, а на рынке их называют также станками типа «пейвинг».
2. Мокрое прессование (Wet Press)
При мокром прессовании подвижный бетон заливают в форму, станок прессует его под очень высоким давлением, и одновременно вакуумная система отсасывает значительную часть лишней воды; вибрация при этом обычно не используется. Цементное молоко подвижного бетона образует на поверхности ровный слой и закрывает поры; в результате поверхность получается гладкой и стойкой к замораживанию и оттаиванию. С другой стороны, оборудование для этого способа тяжёлое и дорогое, и встречается оно в основном на крупных заводах. Похожее сравнение для плитки приведено в статье способы производства бетонной тротуарной плитки и брусчатки.
3. Традиционный способ (литьё в форму с вибрацией)
При традиционном способе пластичный бетон заливают в отдельные формы, уплотняют, как правило, на вибростоле и после частичного затвердевания извлекают из формы. Для большей долговечности поддерживают низкое содержание воды, применяют водоредуцирующую добавку, а в холодных регионах — и воздухововлекающую. Литые бордюры выглядят гладкими, но при избытке воды или неправильной вибрации недостаточно долговечны, а поскольку каждый бордюр занимает форму до затвердевания, большой объём выпуска требует множества форм и большой площади. При этом способе вибростол относится к базовому оборудованию цеха.
Сравнение способов производства бетонного бордюрного камня
В таблице ниже дано краткое качественное сравнение трёх способов. Точные показатели выпуска зависят от модели станка, размеров бордюра и организации работы в цехе.
| Критерий | Сухое прессование (пресс и вибрация) | Мокрое прессование (Wet Press) | Традиционное литьё |
|---|---|---|---|
| Основное оборудование | Смеситель + мобильный или стационарный станок для производства бордюрного камня + одна форма на каждый профиль | Мощный пресс с вакуумной системой + специальная форма | Смеситель + вибростол + большое количество форм |
| Консистенция бетона | Жёсткий, слегка влажный, осадка конуса близка к нулю | Подвижный, лишняя вода отводится вакуумом | От пластичного до подвижного, осадка конуса больше |
| Распалубка | Сразу после прессования | Сразу после прессования и отсоса воды | После частичного затвердевания, обычно на следующий день |
| Скорость производства | Высокая | Высокая, в заводском масштабе | Низкая; зависит от количества форм |
| Качество поверхности | Хорошее; при более мелком зерновом составе и настройке станка становится равномернее | Очень гладкая и плотная | Гладкая, но при неправильной вибрации возможны раковины или водоотделение |
| Морозостойкость | Хорошая при достаточном уплотнении и правильном твердении | Очень хорошая | Непостоянная; зависит от водоцементного отношения и добавок |
| Начальные вложения | Средние | Большие | Малые |
| Типичное применение | Цеха по выпуску бордюров, подрядчики, заводы бетонных изделий | Крупные заводы с большими объёмами заказов | Ограниченный выпуск, специальные изделия и изделия на заказ, небольшие цеха |
Этапы производства прессованного бордюрного камня, шаг за шагом
Работаете ли вы на мобильном станке или на стационарном, общий порядок работы один и тот же. На каждом этапе есть своя типичная ошибка, и без контроля она будет видна на готовом бордюре.
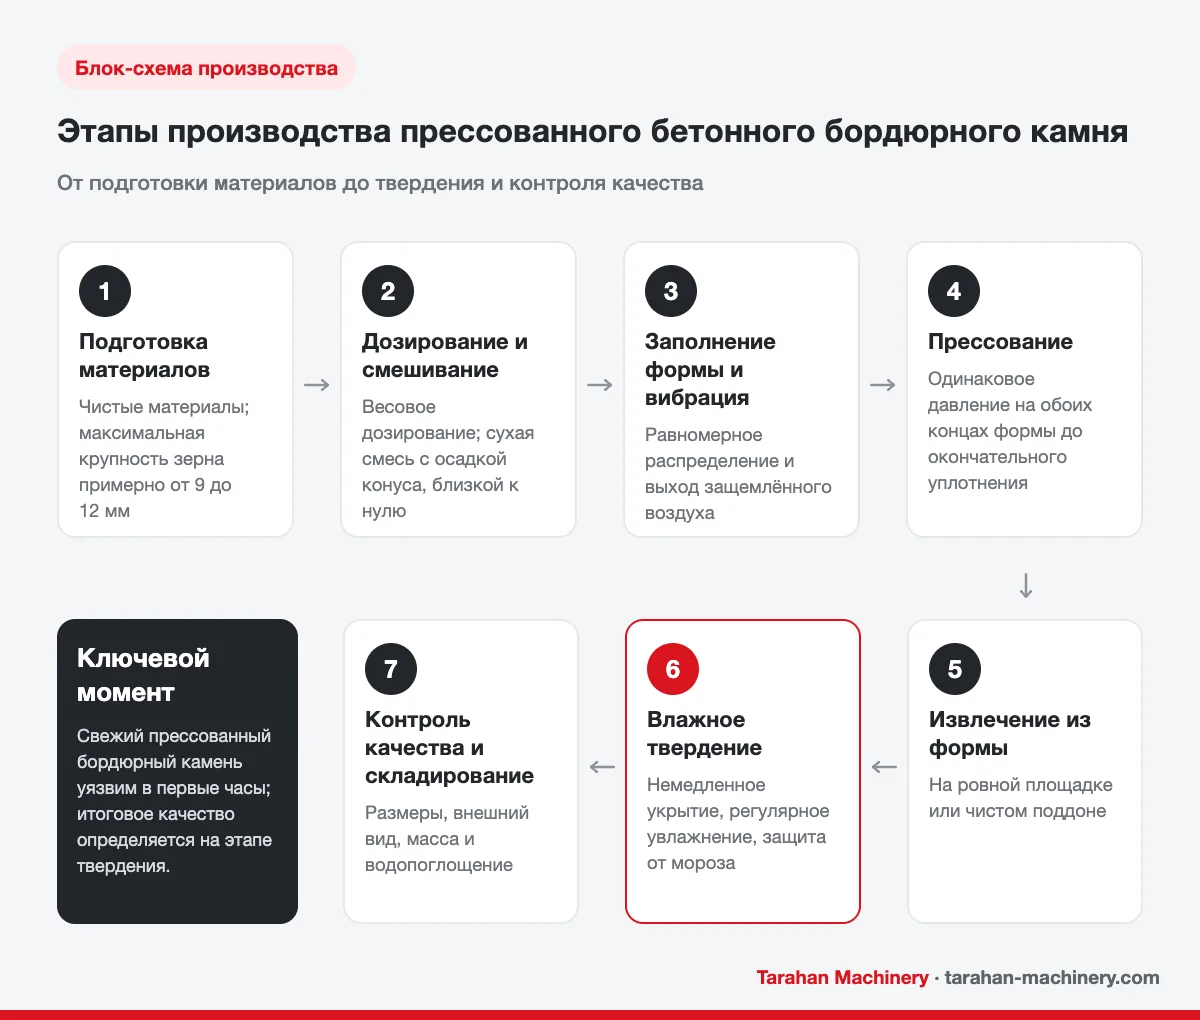
- Подготовка материалов: песок и щебень должны быть чистыми, без земли и глины, с заданным зерновым составом. Для прессованного бордюра максимальный размер заполнителя обычно выбирают небольшим (примерно 9–12 мм). Влажность материалов на складе проверяйте каждый день: мокрый после дождя песок незаметно увеличивает количество воды в смеси.
- Дозирование и перемешивание: цемент и заполнители лучше дозировать по массе, а не тачкой и лопатой. Перемешивание в смесителе обычно длится около полутора минут или до полной однородности смеси. Воду добавляйте понемногу и в конце: правильная смесь при сжатии в кулаке держит форму, но вода из неё не выступает.
- Заполнение формы и вибрация: смесь должна равномерно распределиться по всей форме. Вибрация на этом этапе удаляет защемлённый воздух. Слишком короткая вибрация оставляет раковины, а слишком длительная в более влажных смесях приводит к отделению цементного молока.
- Прессование: пуансон под давлением опускается на смесь, пока бордюр не достигнет окончательной высоты и плотности. Если давление на двух концах формы неодинаково, один конец бордюра получится плотнее, а другой — рыхлее.
- Распалубка: форма поднимается, а бордюр остаётся на бетонном полу или поддоне. Поверхность пола должна быть чистой и ровной: любая неровность напрямую переходит на нижнюю грань бордюра.
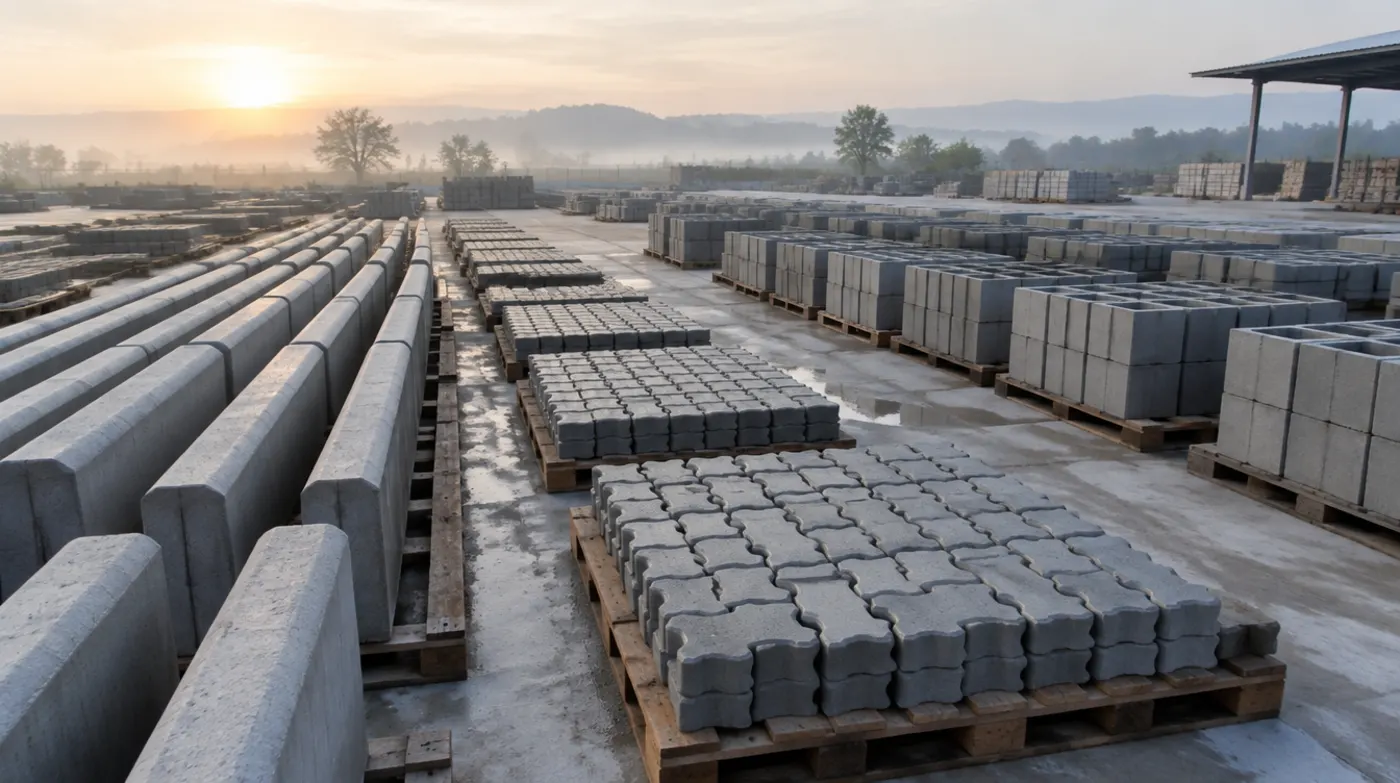
- Твердение: свежий бордюр необходимо защищать от прямого солнца, ветра, сильного дождя и замерзания и несколько дней держать во влажном состоянии. При сухом прессовании этот этап имеет решающее значение.
- Контроль качества и складирование: после набора достаточной прочности бордюры проверяют по размерам, внешнему виду, сколам кромок и при необходимости по водопоглощению и прочности, а затем складируют и отгружают.
Какие факторы определяют качество бетонного бордюрного камня?
Бетонный бордюрный камень, за исключением особых случаев, не несёт больших сжимающих или изгибающих нагрузок, поэтому решающим фактором при его проектировании является не столько прочность, сколько долговечность при воздействии воды, истирания и циклов замораживания и оттаивания, особенно в регионах с большим перепадом дневных и ночных температур, таких как северо-запад и горные районы Ирана.
Водоцементное отношение
Водоцементное отношение — самый важный показатель состава смеси: чем оно ниже, тем меньше пористость и водопоглощение и тем выше морозостойкость. Жёсткая смесь при прессовании позволяет держать это отношение очень низким, а плотность обеспечивают пресс и вибрация. Добавление воды, чтобы «станку было легче работать», напрямую сокращает срок службы бордюра.
Начальная температура бетона при производстве
Тёплый бетон в первые дни быстрее набирает прочность, но в долгосрочной перспективе цементное тесто распределяется неравномерно, пористость растёт, конечная прочность оказывается ниже, а водопоглощение выше. Более прохладный бетон набирает прочность медленнее, но достигает более высокой конечной прочности.
В одном иранском исследовании, где испытывали бетон с начальной температурой 17, 25, 29 и 39 °C, наибольшая прочность на сжатие была получена при начальной температуре 25 °C, а наибольшая прочность на изгиб — при 29 °C; самые низкие показатели прочности на сжатие и изгиб и наибольшая глубина проникновения воды пришлись на 39 °C. Практический вывод для цеха прост: летом переносите производство на прохладные утренние и вечерние часы, держите заполнители и воду в тени и не заливайте в форму горячую смесь.
Заполнители: размер, дроблёность и материал
Заполнители составляют основную часть бетона (обычно около 60–75 % его объёма) и сильно влияют на его свойства. Для прессованного бордюра важны три момента:
- Меньший максимальный размер: крупный заполнитель создаёт больше пустот. При уменьшении максимального размера увеличивается площадь сцепления цементного теста с заполнителем и снижается концентрация напряжений в переходной зоне; это подтверждают исследования, сравнивавшие максимальный размер около 6 и 12,5 мм.
- Высокая доля дроблёных зёрен: при сухом прессовании дроблёный заполнитель даёт более сцепленную и однородную смесь, хотя и требует больше воды. При литье лучшую удобоукладываемость обеспечивает окатанный песок.
- Материал заполнителя: высокопрочные заполнители, например гранит, заметно улучшают стойкость бордюра к истиранию и его долговечность. Они дороже, но для бордюров, подверженных интенсивному движению и сильному истиранию, могут оказаться более экономичным выбором с учётом всего срока службы.
Альтернативные материалы: вторичный заполнитель и стекло
Вторичный заполнитель, полученный при сносе бетонных конструкций, и молотое стекло (как замена части цемента или заполнителя) также можно применять в бордюрах при условии, что их доля определена испытаниями, а для стекла в лаборатории проверены риск щёлочно-кремниевой реакции и содержание хлоридов и сульфатов.
Цемент, добавки и воздухововлекающие вещества
Прочность бордюра на сжатие и стойкость к истиранию повышаются прежде всего за счёт снижения водоцементного отношения, что обычно требует большего расхода цемента; чем выше прочность на сжатие, тем меньше потери при истирании. Водоредуцирующая добавка также повышает долговечность.
Мелкие равномерные пузырьки, которые создаёт воздухововлекающая добавка, дают замерзающей воде пространство для расширения и повышают долговечность бордюра в холодных регионах. Содержание воздуха обычно принимают не более примерно 7 %, причём каждый процент воздуха, как правило, снижает прочность на сжатие примерно на 5 %; эту потерю нужно компенсировать в составе смеси.
Пример состава смеси для бетонного бордюрного камня
Состав смеси необходимо подбирать под материалы каждого региона и под каждый станок, с испытаниями и изготовлением образцов. Два примера ниже приведены только для знакомства с логикой расчёта и порядком величин и не заменяют лабораторный подбор состава.
Состав смеси для бордюра сухого прессования по методу ABA
В одном исследовательском расчёте для бордюра сухого прессования по методике иранских норм на бетон (ABA) исходными допущениями были минимальная прочность на сжатие 30 МПа, 7 % вовлечённого воздуха и дроблёный заполнитель с максимальным размером 9,5 мм. Расчёт выполняется в следующем порядке:
- Определение водоцементного отношения: водоцементное отношение считывается с графика норм для целевой прочности и типа цемента и корректируется с учётом содержания вовлечённого воздуха. В этом расчёте с цементом 525 итоговое отношение составило 0,29.
- Выбор зернового состава: для максимального размера 9,5 мм использовалась кривая зернового состава из норм, а для более однородной лицевой поверхности был выбран более мелкий зерновой состав между областями B и C. Модуль крупности (сумма полных остатков на ситах в процентах, делённая на 100) по расчёту составил около 4,57.
- Определение свободной воды: при заполнителе с долей дроблёных зёрен более 90 % и требовании к осадке конуса менее 1 см начальное количество свободной воды по таблице составило около 145 кг/м³. Это значение было скорректировано с учётом вовлечённого воздуха и расхода цемента, и итоговое количество воды составило 132 кг. В очень жёстких смесях создать устойчивые воздушные пузырьки трудно, и фактическое содержание воздуха нужно измерять на образце.
- Определение цемента: при воде 132 кг и отношении 0,29 расход цемента составил около 455 кг/м³.
- Определение заполнителя: по формуле абсолютных объёмов общая масса заполнителя в водонасыщенном состоянии с сухой поверхностью составила около 1672 кг, что при долях 60 % песка и 40 % щебня даёт примерно 1003 кг песка и 669 кг щебня.
| Компонент (на 1 м³) | Примерное количество |
|---|---|
| Цемент 525 | 455 кг |
| Свободная вода | 132 кг |
| Песок | 1003 кг |
| Щебень (максимум 9,5 мм) | 669 кг |
| Целевое содержание воздуха | Около 7 % (с воздухововлекающей добавкой) |
Пример состава смеси для литья
Для бордюров, которые отливают из пластичного бетона в форме, в таблице ниже показаны три уровня прочности при постоянном количестве воды. Поскольку вода постоянна, с ростом расхода цемента водоцементное отношение снижается примерно с 0,56 до 0,4, а целевая прочность возрастает.
| Целевая прочность на сжатие (кг/см²) | Цемент (кг) | Щебень (кг) | Песок (кг) | Вода (л) | Объёмная масса бетона (кг) |
|---|---|---|---|---|---|
| 200 | 363 | 1184 | 519 | 205 | 2271 |
| 250 | 446 | 1184 | 452 | 205 | 2286 |
| 300 | 513 | 1184 | 397 | 205 | 2298 |
Воды в литьевом составе намного больше, чем в составе для сухого прессования; именно эта разница объясняет, почему прессованный бордюр при правильном уплотнении обычно имеет меньшее водопоглощение и большую долговечность.
Что говорят международные стандарты о бетонном бордюрном камне?
В разных странах действуют свои требования к бетонному бордюрному камню, и их обзор показывает, на чём сделан главный акцент. В требованиях Новой Зеландии и Австралии к бордюрам, устраиваемым на месте машинным способом, упор делается не просто на прочность на сжатие, а прежде всего на степень уплотнения бетона; задаются также минимальный расход цемента и небольшой максимальный размер заполнителя (обычно около 12,5 мм). Требования США предусматривают более высокий расход цемента, содержание вовлечённого воздуха около 5–8 %, максимальное водоцементное отношение около 0,4–0,45 и более высокую прочность на сжатие в возрасте 28 суток; при этом заказчик или соответствующая организация может изменить эти значения.
Для сухого прессования осадка конуса обычно составляет от нуля до примерно 1 см, а рекомендуемая минимальная прочность на сжатие — 20–32 МПа. До заключения контракта запросите у заказчика технические требования проекта и применяемый стандарт и проверяйте образцы именно по ним.
Твердение бетонного бордюрного камня: слабое место прессования и как его компенсировать
Главный недостаток прессования — уязвимость бордюра в первые часы. Удар, раннее перемещение, солнце, сухой ветер или ночной мороз могут навсегда ослабить поверхность свежего бордюра. В жёсткой смеси мало воды, и если даже она быстро испарится, цемент в поверхностном слое не гидратируется полностью, и позже бордюр начнёт пылить и осыпаться. Поэтому твердение при этом способе — часть самого производства.
- Быстрое укрытие: как можно скорее укройте ряды бордюров плёнкой, влажной мешковиной или подходящим покрытием, чтобы сохранить влагу и защитить поверхность от прямого ветра.
- Регулярный и равномерный полив: ручной полив должен выполнять обученный рабочий, непрерывно и равномерно; неравномерный полив даёт неоднородные цвет и качество.
- Срок твердения: самые ответственные — первые дни, а влажное состояние обычно поддерживают как минимум от нескольких дней до недели. В холодную погоду этот срок дольше.
- Защита от холода: в ночи с риском заморозков защищайте свежий бордюр теплоизолирующим укрытием или останавливайте производство; замерзание воды в молодом бетоне наносит непоправимый ущерб.
- Перемещение без спешки: не поднимайте бордюр и не складывайте его штабелем, пока он не наберёт достаточную прочность.
На стационарных линиях поддоны поступают в камеру твердения, где влажность и температура контролируются лучше; на площадке с мобильным станком то же самое приходится обеспечивать укрытием и регулярным поливом.
Типичные проблемы производства бетонного бордюрного камня и способы их решения
Большинство дефектов, которые встречаются у бордюров на рынке, например неоднородность смеси, плохой внешний вид или сколы кромок, имеют конкретную причину в производственном процессе. В таблице ниже приведены самые частые из них с вероятной причиной и решением.
| Наблюдаемый дефект | Вероятная причина | Решение |
|---|---|---|
| Один конец бордюра плотный, другой рыхлый или осыпается | Неравномерное заполнение формы либо разладка станка и неравномерное прессование | Равномерное распределение смеси в форме, периодическая настройка пресса и вибрации |
| Неровная нижняя грань или бордюр шатается при укладке | Неровный и грязный пол или поддон | Очистка производственной площадки перед началом работы и проверка ровности пола |
| Шероховатая поверхность с раковинами или осыпавшиеся кромки | Слишком жёсткая смесь, короткая вибрация или крупный зерновой состав | Регулировка влажности смеси, увеличение времени вибрации, более мелкий зерновой состав |
| Налипание смеси на форму и вырванные кромки | Грязная или несмазанная форма, износ поверхности формы | Очистка и смазка формы через каждые несколько циклов, проверка износа |
| Пыление или шелушение поверхности через несколько месяцев | Недостаточное твердение, быстрое испарение воды, замерзание молодого бетона | Немедленное укрытие, регулярный полив, защита в холодные ночи |
| Мелкие поверхностные трещины | Быстрое высыхание на солнце и ветру или высокая температура смеси | Производство в прохладные часы, навес, поддержание влажности материалов |
| Поломка при погрузке и транспортировке | Раннее перемещение или недостаточное уплотнение | Выдержка до набора достаточной прочности, контроль массы и плотности образцов |
| Разный цвет и внешний вид в разных замесах | Объёмное дозирование, смена поставщика цемента или заполнителей, непостоянное количество воды | Дозирование по массе, постоянный источник заполнителей, контроль влажности песка |
Отнеситесь серьёзно и к обслуживанию: из-за постоянной вибрации и ударов станки для производства бордюрного камня быстро изнашиваются. Регулярный осмотр болтов, гидроцилиндров, вибраторов и поверхности формы, а также смазка формы после выпуска определённого числа бордюров продлевают срок службы станка и сохраняют одинаковый внешний вид изделий.
Контроль качества бетонного бордюрного камня в цехе
Контроль качества необязательно должен быть сложным: достаточно, чтобы он был регулярным. Применяйте этот простой чек-лист в каждую смену или для каждого замеса:
- Размеры: измеряйте длину, высоту и толщину нескольких случайно выбранных бордюров и сравнивайте с чертежом проекта. Для укладки важны прямоугольность и ровность верхней кромки.
- Внешний вид: проверяйте наличие сколов кромок, трещин, раковин и неоднородности цвета. Дефектные бордюры отделяйте сразу.
- Масса: взвешивание нескольких бордюров одного размера — быстрый способ выявить разницу в плотности; более лёгкий бордюр обычно уплотнён хуже.
- Водопоглощение: водопоглощение — хороший показатель долговечности. Отправляйте образцы в лабораторию или хотя бы сравнивайте в цехе массу в сухом и насыщенном состоянии.
- Прочность: при заказах под проекты обычно требуются испытания образцов на прочность и долговечность; храните результаты испытаний.
- Ведение записей: для каждого замеса записывайте дату производства, источник цемента и заполнителей, состав смеси и погодные условия, чтобы при появлении дефекта можно было отследить его причину.
Форма для бетонного бордюрного камня: материал, изготовление и выбор
Форма для бетонного бордюрного камня (её называют также формой для цементного бордюра) определяет профиль, размеры и качество поверхности изделия. Слабая или перекошенная форма не даст хорошего бордюра даже при правильном составе смеси. Проектировать форму следует по чертежу проекта и под модель станка для производства бордюрного камня, чтобы получать бордюр точных размеров при минимальных отходах материала.
Материал формы для бордюра
Корпус формы для бордюра обычно изготавливают из листовой стали ST37. При непрерывном производстве и большом объёме выпуска внутренние поверхности, контактирующие с бетоном и изнашивающиеся сильнее всего, можно выполнять из износостойкого листа, например CK45 или Hardox, что продлевает срок службы формы. Верхняя кромка формы обычно имеет фаску или выверенный радиус, чтобы бордюр меньше скалывался при ударах.
Как изготавливают форму для бетонного бордюрного камня
Изготовление промышленной формы для бетонного бордюрного камня включает несколько основных этапов:
- Проектирование и утверждение чертежа: определяются тип бордюра, размеры, форма кромки и фактура поверхности, готовятся рабочие чертежи.
- Точная резка листа: стальной лист режут лазером, чтобы на кромках не возникало волн и изгибов.
- Сварка и сборка: детали тщательно свариваются и выравниваются, чтобы свести деформацию к минимуму.
- Локальная механическая обработка: ответственные зоны, например поверхность контакта с бетоном и верхнюю кромку, обрабатывают для достижения окончательной точности.
- Контроль качества: измерение размеров, пробный монтаж на станке и проверка качества внутренней поверхности перед отгрузкой.
Форму для стационарного станка обычно проектируют лежачей, а для мобильного — стоячей, чтобы прессование и распалубка проходили быстрее. Расположение вибраторов и точек крепления формы также нужно подбирать именно под данный станок, чтобы вибрация была равномерной, а бордюр чисто выходил из формы. Формы бывают одноместными (для ограниченного выпуска) и многоместными (для большого объёма), к ним можно заказать и дополнительные элементы: угловые, начальные и концевые детали, а также элементы примыкания к водостоку.
Кустарная форма из обычного листа под постоянной вибрацией и прессованием быстро коробится. Заказывая форму, укажите размеры бордюра, модель станка, тип кромки, фактуру поверхности и объём производства. Компания Tarahan Machinery проектирует и изготавливает форму для бетонного бордюрного камня на заказ именно на основе этих данных. Для более общего знакомства со стальными формами для бетонных изделий и правилами их обслуживания посмотрите также руководство по видам форм для бетона.
Какой станок выбрать для производства бетонного бордюрного камня?
Выбор станка для производства бордюрного камня сводится к четырём вопросам: каков объём ваших заказов, нужно ли производить на объекте или в стационарном цехе, нужен ли только бордюр или также блоки и плитка, и какими капиталом и крытой площадью для твердения вы располагаете. В таблице ниже сопоставлены основные характеристики станков для производства бордюрного камня Tarahan Machinery по данным страницы каждого изделия.
| Модель | Тип | Система прессования и вибрации | Бордюров за цикл или на поддон | Ключевые особенности |
|---|---|---|---|---|
| M.KC | Мобильный, полугидравлический, без бункера | Гидравлический пресс безударного типа; два регулируемых вибратора спереди и сзади формы | 6 бордюров 50×30 или 50×50 | Высота бордюра до 50 см; трёхфазное питание 32 А; рекомендуемый смеситель 800 л; ровный бетонный пол около 500 м²; установка ПЛК невозможна |
| M.CS | Мобильный, полностью гидравлический, с бункером | Двойной пресс: ударное и статическое прессование, усилие 4 т; двигатель вибрации 7,5 кВт и электродвигатель гидросистемы 11 кВт | 6 бордюров 50×30 или 50×50 | Вместимость бункера 1 м³; длина бордюра 30–100 см; цикл около 2 минут; можно добавить ПЛК или лебёдку |
| TM-208 | Стационарный, двухбункерный, на поддонах | Гидравлическое давление 160 бар; 4 нижних и 2 верхних вибратора | 3 бордюра 50×30 на поддон | Производство блоков, бордюров и двухслойной плитки при смене формы |
| TM-110 | Стационарный, однобункерный, на поддонах | Гидравлическое давление 180 бар; электродвигатель гидросистемы 30 кВт | 6 бордюров 50×30 на поддон | Высота изделия 50–300 мм; выпускает также блоки и одноцветную плитку; 2 оператора |
| TM-218 | Стационарный, двухбункерный, на поддонах | Гидравлическое давление 200 бар; электродвигатель гидросистемы 37 кВт | 8 бордюров 50×30 на поддон | Бордюры и двухслойная цветная плитка; сенсорная панель с сохранением программ; подходит для массового производства |
По данным страниц изделий, все эти станки поставляются с гарантией 12 месяцев и послепродажным обслуживанием в течение 10 лет. Производительность указана приблизительно и зависит от размеров бордюра, состава смеси и навыков оператора.
Какой станок для какого цеха?
- Недорогой старт или небольшие городские проекты: полугидравлический станок для производства бордюрного камня M.KC отличается простой конструкцией, недорогим обслуживанием и малой занимаемой площадью, а с подходящей формой, кроме бордюров, выпускает также лотки и водостоки. Для подрядчика, который хочет начать быстро и с ограниченным капиталом, это разумный вариант.
- Производство на объекте с большей плотностью и однородностью: полностью гидравлический станок для производства бордюрного камня M.CS с бункером на один кубометр, двойным прессом и возможностью автоматизации с ПЛК подходит подрядчикам по благоустройству, муниципалитетам и цехам, которым приходится переезжать, но нужны более стабильное качество и меньше рабочих. В версии с ПЛК, согласно странице изделия, для управления станком достаточно одного оператора.
- Стационарный завод и разнообразный ассортимент: если помимо бордюров вы выпускаете блоки и плитку, стационарные станки серии TM, например TM-110, производят все три вида изделий при смене формы. Производство на поддонах с перемещением в зону твердения обеспечивает лучший контроль качества.
- Массовое производство и цветной бордюр: для крупных городских заказов и двухслойного цветного бордюра или плитки подходит двухбункерная модель TM-218 с 8 бордюрами на поддон; эту модель следует рассматривать в составе полной линии с бетонным узлом, ленточным конвейером и транспортировщиком поддонов.
Если начальный бюджет ограничен, можно рассмотреть и вторичный рынок; только перед покупкой проведите экспертизу гидроцилиндров, вибраторов и формы. Список станков для производства бордюрного камня б/у на сайте Tarahan регулярно обновляется.
Можно ли изготовить бетонный бордюр в домашних условиях?
Да, для нескольких метров садового бордюра или окантовки двора бетонный бордюр можно сделать дома: простая форма из досок или листа, бетон с малым содержанием воды, трамбовка или постукивание по форме для выхода воздуха и несколько дней выдержки во влажном состоянии. Однако домашний бордюр не имеет плотности и долговечности прессованного и не подходит для края проезжей части или мест, куда наезжает колесо автомобиля. Подробнее о домашнем способе, видах бордюров и распространённых размерах читайте в статье что такое бетонный бордюрный камень и какие у него размеры.
Часто задаваемые вопросы
Какой способ производства бетонного бордюрного камня лучше?
Для большинства цехов сбалансированным решением является сухое прессование: высокая скорость, одна форма на каждый профиль и хорошая долговечность благодаря низкому водоцементному отношению. Мокрое прессование даёт более плотную поверхность, но требует тяжёлого и дорогого оборудования и применяется в основном на крупных заводах.
Из какого материала делают форму для бетонного бордюрного камня?
Промышленную форму для бордюра обычно изготавливают из листовой стали ST37, а при больших объёмах выпуска внутренние поверхности можно выполнять из износостойкого листа, например CK45 или Hardox, что продлевает срок службы формы. Форму следует проектировать с учётом модели станка для производства бордюрного камня.
Как изготавливают форму для бетонного бордюрного камня?
Основные этапы: проектирование и утверждение чертежа, лазерная резка листа, сварка и сборка с выравниванием, механическая обработка ответственных зон, контроль размеров и пробный монтаж на станке. Форму для мобильного станка обычно проектируют стоячей, а для стационарного — лежачей.
Сколько дней должен твердеть бетонный бордюрный камень?
Самые ответственные — первые дни, и бордюр обычно должен оставаться укрытым и влажным как минимум от нескольких дней до недели; в холодную погоду этот срок больше. Не перемещайте бордюр и не складывайте его штабелем, пока он не наберёт достаточную прочность.
Каков состав смеси для прессованного бетонного бордюрного камня?
Смесь для прессованного бордюра жёсткая, с осадкой конуса, близкой к нулю. В одном исследовательском расчёте по методу ABA на 1 м³ получено около 455 кг цемента 525, 132 кг воды, 1003 кг песка и 669 кг щебня с максимальным размером 9,5 мм. Окончательный состав всегда подбирайте на своих материалах с испытанием образцов.
Почему бетонный бордюрный камень со временем пылит или шелушится?
Самые частые причины: недостаточное твердение и быстрое испарение воды, высокое водоцементное отношение, слабое уплотнение и замерзание молодого бетона. В холодных регионах долговечность поверхности также повышают воздухововлекающая добавка и более мелкий зерновой состав.
Какое оборудование нужно, чтобы начать производство бетонного бордюрного камня?
Как минимум: смеситель, станок для производства бордюрного камня с формой нужного профиля, ровный бетонный пол для производства и твердения, трёхфазное питание, средство подачи материалов и оборудование для полива и укрытия. Для стационарных линий добавляются бетонный узел, ленточный конвейер и система перемещения поддонов.
Заключение
Долговечный бетонный бордюрный камень — результат не одного решения, а цепочки правильных решений: выбор способа производства под объём работ, мелкий и чистый заполнитель с подходящей дроблёностью, низкое водоцементное отношение, контроль температуры смеси, равномерное уплотнение на настроенном станке, точная форма и, важнее всего, влажное твердение в первые дни. Если не упустить ни одно из этих звеньев, прессованный бордюр меньше страдает при погрузке и транспортировке и годами служит у края дороги без шелушения.
Если вам нужна консультация по выбору станка или формы с учётом объёма заказов и площади вашего цеха или вы хотите узнать актуальную цену, позвоните специалистам Tarahan Machinery по номеру +98 914 584 1914.



Отправить комментарий: