

«Пейвинг» — так в Иране называют оборудование, название которого происходит от английского слова Paving, то есть «мощение». На иранском рынке бетонного оборудования пейвинг-машина (многие произносят ещё и «пейвсинг») — это стационарный вибропресс для тротуарной плитки, бордюров и блоков: он подаёт полусухую бетонную смесь в стальную форму, уплотняет её вибрацией и гидравлическим прессом и выдаёт на поддоне цементные блоки, бордюрный камень и бетонную плитку. Впрочем, на иранских стройках словом «пейвинг» иногда называют и устройство бетонных полов с затиркой лопастной машиной, но это отдельная тема.
Если вас интересует строительное значение этого слова, коротко о нём рассказано в следующем разделе. Остальная часть руководства посвящена самой машине, то есть вибропрессу: как он работает, чем отличаются однобункерные и двухбункерные модели, какое оборудование нужно рядом с ним и как подобрать модель под ваш объём выпуска и бюджет.
Что такое «пейвинг»: два распространённых значения слова
Когда в Иране говорят о «пейвинге», обычно имеют в виду одно из двух:
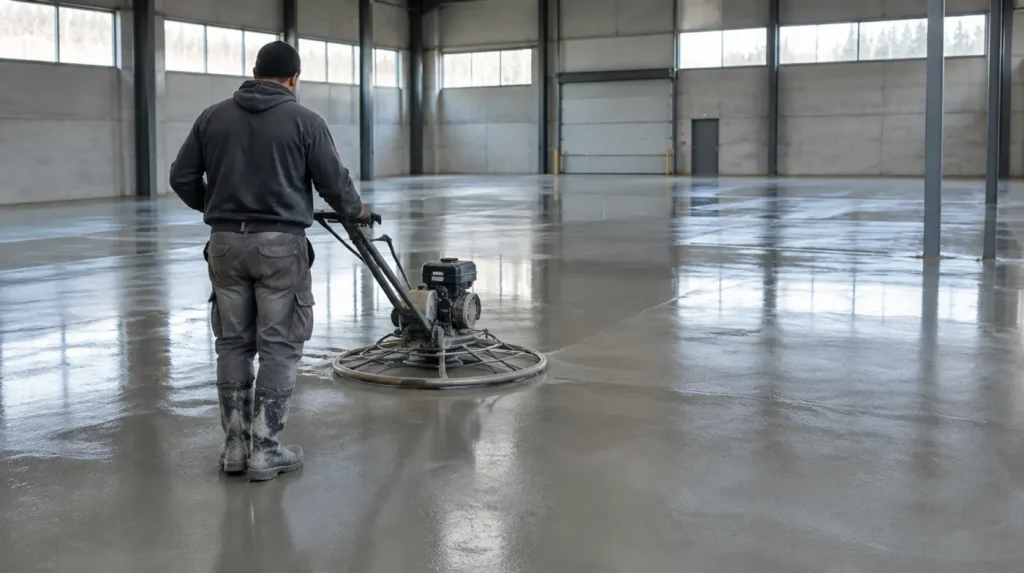
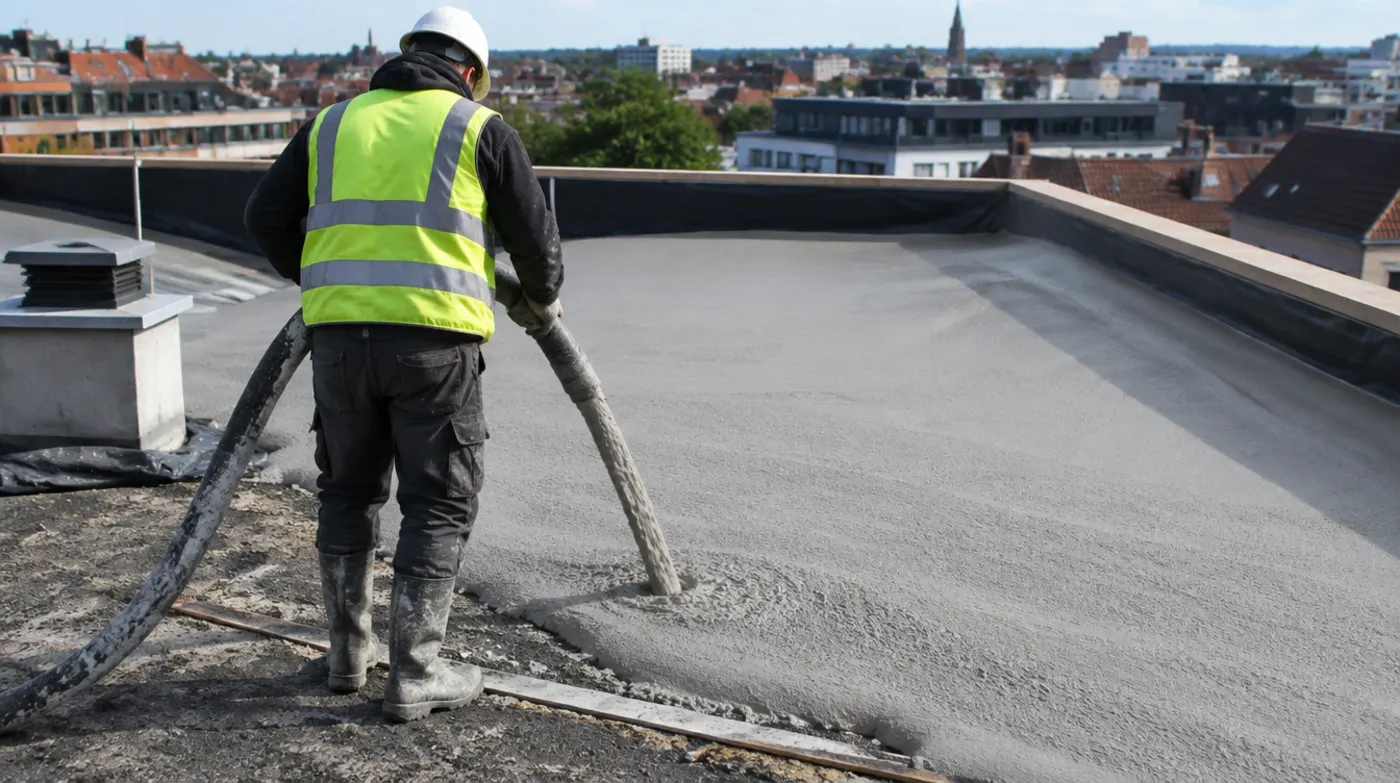
- Пейвинг в строительстве: некоторые подрядчики называют «пейвингом» или «пейвинг-полом» бетонный пол в ангаре, на парковке или на складе, поверхность которого после заливки выравнивают и заглаживают лопастной затирочной машиной («вертолётом»). Это способ устройства пола, а не производство изделий.
- Вибропресс в производстве бетонных изделий: стационарная машина, которая изготавливает на заводе сборные бетонные изделия: тротуарную плитку, брусчатку, бордюрный камень и блоки. Затем эти изделия идут на тротуары, в парки, во дворы и на благоустройство территорий.
Оба значения объединяет смысл «мощение и покрытие». Но если вы собираетесь открыть цех по производству тротуарной плитки или купить станок, речь идёт о втором значении, и дальнейший текст написан именно для вас.
«Пейвинг» или «пейвсинг»: в чём разница?
Никакой разницы нет. «Пейвсинг-машина» — это та же «пейвинг-машина», отличие только в произношении, распространённом на иранском рынке. «Пейвинг» — более правильная форма, поскольку слово происходит от Paving. В объявлениях и разговорах с продавцами в Иране можно услышать и другие названия того же оборудования: стационарная машина, прессовая машина, станок для брусчатки, станок для плитки или «стационарный станок для блоков». Все они относятся к одному семейству машин, которое в компании Tarahan Machinery входит в группу стационарных машин для производства бетонных изделий.
Отсюда же и популярный в иранском поиске запрос «пейвсинг-машина для блоков»: вибропресс — это не только станок для тротуарной плитки, с формой для блоков он становится высокопроизводительным стационарным станком для блоков.
Что такое вибропресс и как он работает?
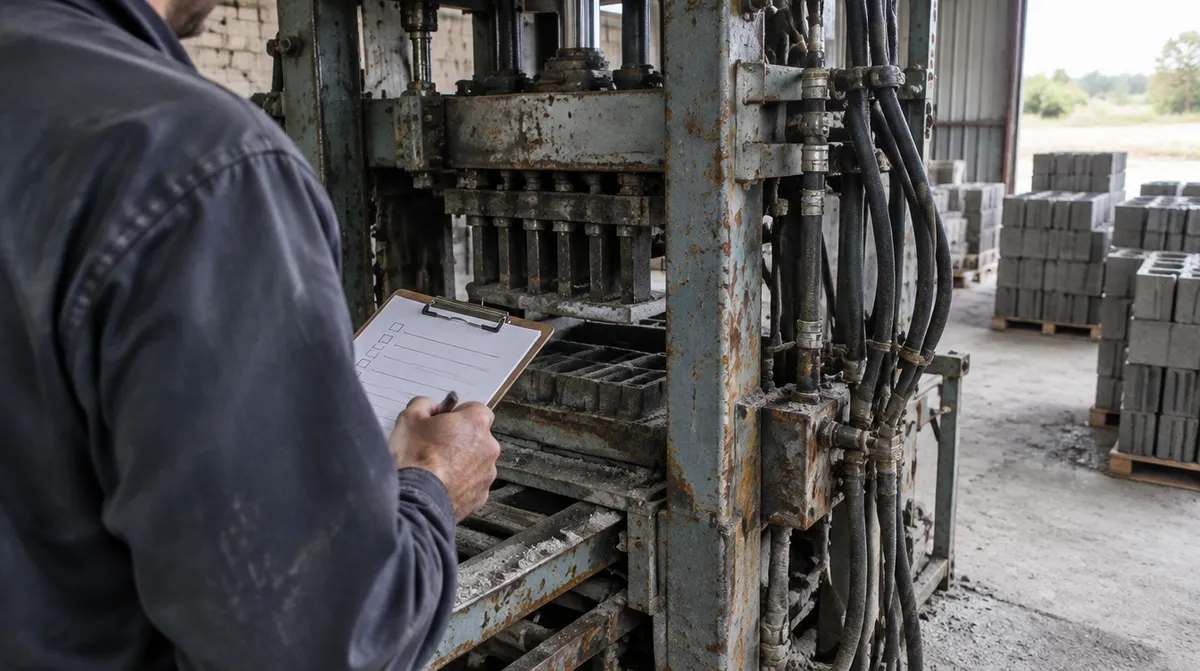
Вибропресс — это стационарный пресс, который устанавливается на фундамент и формует изделие на поддоне, а не на полу. Рабочий цикл выглядит примерно так:
- Под форму подаётся пустой поддон (деревянный, металлический или из ПВХ).
- Загрузочный ящик забирает полусухую бетонную смесь из бункера в верхней части машины и распределяет её по форме.
- Включаются вибраторы, и одновременно верхний пуансон под гидравлическим давлением опускается на бетон: из смеси выходит воздух, и она уплотняется.
- Форма поднимается, отформованные изделия остаются на поддоне, и поддон выходит из машины на укладку и твердение.
Качество продукции вибропресса больше всего зависит именно от этого сочетания вибрации и прессования. Если бетон уплотнён плохо, в изделии остаются поры, оно впитывает воду и при морозах быстрее шелушится; особенно это касается плитки, которая годами лежит под нагрузкой и во влажной среде.
Основные узлы вибропресса
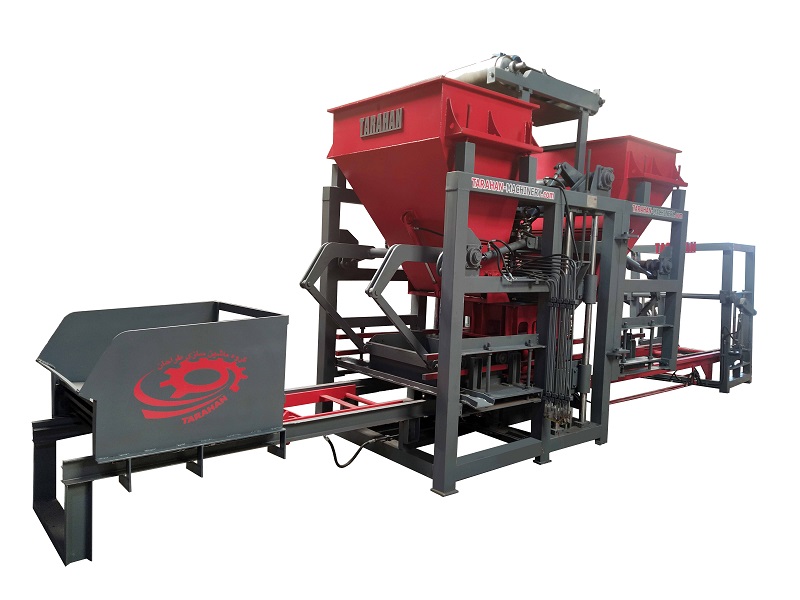
- Бункер: ёмкость в верхней части машины, которая принимает готовую смесь с ленточного конвейера. У однобункерных станков одна ёмкость, у двухбункерных — две отдельные.
- Стальная форма: задаёт конфигурацию и размеры изделия. Сменив форму, тот же станок можно перевести с блоков на бордюры или плитку. Стальные формы серии TM разрабатываются специально для этих станков; примеры смотрите на странице «Форма для бетонной плитки».
- Система вибрации: нижние вибраторы под столом формы, а в некоторых моделях и верхние вибраторы на пуансоне. Поэтому под машиной нужен приямок для доступа к вибраторам.
- Гидравлический пресс: насос, гидроцилиндры и гидрораспределители, которые создают необходимое для уплотнения давление. В моделях Tarahan Machinery гидравлическое давление составляет от примерно 120 бар у малой модели до 200 бар у больших.
- Поддон: поверхность, на которой изделие формуется и перемещается. Нужное количество поддонов зависит от производительности станка и времени твердения.
- Электрошкаф и система управления: задают время вибрации, давление прессования и последовательность движений. На автоматических линиях это управление выполняет PLC.
Что можно производить на вибропрессе?
Главное преимущество вибропресса в том, что один станок с несколькими формами позволяет выпускать сразу несколько ходовых изделий. Модели серии TM компании Tarahan Machinery при смене формы производят:
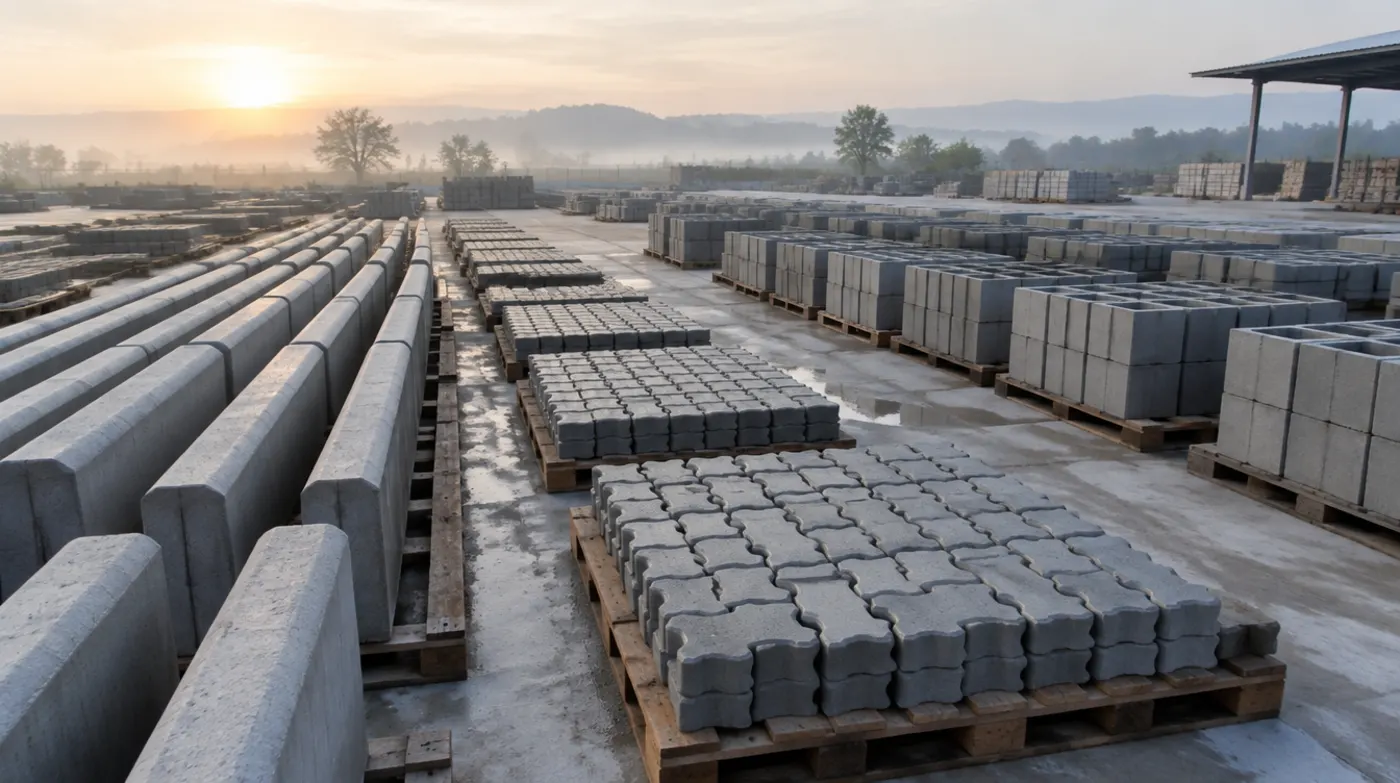
- Бетонную тротуарную плитку и брусчатку: для тротуаров, парков, дворов, парковок и промышленных площадок; разных рисунков и толщины.
- Бетонный бордюрный камень: дорожный и садовый бордюр. Если вы не знакомы с распространёнными типами и размерами бордюров, прочитайте статью «Что такое бетонный бордюрный камень».
- Цементные и пемзобетонные блоки: стеновые блоки толщиной 10, 15 и 20 см.
- Специальные изделия: с заказной формой можно производить такие изделия, как бетонные цветочные ящики и элементы благоустройства.
Высота изделий у большинства моделей Tarahan Machinery составляет от 50 до 300 мм, то есть в рабочий диапазон станка входят и тонкая плитка, и высокие блоки и бордюры. Модели, которые рекомендуются именно для плитки, смотрите на странице «Станок для производства тротуарной плитки».
Один бункер или два?
Это самое важное техническое решение при покупке вибропресса, и ответ зависит от того, какую продукцию вы собираетесь продавать.
Однобункерный вибропресс
У него одна ёмкость, и каждое изделие формуется из одного вида бетонной смеси. Для блоков, бордюров и одноцветной плитки этого вполне достаточно, а сам станок проще и дешевле. Модели TM-104, TM-108, TM-110, TM-112 и TM-118 входят в группу однобункерных стационарных станков Tarahan Machinery.
Двухбункерный вибропресс
У него две отдельные ёмкости: одна для нижнего слоя (основного прочного тела изделия), другая для верхнего слоя, который обычно окрашен и делается из более мелкозернистых материалов. Сначала станок засыпает в форму нижний слой и слегка его уплотняет, затем распределяет поверх верхний слой, а окончательное прессование и вибрация соединяют оба слоя в одно целое. В результате получается двухслойная или двухцветная плитка.
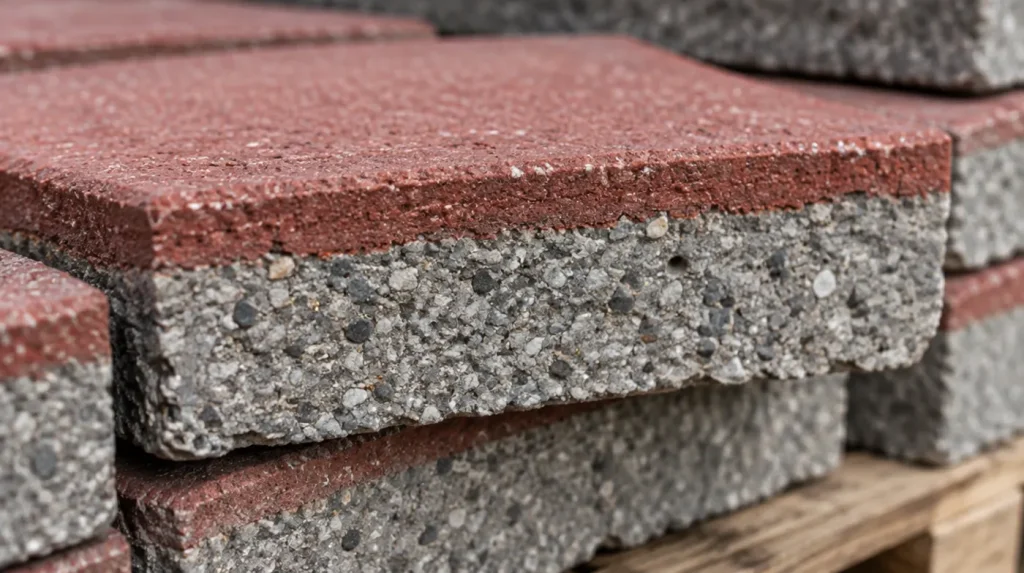
Почему двухслойная плитка выгоднее? Пигмент и материалы лицевого слоя дороже материалов основы. Когда пигмент расходуется только в тонком верхнем слое, затраты на него снижаются, а внешний вид изделия не меняется. Кроме того, состав смеси лицевого слоя можно подобрать отдельно, чтобы повысить стойкость к истиранию. Модели TM-208, TM-210 и TM-218 входят в группу двухбункерных стационарных станков.
Важный момент: количество бункеров не определяет производительность станка. Она зависит от размера поддона, мощности вибрации и гидравлического давления. Поэтому у каждой двухбункерной модели Tarahan Machinery есть однобункерный аналог с теми же размерами поддона (TM-108 и TM-208, TM-110 и TM-210, TM-118 и TM-218). Если в вашем регионе покупают только серую плитку и бордюры, второй бункер не нужен. Если же вы собираетесь выпускать цветную плитку для городского благоустройства, вилл или декоративных проектов, покупайте двухбункерный станок сразу: добавить второй бункер к однобункерной машине обычно непросто.
О разных способах производства плитки (сухое прессование, мокрое прессование и вибростол) и о влиянии каждого из них на долговечность изделий читайте в статье «Способы производства тротуарной плитки и брусчатки». Вибропресс относится к сухому прессованию, преимущество которого — быстрое формование изделия и высокая производительность.
Чем вибропресс отличается от мобильного станка для блоков («несушки»)
Мобильные станки, известные на рынке как «несушки», формуют изделия прямо на ровной горизонтальной бетонной площадке, а затем сами продвигаются вперёд. Вибропресс же стационарен и работает на поддонах. Из этого различия следует несколько практических выводов:
- Плитка: из-за ограниченной мощности вибрации и прессования мобильные станки не рекомендуются для производства тротуарной плитки и брусчатки. Если плитка — ваш основной продукт, нужен стационарный станок.
- Площадь: мобильному станку нужна большая бетонная площадка, на которой сохнут изделия. У вибропресса изделия остаются на поддонах, а поддоны штабелируются и отвозятся на участок твердения, поэтому площадь используется эффективнее.
- Качество и точность размеров: ровный поддон и более мощный пресс дают изделие с более стабильными размерами и более чистой поверхностью, что важно для плитки и для экспорта.
- Стартовые вложения: мобильный станок требует меньшего капитала и подходит, чтобы начать с малого, или для выпуска блоков прямо на объекте.
Полное сравнение этих двух типов по площади, персоналу, производительности и вложениям приведено в статье «Мобильный или стационарный станок для блоков». Для общего знакомства со всеми группами оборудования пригодится также обзор видов станков для производства бетонных изделий.
Какое оборудование входит в линию производства плитки и брусчатки с вибропрессом?
Вибропресс не работает сам по себе: это сердце производственной линии. Путь материалов на обычной линии таков:
- Бункер-дозатор или бетонный завод: щебень, песок или пемзу погрузчиком засыпают в бункер-дозатор, где они взвешиваются. На простых линиях эту работу выполняет двухсекционный дозатор с цифровым взвешиванием, а на более крупных — бетонный завод (БСУ).
- Силос и шнек для цемента: цемент из силоса подаётся шнеком в смеситель.
- Ленточный конвейер: один конвейер везёт материалы от дозатора к смесителю, другой подаёт готовую смесь из смесителя в бункер станка.
- Смеситель: перемешивает цемент, заполнитель и воду. Для полусухого бетона, с которым работают эти станки, обычно применяют горизонтальные или тарельчатые смесители.
- Вибропресс: формование, вибрация и прессование на поддоне.
- Подъёмник, опускатель и робот для сбора изделий: на полуавтоматических линиях заполненные поддоны штабелируются, а на автоматических робот для сбора изделий снимает высохшие изделия с производственного поддона и укладывает их на транспортный поддон.
- Твердение: поддоны вилочным погрузчиком перевозят на участок твердения или в сушильную камеру. Правильное твердение, то есть выдержка изделий в первые дни при достаточной влажности, с защитой от солнца и сильного ветра, влияет на итоговую прочность плитки не меньше, чем сам станок.
Tarahan Machinery комплектует такую линию в четырёх вариантах: ручная, полуавтоматическая, автоматическая и полностью автоматическая; они различаются числом рабочих, способом перемещения поддонов и степенью управления через PLC. Полный состав оборудования для каждого варианта смотрите на странице «Завод бетонных изделий».

Сравнение моделей вибропрессов Tarahan Machinery
В таблице ниже собраны модели серии TM по характеристикам, опубликованным на странице каждого изделия. Значения производительности ориентировочные и меняются в зависимости от типа формы, состава смеси, квалификации оператора и согласованности работы линии.
| Модель | Количество бункеров | Размеры поддона (см) | Блоки 20×40×20 на поддоне | Бордюры 50×30 на поддоне | Плитка на поддоне (м²) |
|---|---|---|---|---|---|
| TM-104 | Однобункерный | 46×87 | 4 шт. | Не рекомендуется | 0,3 |
| TM-108 | Однобункерный | 99×92 | 8 шт. | 3 шт. | 0,8 |
| TM-208 | Двухбункерный | 99×92 | 8 шт. | 3 шт. | 0,8 |
| TM-110 | Однобункерный | 110×115 | 10 шт. | 6 шт. | 1 |
| TM-210 | Двухбункерный | 110×115 | 10 шт. | 6 шт. | 1 |
| TM-112 | Однобункерный | По запросу | 12 шт. | 8 шт. | 1,4 |
| TM-118 | Однобункерный | 135×150 | 18 шт. | 8 шт. | 1,8 |
| TM-218 | Двухбункерный | 135×150 | 18 шт. | 8 шт. | 1,8 |
Чтобы оценить суточный выпуск плитки, умножьте значение «Плитка на поддоне» на количество поддонов, которое ваша линия реально выдаёт в час. Номинальная скорость этих моделей составляет примерно от 80 до 140 поддонов в час, но на практике темп линии обычно задаёт самое медленное звено (смеситель, бетонный завод или перемещение поддонов), а не сам станок.
Какая модель кому подходит?
- TM-104: у неё небольшой поддон, и она подходит для цеха с ограниченной площадью, который выпускает в основном блоки. Если ваш основной продукт — плитка и бордюры, выбирайте модель побольше.
- TM-108 и TM-208: логичная отправная точка для цеха, который хочет выпускать все три вида продукции. Если в ваших планах продаж есть цветная плитка, посмотрите двухбункерный станок TM-208.
- TM-110 и TM-210: поддон побольше и гидравлическое давление 180 бар; для полупромышленного производства и заказов на городское благоустройство. Модель TM-210 — двухбункерная версия в этой группе.
- TM-112: однобункерная модель с более вытянутым поддоном; для выпуска одноцветных блоков и бордюров в больших объёмах.
- TM-118 и TM-218: самый большой поддон и давление 200 бар; для промышленных заводов и подрядчиков с крупными заказами.
Что проверить перед покупкой вибропресса
Большинство проблем у начинающих производителей возникает не из-за самого станка, а из-за решений, не принятых до покупки. Пройдитесь по этому списку вместе со специалистом отдела продаж:
- Продукция и рынок: сначала определите, что и кому вы будете продавать. Одноцветную плитку, цветную плитку, бордюры или блоки? От этого зависит выбор между одним и двумя бункерами и размер поддона.
- Участок: нужная площадь определяется не только самим станком; смеситель и бетонный завод, склад материалов, участок твердения поддонов и склад готовой продукции занимают больше места, и эта площадь растёт вместе с размером модели, уровнем автоматизации и объёмом выпуска. Точный метраж по компоновке линии уточните у специалиста отдела продаж.
- Фундамент и приямок: станок устанавливается на бетонный фундамент, а под ним нужен приямок для доступа к вибраторам. Заложите это в проект цеха с самого начала.
- Электроснабжение: электродвигатель гидравлики, вибраторы, смеситель и бетонный завод работают одновременно. Перед заказом сверьте мощность подключения с характеристиками линии.
- Персонал: для работы на самом станке обычно достаточно 2–3 обученных человека; общая численность персонала линии зависит от уровня автоматизации.
- Поддоны: количество поддонов должно соответствовать производительности и времени твердения. Деревянный поддон самый распространённый, металлический стоит дешевле и сохраняет стоимость при перепродаже, а поддон из ПВХ лёгкий, но дорогой.
- Формы: для каждого изделия и каждого рисунка плитки нужна своя форма. Согласуйте начальный перечень форм с планом продаж.
- Материалы: наличие фракционированных щебня и песка, а также цемента стабильного качества напрямую влияет на однородность продукции.
- Поддержка: на стационарные станки Tarahan Machinery действует гарантия 12 месяцев и послепродажное обслуживание в течение 10 лет. Пропишите в договоре доступность запчастей и выезд специалиста.
- Срок поставки: для таких моделей, как TM-108 и TM-208, срок поставки в зависимости от заказных форм обычно составляет около 60–70 рабочих дней; планируйте подготовку цеха с учётом этого срока.
Часто задаваемые вопросы
Что означает слово «пейвинг»?
«Пейвинг» происходит от Paving, то есть «мощение». В производстве бетонных изделий в Иране так называют стационарную машину, которая выпускает плитку, бордюры и блоки на поддоне. В строительстве этим словом иногда называют и устройство бетонного пола с затиркой лопастной машиной.
Отличается ли «пейвсинг-машина» от «пейвинг-машины»?
Нет. Это два названия одной машины, различается только произношение. «Пейвинг» — более правильная форма.
Можно ли на вибропрессе делать и блоки?
Да. Модели серии TM компании Tarahan Machinery при смене формы выпускают блоки 10, 15 и 20 см, бордюры и плитку.
Обязательно ли нужен двухбункерный станок для цветной плитки?
Для двухслойной плитки с цветным лицевым слоем — да. На однобункерном станке тоже можно делать цветную плитку, но пигмент тогда идёт на весь объём изделия, и затраты растут.
Подходит ли «несушка» для производства плитки?
Не рекомендуется. Мобильные станки справляются с блоками и бордюрами, но их вибрации и прессования недостаточно для качественной плитки.
Сколько площади нужно для запуска вибропресса?
Это зависит от модели, уровня автоматизации линии и объёма выпуска. Помимо места под сам станок нужно пространство для смесителя и бетонного завода, склада материалов, твердения поддонов и склада готовой продукции. Точный метраж по компоновке линии уточните у специалистов отдела продаж.
Сколько стоит вибропресс?
Цена зависит от модели, количества бункеров, форм и вспомогательного оборудования линии и меняется вместе с рынком. За актуальной ценой и коммерческим предложением обращайтесь к специалистам отдела продаж.
Заключение
«Пейвинг», или «пейвсинг», — это и есть стационарный вибропресс, который при смене формы выпускает на поддоне бетонную плитку, бордюры и блоки. Если вы делаете одноцветную плитку и блоки, достаточно одного бункера; если в планах цветная двухслойная плитка, сразу покупайте двухбункерный станок. Размер поддона выбирайте под объём, который ваш рынок действительно покупает. Сравните модели на странице «Стационарный станок для брусчатки и тротуарной плитки», а за подбором модели, компоновкой линии и актуальной ценой обращайтесь к специалистам Tarahan Machinery по телефону +98 914 584 1914.
О рисунках, размерах и толщине продукции, которую выпускают эти станки, читайте в статье «Виды бетонной тротуарной плитки и брусчатки».



Отправить комментарий: