

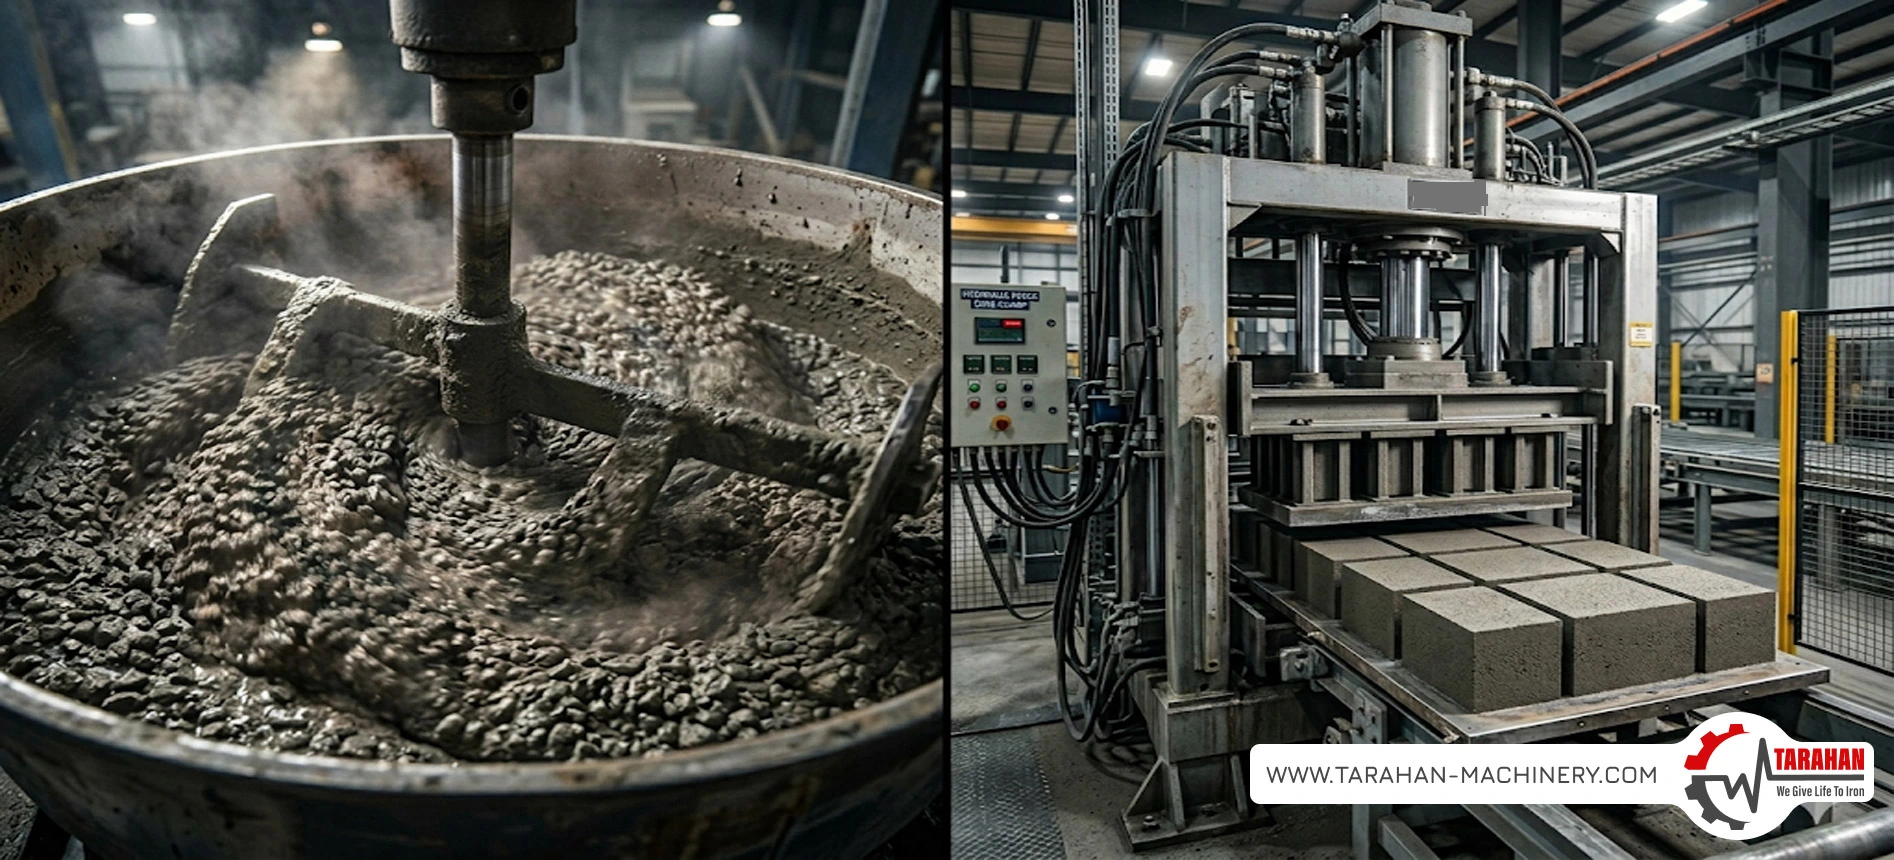
Осыпание кромок при выходе блока из формы, ломкость и низкая прочность — главная причина потери денег на производстве. Руководителей прежде всего волнует, как ускорить схватывание смеси, чтобы быстрее шёл производственный цикл и высвобождались поддоны, и при этом не расходовать больше цемента. Корень проблемы — в изначальной сухости самой смеси для бетонных блоков: в обычных, традиционных смесителях такой состав никогда не становится однородным.
Многие пытаются компенсировать этот недостаток, покупая упрочняющие добавки, гель микрокремнезёма или фибру. Но на деле даже самые дорогие добавки, если их перемешивают в слабом смесителе и прессуют на станке с неравномерной вибрацией, просто сбиваются в комки — и ваши деньги уходят впустую. Эта статья посвящена именно такой проблеме и показывает: замена изношенного оборудования мощными машинами и смесителями — единственное практическое решение, которое позволяет приготовить смесь по стандарту, добиться максимальной плотности, свести брак к нулю и сохранить прибыль завода.
Разбираем сырьё: от заполнителя до готового цементного блока
Гидратация портландцемента
Цемент выполняет в бетоне роль вяжущего (основного связующего). При соединении цемента с водой начинается гидратация (химическая реакция воды и цемента), в результате которой образуется гель C-S-H — прочная масса, придающая блоку твёрдость и монолитность. Важно точно подобрать расход цемента (его количество на 1 м³ смеси): цемента должно быть столько, чтобы он покрывал все частицы песка тонким слоем.
Заполнители (щебень и песок)
Заполнители образуют основной каркас блока. Песок обязательно должен быть мытым и без примеси глины, иначе она помешает сцеплению с цементом. Для щебня действует важное инженерное правило D_max (наибольший размер зёрен щебня): самое крупное зерно не должно превышать половины толщины стенки вашей формы. В противном случае зёрна застревают у краёв формы, а на поверхности блока появляются раковины и поры.
Управление количеством воды и контроль пористости
Водоцементное отношение W/C (отношение массы воды к массе цемента) в смеси для блоков должно находиться строго в пределах 0,4–0,5. Если воды больше, после высыхания блока она испаряется и оставляет на своём месте капиллярные поры — мельчайшие отверстия и пустоты внутри структуры блока. Именно эти поры и разрушают прочность изделия.
Лёгкие заполнители (пористые)
Чтобы снизить постоянную нагрузку на конструкцию (вес, который передаётся на каркас здания), применяют природные пористые заполнители (например, скорию) или промышленные (например, керамзит LECA). Главная сложность с ними — очень высокое водопоглощение: если перед смешиванием их как следует не увлажнить, они вытянут всю воду из смеси, и блок получится сухим и хрупким.
Филлеры (наполнители)
Кварцевая мука — отличный филлер (наполнитель из микроскопических частиц): она заполняет пустоты между зёрнами песка, и поверхность блока получается совершенно ровной и гладкой.
Национальные стандарты Ирана на бетонные изделия: краткий обзор
Грамотное производство требует соблюдения обязательных норм. Национальная организация стандартов Ирана установила для блоков два основных документа; различия между ними сведены в таблицу:
| Параметр сравнения | Стандарт 70-1 (несущие блоки) | Стандарт 70-2 (ненесущие и стеновые блоки) |
| Основное назначение | Восприятие прямых нагрузок и веса конструкции | Устройство перегородок (разделительных стен) и снижение веса |
| Базовое сырьё | Мытый песок, мелкий щебень, портландцемент | Природный или промышленный пористый заполнитель, цемент, немного каменной муки |
| На что нацелены испытания | Высокая прочность на сжатие, низкий процент водопоглощения | Низкая объёмная масса (лёгкость), тепло- и звукоизоляция |
| Структура смеси | Тяжёлая, плотная, полностью уплотнённая смесь | Лёгкая смесь с пористой структурой |
Правильное сочетание компонентов: золотая формула стандартной смеси
Подбор состава смеси — это поиск самого точного и самого выгодного соотношения материалов, которое даёт максимальную прочность.
- Состав для песчаного (тяжёлого) блока: в стандартной, правильно подобранной смеси на 1 мерную часть цемента берут 3,5 части фракционированного щебня и 2,5 части мытого песка. Воду в эту смесь нужно добавлять под полным контролем.
- Состав для блока на пористом заполнителе (лёгкого): золотая формула лёгких блоков обычно включает 30 % цемента, 60 % пемзы (смесь мелкой и крупной фракций) и 10 % воды. Здесь важно соблюдать порядок и время смешивания: сначала тщательно перемешивают сухие компоненты, а затем постепенно добавляют воду.
Упрочняющие материалы и добавки: практический обзор
Химические добавки — способ ускорить производство, если применять их правильно и грамотно:
- Химические ускорители (ускорители схватывания): такие вещества, как хлорид кальция, резко повышают скорость реакции цемента. Они сокращают время схватывания (начального затвердевания смеси), и поддоны можно перемещать раньше.
Внимание: хлоридные ускорители запрещено применять в армированном бетоне, поскольку они вызывают коррозию стали.
- Гель микрокремнезёма: этот материал решает две важные задачи. Во-первых, он работает как микронаполнитель, заполняя мельчайшие поры. Во-вторых, вступая в пуццолановую реакцию (превращая слабую свободную известь, содержащуюся в цементе, в прочное связующее), он заметно повышает плотность и твёрдость блока.
- Полипропиленовая фибра (PP): эти полимерные волокна распределяются в смеси подобно сетке и предотвращают пластическую усадку — растрескивание смеси в первые часы из-за испарения воды. Благодаря фибре кромки блока не осыпаются при выходе из станка.
- Суперпластификаторы: эти полимерные вещества создают электростатическое отталкивание (силу, которая не даёт частицам цемента наслаиваться друг на друга и заставляет их расходиться). В результате смесь легко принимает форму и уплотняется под прессом, причём без единой лишней капли воды.
Почему обычные смесители не подходят для производства блоков?
Самые лучшие формулы и добавки ничего не стоят, если смешивать их не в том оборудовании: смесь для блоков очень сухая и потому сильно склонна к комкованию. Старым бетономешалкам с вращающимся барабаном не хватает сдвигового усилия (силы, которая разделяет и разбивает материал). Поэтому добавки и фибра распределяются в них плохо и скатываются в шарики, а на выходе получаются блоки с крошащимися кромками. Для абсолютной однородности нужен промышленный бетоносмеситель. Компания Tarahan Machinery предлагает специализированные решения в зависимости от типа вашей смеси:
- Двухвальные смесители (Twin-Shaft Mixers): благодаря двум горизонтальным валам с перекрёстным движением они обеспечивают трёхмерное перемешивание: разбивают самые твёрдые цементные комки и в кратчайшее время распределяют фибру или гель микрокремнезёма.
- Тарельчатые (пан-миксеры) и вертикальные смесители: оснащены лопастями, зачищающими дно, и подходят для цехов, которые выпускают блоки на пористом заполнителе (лёгкие) или тротуарную плитку. Такие смесители подают влагу в самую глубину смеси, не дробя хрупкие зёрна заполнителя.
Прессование и уплотнение: изделие формируют вибрация и давление
Сухая смесь (с нулевой осадкой конуса) сама по себе не принимает форму матрицы. Чтобы удалить воздух и сформовать изделие, станок должен создавать локальное разжижение: вибрация на время делает частицы смеси подвижными, и они заполняют углы формы. Для этого необходимо точное сочетание вибрации (колебаний высокой частоты) и гидравлического давления (усилия пресса сверху).
Как превратить формулы на бумаге в реальную производственную линию
Чтобы лучшие составы и самые дорогие добавки не пропали зря, помимо бетоносмесителя нужен также современный станок для производства бетонных блоков. Он воплощает эту теорию в прибыльную производственную линию, обеспечивая максимальное физическое уплотнение и минимум брака.
Стационарный станок для блоков: надёжное промышленное производство в полностью автоматическом режиме
Компания Tarahan Machinery, точно понимая описанное механическое поведение смеси, сконструировала специализированное оборудование так, чтобы исключить человеческий фактор и свести брак к минимуму. Например, среди однобункерных стационарных станков:
TM-104 и TM-108 (исключительная скорость производства блоков)
Эти две модели — настоящее сердце заводов бетонных изделий. Современная электрогидравлическая система с давлением 180 бар и промышленные электродвигатели (от 5,5 до 22 кВт) обеспечивают блокам наивысшую степень уплотнения. Компактная конструкция рамы и механических узлов модели TM-104, рассчитанной прежде всего на выпуск блоков, позволяет на деле ощутить высокую скорость производства (от 80 до 130 поддонов в час).
- Удаление пузырьков и ровная поверхность: мощная распределённая система вибрации (2 вибродвигателя снизу) полностью удаляет защемлённый в смеси воздух и создаёт гладкую, ровную поверхность.
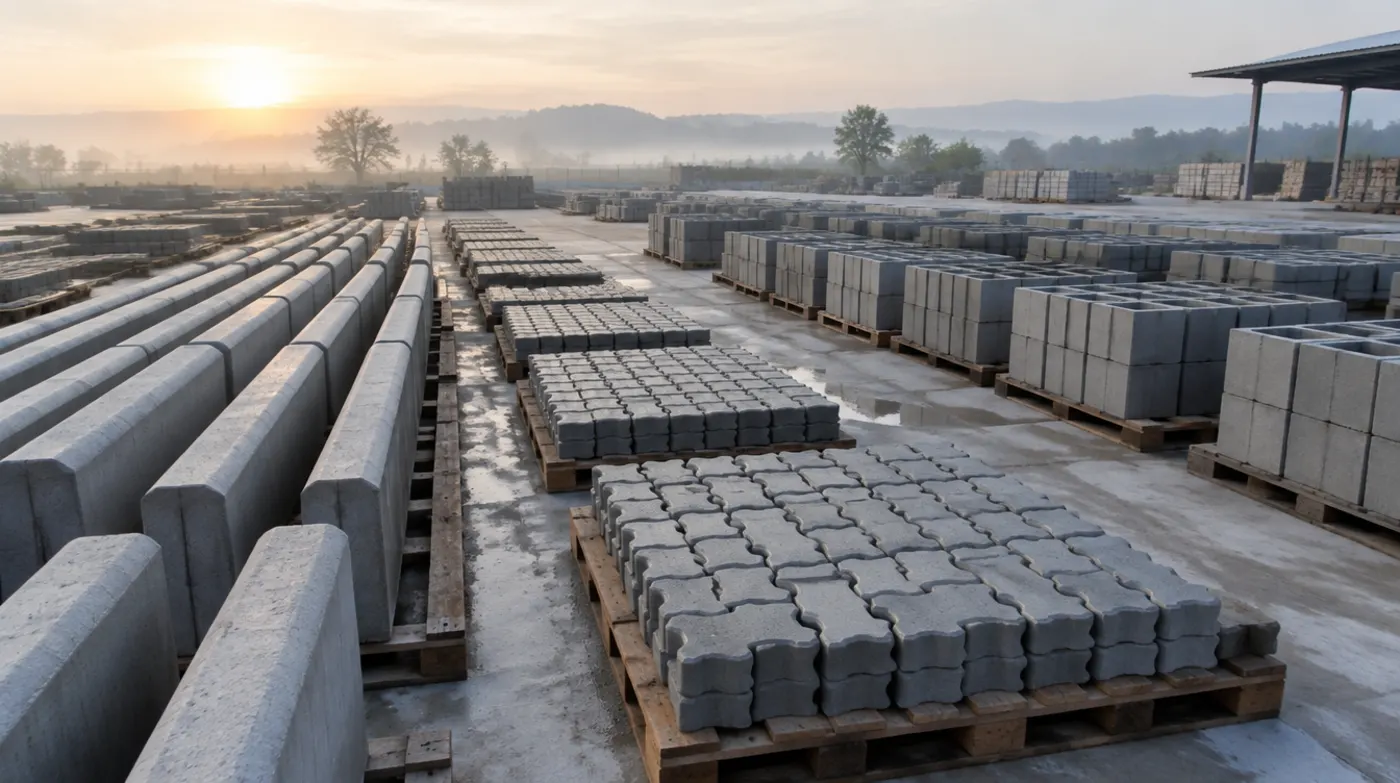
- Промышленная производительность: модель TM-108 с поддоном большего размера (99 × 92 см) выпускает от 60 до 80 поддонов в час. Это соответствует 6000 стандартных блоков (либо 800 бордюрных камней, либо 450 м² тротуарной плитки) за 8-часовую смену.
Промышленная модель TM-110 (высокая точность при средней производительности)
Эта однобункерная модель — многоцелевая производственная система (блоки, бордюры, тротуарная плитка): благодаря быстрой смене форм она значительно расширяет ассортимент завода. Гидравлическое давление 160 бар с двумя отдельными насосами (электродвигатель 13 кВт) и 8 мощных промышленных вибраторов гарантируют равномерное уплотнение бетона во всех точках формы. При размере поддона 110 × 115 см станок способен выпускать 8000 блоков или 650 м² качественной двухслойной тротуарной плитки за 8-часовую смену.
Сверхтяжёлая модель TM-112 (гигант массового производства)
Для заводов с крупными муниципальными контрактами или ориентированных на экспорт TM-112 — лучший вариант. Увеличенный поддон (145 × 110 см) и гидравлическое давление, повышенное до 180 бар (основной электродвигатель 30 кВт), обеспечивают исключительную производительность. Выпуск 10000 блоков или 750 м² тротуарной плитки за рабочую смену делает этот станок настоящим «печатным станком для денег» в отрасли бетонных изделий.
Стратегически важная особенность оборудования серии TM от Tarahan — полная интеграция с бетонными узлами (автоматическим дозированием), ленточными конвейерами, промышленными смесителями и роботом для сбора изделий. Такая автоматизация обеспечивает точную загрузку формы, а готовое изделие ложится на поддон без малейшей деформации (изменения формы и оседания кромок).
Мобильный станок для блоков («несушка»): разумный способ избавиться от затрат на поддоны
Помимо стационарных станков, Tarahan выпускает мобильные машины («несушки») с максимально устойчивой рамой и движением без вредных вибраций. Они предназначены для площадок с большой забетонированной территорией (проекты с бетонной полосой), где хотят выпускать блоки на передвижном оборудовании и не тратиться на покупку тысяч поддонов:
- Мобильные блочные станки автоматической серии с бункером (M.BD и M.BS): это флагманы мобильного производства. Мощной модели M.BD с 12-местной формой и бункером (силосом) на 1000 литров не нужно останавливаться для загрузки смеси. Благодаря возможности установить интеллектуальную систему PLC (промышленный компьютер для полной автоматизации процесса) участие рабочего сводится к минимуму, а выпуск за рабочую смену составляет от 3000 до 10000 стандартных блоков.
- Полугидравлическая серия (M.KH и «Кадона» M.KB): эта серия разработана для средних цехов, которым нужно качество гидравлического уплотнения при более скромном бюджете. Модель M.KH с гидравлической подачей смеси и сиденьем оператора снижает его утомляемость на величину до 50 % и выпускает 3000 блоков. Модель «Кадона» (M.KB) — экономичная и очень простая в работе версия, отличная замена устаревшим станкам.
Все эти станки спроектированы так, чтобы свести износ деталей к минимуму, и на все распространяется поддержка и 12-месячная гарантия на основные узлы.
Увлажнение и твердение: последний шаг к гарантированной прочности
Производство блока не заканчивается с его выходом из станка: для продолжения реакций цементу нужна влага.
- Твердение с поливом водой: при этом способе после начального затвердевания блоки необходимо непрерывно поливать не менее 7 дней и защищать от прямых солнечных лучей, чтобы влага внутри их структуры не испарялась.
- Пропаривание (промышленная выдержка): на оснащённых заводах блоки помещают в пропарочные камеры (при высокой температуре или под давлением в автоклаве). Одновременное действие тепла и влаги в несколько раз ускоряет реакцию цемента, и менее чем за 24 часа блок готов к поставке на рынок.
Вывод: как разумным выбором гарантировать прибыль завода?
Краткосрочный подход к оборудованию и дешёвые кустарные станки напрямую увеличивают операционные расходы завода (OPEX). Смесь, которую готовят и уплотняют на слабых машинах, требует больше цемента для компенсации недостатков и резко повышает процент брака (сломанных и неровных блоков).
Модернизация линии и применение бетонных узлов, мощных смесителей и автоматических прессов от надёжных промышленных производителей, таких как Tarahan Machinery, — это не расход, а надёжная стратегия. Полное распределение добавок, минимальный расход цемента и нулевой брак снижают себестоимость продукции с каждой формы для блоков и гарантируют быструю окупаемость вложений.
Часто задаваемые вопросы о приготовлении смеси для цементных блоков
Почему кромки цементного блока осыпаются или крошатся при выходе из станка?
Обычно у этой проблемы три основные причины. Первая — чрезмерная сухость смеси (водоцементное отношение ниже 0,4). Вторая — традиционные смесители, которые плохо распределяют цемент по всему объёму смеси. Третья — слабость станка, который не способен одновременно создавать гидравлическое давление и вибрацию, чтобы зёрна заполнителя сцепились между собой.
Можно ли готовить смесь для блоков в обычной бетономешалке?
С технической точки зрения и по качеству — нет. Бетономешалки рассчитаны на текучие бетоны с большим содержанием воды. Смесь для блоков сухая, и для её перемешивания нужно высокое «сдвиговое усилие», которое создают только промышленные смесители (например, двухвальный или тарельчатый смеситель). Бетономешалка приведёт к росту брака и неоднородности смеси.
Сколько времени лучше всего перемешивать смесь для блоков на пористом заполнителе?
Природный и промышленный пористый заполнитель сильно впитывает воду, поэтому сначала перемешивают сухие компоненты (заполнитель и цемент). После постепенного добавления воды смесь нужно перемешивать от 6 до 8 минут: вода должна проникнуть в поры заполнителя, а смесь, как говорят, «дойти».
Достаточно ли одного геля микрокремнезёма для повышения прочности?
Гель микрокремнезёма значительно повышает прочность цементной матрицы. Но если мощный смеситель не распределит его равномерно по смеси или пресс не уплотнит её полностью, то вместо повышения прочности гель создаст локальные слабые места внутри блока. Стандартное оборудование дополняет действие химических добавок.
Этапы производства, твердение и контроль качества блоков описаны в руководстве по производству цементных блоков.



Отправить комментарий: