

Если у вас есть большая ровная бетонная площадка, основная продукция — стеновые блоки и блоки перекрытий, а начать хочется с меньшими вложениями, то разумнее, как правило, выбрать мобильный станок для блоков (его также называют передвижным или «несушкой»). Если же наряду с блоками вы планируете выпускать тротуарную плитку и бетонный бордюрный камень точных размеров, для вас важно стабильное качество, а в перспективе вы видите расширяемую производственную линию, то более подходящим вариантом обычно становится стационарный станок для блоков (работающий на поддонах, его еще называют pavesing).
Ниже мы разбираем, чем различаются эти два типа станков для производства блоков по способу производства, площадке, персоналу, ассортименту продукции и начальным вложениям, а также сопоставляем мобильные и стационарные модели Tarahan Machinery по данным из их карточек товара, чтобы вам было проще принять решение.
Главное различие между мобильным и стационарным станком для блоков: коротко
Принципиальное различие этих станков сводится к одному вопросу: где оказывается блок после формования?
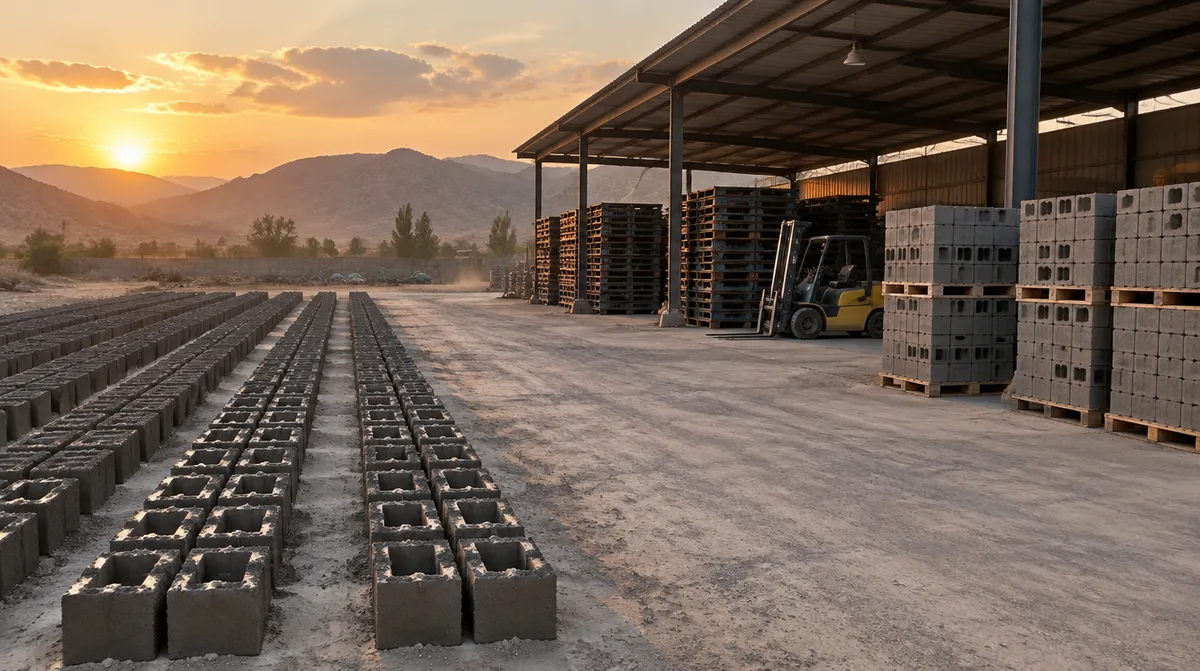
- Мобильный станок для блоков передвигается по ровной бетонной поверхности и «откладывает» блоки прямо на нее: станок перемещается, а продукция остается на месте. Отсюда и название «несушка».
- Стационарный станок для блоков закреплен на неподвижном фундаменте, а изделие формуется на металлическом или деревянном поддоне; затем поддон вместе с изделием отвозят в зону твердения. Иными словами, станок стоит на месте, а перемещается продукция.
Это простое различие влияет почти на все остальные факторы: размер и тип площадки, количество и вид вспомогательного оборудования, точность размеров изделий, ассортимент выпускаемой продукции и объем средств, которые придется вложить еще до выпуска первого блока. Если хотите познакомиться и с другим оборудованием, прочитайте статью о видах станков для производства бетонных изделий.
Как работает мобильный станок для блоков («несушка»)?
В мобильных станках бетонная смесь подается в форму, вибрация и пресс уплотняют ее, затем форма поднимается, а ряд блоков остается на бетонной поверхности. Станок продвигается на один шаг вперед и повторяет цикл. Блоки остаются на бетонной площадке до затвердевания, после чего их собирают и формируют в пакеты. На этом этапе машина для сбора блоков снимает сухие блоки с площадки целыми пакетами и сразу грузит их на транспорт.
Из такого принципа работы вытекает несколько важных следствий:
- Технологические поддоны не нужны: отпадают расходы на покупку поддонов и оборудования для их перемещения.
- Ровная горизонтальная бетонная площадка становится частью производственной линии: блоки лежат на ней до затвердевания, поэтому чем выше суточный выпуск, тем больше должна быть площадка.
- Смесь нужно доставлять к станку: в более простых моделях — тачками, а в моделях с бункером — с помощью силоса и погрузчика или подъемника.
- Станок легко перемещать: поэтому он подходит для производства блоков прямо на строительном объекте и для цехов без развитой инфраструктуры.
На рынке такие станки известны также как «передвижной станок для блоков», «мобильный блок-формовочный станок» и «несушка» — все эти названия обозначают одно и то же. Полный перечень моделей смотрите в категории мобильных станков для блоков Tarahan.
Как работает стационарный станок для блоков (pavesing)?
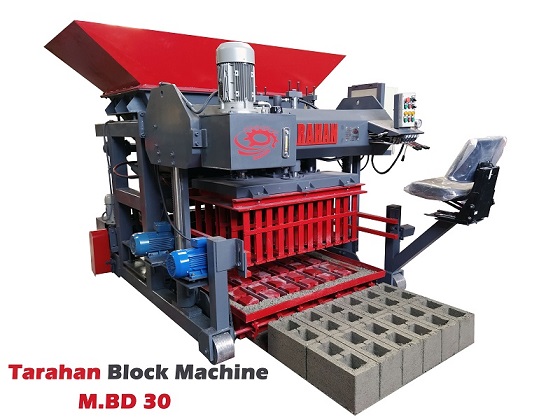
В стационарном станке под форму подается пустой поддон, бетонная смесь поступает в форму из бункера (питающей емкости на самом станке), а нижняя и верхняя вибрация вместе с гидравлическим давлением уплотняют бетон. Затем форма поднимается, поддон с изделием выходит из станка, а его место занимает следующий. На рынке такие станки называют также pavesing или paving.
Изделие на поддоне перевозят в зону твердения. В зависимости от уровня линии это делается вручную (специальной тачкой или стеллажами на колесах), полуавтоматически (с помощью робота-подъемника, робота-опускателя и вилочного погрузчика) либо, на автоматических линиях, с помощью робота для сбора изделий. После высыхания изделия снимают с поддона, и поддон возвращается в производственный цикл.
Главные преимущества этого способа:
- Широкий ассортимент: при смене формы один и тот же станок выпускает блоки, бордюры и тротуарную плитку. Поэтому в карточках товара Tarahan Machinery большинство моделей серии TM представлены как «станок для блоков, бордюров и тротуарной плитки».
- Точность размеров и однородная поверхность: сочетание вибрации, гидравлического давления и регулировки высоты изделия необходимо для такой продукции, как тротуарная плитка, элементы которой должны точно прилегать друг к другу.
- Возможность выпуска двухслойных изделий: в двухбункерных моделях один бункер подает смесь для несущего слоя, а второй — для цветного лицевого слоя; в результате получается двухслойная цветная плитка и бордюры.
- Возможность расширения: стационарный станок можно постепенно превратить в полноценную производственную линию, добавив бетонный узел, ленточные конвейеры и роботов для поддонов.
С другой стороны, таким станкам нужны поддоны, фундамент, смеситель, система подачи смеси и отдельное место для твердения, а начальные вложения здесь выше. Модели смотрите в категории стационарных машин для производства бетонных изделий.

Сравнительная таблица мобильных и стационарных станков для блоков
В таблице ниже кратко сведены различия. Цифры по моделям Tarahan Machinery взяты из карточек товара; как указано в самих карточках, значения производительности ориентировочные и зависят от многих факторов.
| Критерий | Мобильный станок для блоков («несушка») | Стационарный станок для блоков (pavesing) |
|---|---|---|
| Способ производства | Станок передвигается и откладывает блоки прямо на бетонную поверхность | Станок неподвижен, изделие формуется на поддоне и перевозится в зону твердения |
| Потребность в поддонах | Нет | Есть; количество поддонов зависит от объема производства и срока твердения |
| Площадка | Ровная горизонтальная бетонная площадка; в карточках товара Tarahan Machinery минимальная площадь — от 500 м² (M.KB) до 1500 м² (M.BD) | Место для станка, вспомогательного оборудования и зоны твердения; например, минимум 500 м² для TM-104 и TM-108 и минимум 400 м² для TM-208 (включая монтаж, производство, склад и твердение) |
| Ассортимент продукции | Основная специализация — стеновые блоки и блоки перекрытий; бордюр возможен при смене формы, но для профессионального выпуска бордюров рекомендуется специализированный станок; в таблицах производительности мобильных моделей Tarahan Machinery тротуарная плитка не указана ни у одной из них | Блоки, бордюры и тротуарная плитка при смене формы; в двухбункерных моделях — двухслойная цветная плитка и бордюры |
| Производительность | По числу блоков за цикл: от 4–5 блоков 20 см в ручных моделях до 12 блоков у M.BD | По поддонам: от 4 до 18 блоков 20 см на поддон и номинально от 80 до 140 поддонов в час, в зависимости от модели |
| Персонал | Согласно карточкам товара, 3 человека для M.KB и M.KH и минимум 3–4 человека для M.BD | Согласно карточкам товара, 2–3 оператора на сам станок; персонал для перемещения поддонов и твердения зависит от уровня автоматизации линии |
| Начальные вложения | Меньше: более простое вспомогательное оборудование и нет поддонов | Больше: станок, поддоны, фундамент, смеситель и система подачи смеси |
| Для кого подходит | Старт с ограниченным бюджетом, производство блоков на строительном объекте, цеха без развитой инфраструктуры | Профессиональный производитель бетонных изделий, рынок тротуарной плитки и бордюров, расширяемая производственная линия |
Модели мобильных станков для блоков Tarahan Machinery
Мобильные модели Tarahan Machinery охватывают весь диапазон — от ручного станка до моделей с бункером и силосом. Важное различие между ними — наличие или отсутствие бункера: в моделях с бункером смесь автоматически поступает из силоса в форму и возможна установка PLC; модели без бункера проще, и, согласно карточке M.KB, модель без бункера оснастить PLC нельзя.
M.BD: мобильный двухрядный на 12 блоков
Автоматический мобильный станок для блоков M.BD на 12 блоков — двухрядный, с бункером; согласно таблице производительности в карточке товара, за один цикл он выпускает 12 блоков 20×40×20, 16 блоков 15 см или 22 блока 10 см. В числе его характеристик — силос на 1000 л, усилие пресса 5 т и возможность добавить PLC. Для запуска нужны минимум 1500 м² ровной бетонной площадки, трехфазное питание 50 А, доступ к смесителю на 1200 л и фронтальному погрузчику или мини-погрузчику Bobcat, а также минимум 3–4 оператора.
M.BS: мобильный на 6 блоков с силосом
Автоматический мобильный станок для блоков M.BS относится к серии с бункером и силосом: 6 блоков за цикл, силос объемом около 1 м³, гидравлический пресс с регулируемым давлением до 160 бар и возможность установки PLC или лебедки. Для стандартной эксплуатации в карточке товара указаны ровная горизонтальная бетонная площадка примерно 1000–2000 м², трехфазное питание 50 А и минимум 3 человека в смену.
M.KB (Кадона): полугидравлический и экономичный
Мобильный станок для блоков Кадона M.KB — полугидравлический, без бункера, установить на него PLC нельзя. Согласно таблице производительности, за цикл он выпускает 6 блоков 20 см. Для работы нужны минимум 500 м² ровной бетонной площадки, 3 человека (один оператор и два помощника), смеситель на 500 л, две тачки на высоких опорах и питание 25 А; срок поставки обычно составляет 20–30 рабочих дней.
M.KH: полугидравлический с гидравлической подачей смеси
Полугидравлический станок для блоков M.KH также мобильный и без бункера; у него гидравлическая подача смеси, пресс до 160 бар и трехфазный электрощит на 32 А. Производительность — 6 блоков 20 см за цикл; требуются минимум 600 м² ровной бетонной площадки и бригада из 3 человек. В карточке товара прямо сказано, что тротуарную плитку эта модель не выпускает.
Ручной станок для блоков: минимальные затраты на старт
Ручной станок для производства блоков выпускается в двух вариантах — с одним и с двумя двигателями — и работает от однофазной или трехфазной сети. Согласно карточке товара, производительность за 8 часов составляет 500–700 блоков у модели с одним двигателем и 900–1200 блоков у модели с двумя. Эта модель подойдет тем, кто хочет прощупать местный рынок с минимальными вложениями.
Модели стационарных станков для блоков Tarahan Machinery
Согласно карточкам товара, все восемь стационарных моделей серии TM, упомянутых в этой статье, — электрогидравлические, при смене формы выпускают блоки, бордюры и тротуарную плитку, а высота изделия у них регулируется в пределах 50–300 мм. В этом списке модели серии 100 — однобункерные, а модели серии 200 — двухбункерные. В таблице ниже приведены основные характеристики из карточек товара:
| Модель | Бункер | Размер поддона (мм) | Блоков 20×40×20 на поддон | Тротуарная плитка на поддон | Производительность (поддонов в час) | Гидравлическое давление |
|---|---|---|---|---|---|---|
| TM-104 | Однобункерный | 460 × 870 | 4 шт. | 0,3 м² | 80–140 | 120 бар |
| TM-108 | Однобункерный | 980 × 920 | 8 шт. | 0,8 м² | 80–130 | 160 бар |
| TM-110 | Однобункерный | 1150 × 1100 | 10 шт. | 1 м² | 80–120 | 180 бар |
| TM-112 | Однобункерный | 1460 × 920 | 12 шт. | 1,4 м² | 80–110 | 180 бар |
| TM-118 | Однобункерный | 1500 × 1350 | 18 шт. | 1,8 м² | 80–100 | 200 бар |
| TM-208 | Двухбункерный | 990 × 920 | 8 шт. | 0,8 м² | 80–130 | 160 бар |
| TM-210 | Двухбункерный | 1150 × 1100 | 10 шт. | 1 м² | 80–120 | 180 бар |
| TM-218 | Двухбункерный | 1500 × 1350 | 18 шт. | 1,8 м² | 80–100 | 200 бар |
Однобункерные модели: от TM-104 до TM-118
Стационарный станок для блоков TM-104 — самая компактная стационарная модель в этом списке (по размеру поддона); согласно карточке товара, ему нужны минимум 500 м² площади и 3 квалифицированных работника, и он предназначен для небольших и только что открывшихся цехов. В той же карточке напоминается, что поддон у этой модели меньше, и если наряду с блоками для вас важен выпуск бордюров или тротуарной плитки, лучше выбрать модель покрупнее.
Модель TM-108 с электродвигателем гидросистемы 22 кВт и минимальной площадью 500 м² работает минимум с 3 обученными операторами и при смене формы выпускает также тротуарную плитку и бетонные цветочные ящики. Модели TM-110 (для эксплуатации — 2 оператора), TM-112 (обычно 3 оператора) и TM-118 (2–3 оператора, электродвигатель гидросистемы 37 кВт) имеют поддон большего размера и выпускают больше изделий за цикл; они рассчитаны на более высокие объемы производства и более крупные строительные проекты.
Двухбункерные модели: TM-208, TM-210 и TM-218
Двухбункерные модели подходят производителю, чей целевой рынок — двухслойная цветная тротуарная плитка и бордюры. Двухбункерный станок TM-210, согласно карточке товара, выпускает двухцветную двухслойную тротуарную плитку, бордюры, блоки и бетонные цветочные ящики, а для его эксплуатации требуется минимум 2 специалиста. Для TM-208 указаны минимальная площадь 400 м² под монтаж, производство, склад и твердение и 3 работника. TM-218 — самая крупная двухбункерная модель; для ее эксплуатации нужны 3 работника: оператор, ответственный за снабжение материалами и контролер качества. Если вы делаете ставку в первую очередь на плитку, посмотрите также страницу станка для производства тротуарной плитки, а для дорожных бордюров — страницу станка для производства бордюрного камня.
Согласно карточкам товара, на все стационарные и мобильные модели, представленные в этой статье, предоставляются 12 месяцев гарантии и 10 лет послепродажного обслуживания или поставки запчастей. В карточках TM-208 и TM-118 срок поставки указан: обычно 60–70 рабочих дней.
Как сделать выбор между мобильным и стационарным станком для блоков?
Прежде чем сравнивать модели, дайте четкие ответы на пять вопросов. Обычно именно они и определяют тип станка:
- Площадка: есть ли у вас достаточно большая ровная горизонтальная бетонная площадка или возможность ее обустроить? Без нее мобильный станок практически не работает. Если земли мало, но есть ангар или крытое помещение для стеллажного размещения поддонов, логичнее взять стационарный станок.
- Бюджет: смотрите не только на цену станка; учитывайте также поддоны, смеситель, погрузчик, бетонирование пола и подвод электричества. Если на новый станок бюджета не хватает, обратите внимание на станки для производства блоков б/у или начните с простой мобильной модели.
- Ассортимент: если вы продаете только стеновые блоки и блоки перекрытий, мобильного станка достаточно. Если в планах выпуск качественной тротуарной плитки или бордюров на продажу, нужен стационарный станок, а для двухслойной цветной продукции — двухбункерная модель.
- Рынок и перемещение: если вы производите блоки для собственных проектов или прямо на строительном объекте, возможность перемещать мобильный станок — серьезное преимущество. Если вы создаете постоянный цех для продаж на местном рынке, неподвижность станка не создает ограничений.
- Персонал и электропитание: оцените, сколько у вас надежных работников и какое питание доступно. Ручные модели работают и от однофазной сети, но мобильным моделям с бункером (M.BD и M.BS) нужно трехфазное питание 50 А, а стационарные модели оснащены электродвигателями гидросистемы мощностью 5,5–37 кВт; в карточках TM-118 и TM-218 упоминается промышленное трехфазное питание, поэтому тип питания и силу тока для нужной модели уточняйте у специалиста по продажам.
Чтобы подробнее разобраться в затратах и оборудовании, прочитайте также руководство по покупке станка для производства блоков и статью об организации цеха по производству блоков.
Типичные ошибки при выборе мобильного или стационарного станка для блоков
- Сравнение только по цене станка: мобильному станку не нужны поддоны, но нужна большая бетонная площадка; стационарный станок не зависит от большой производственной площадки, но ему нужны поддоны и вспомогательное оборудование. Реальные затраты — это станок плюс инфраструктура.
- Недооценка площадки для мобильного станка: блок лежит на площадке до затвердевания. Если площадка мала, станок придется останавливать раньше, чем он выйдет на свою производительность.
- Покупка мобильного станка в расчете на выпуск тротуарной плитки: плитке нужны точность размеров, поддон и подходящая вибрация. Согласно карточке M.KH, эта модель плитку не выпускает, а для бордюров в карточках мобильных моделей рекомендуется специализированный станок для производства бордюрного камня.
- Невнимание к подаче смеси: производительность любого станка зависит от того, как быстро смесь поступает в форму. Большой станок с маленьким смесителем фактически работает с производительностью смесителя.
- Выбор производительности сверх потребностей рынка: высокая номинальная производительность при отсутствии продаж — всего лишь замороженный капитал. Соотносите производительность с реальными и прогнозируемыми продажами.
- Игнорирование возможностей модернизации: если вы намерены автоматизировать производство, сразу покупайте модель с бункером (разницу между уровнями смотрите в сравнении ручного и автоматического станка для производства блоков); в моделях без бункера, таких как M.KB, согласно карточке товара, установить PLC нельзя.
Часто задаваемые вопросы
«Несушка» — это то же самое, что мобильный станок для блоков?
Да. «Несушка», «передвижной» и «мобильный» — разные названия одного типа станка, который откладывает блоки прямо на бетонную поверхность и сам продвигается вперед. Tarahan Machinery и в карточке модели M.KH представляет такой станок как «мобильный, или несушка».
Что такое станок pavesing?
Pavesing (или paving) — название, которое используется на рынке для стационарных станков, работающих на поддонах: станок выпускает изделия на поддоне и при смене формы производит блоки, бордюры и тротуарную плитку. К этой категории относятся модели серии TM производства Tarahan Machinery.
Можно ли выпускать тротуарную плитку и бордюры на мобильном станке для блоков?
Для тротуарной плитки нужен стационарный станок, а в карточке M.KH прямо сказано, что эта модель плитку не выпускает. Некоторые мобильные модели, например M.BD, M.BS, M.KB и M.KH, при смене формы выпускают и бордюры, но для профессионального производства бордюров в карточках товара рекомендуется специализированный станок для производства бордюрного камня.
Какому типу станка нужно меньше площади?
В карточках товара Tarahan Machinery минимальная площадь для мобильных моделей составляет от 500 м² (M.KB) до 1500 м² бетонной площадки (M.BD). Для стационарных моделей указано, например, минимум 500 м² для TM-104 и TM-108 и минимум 400 м² для TM-208, включая твердение. При этом реальная площадь зависит от вашего суточного выпуска и способа твердения.
Можно ли позже автоматизировать мобильный станок для блоков?
Только модели с бункером. Согласно карточкам товара, на M.BD и M.BS можно установить PLC, а M.KB выпускается без бункера, и PLC на него установить нельзя; M.KH тоже без бункера. Если модернизация входит в планы, с самого начала выбирайте модель с бункером.
Какие гарантия и срок поставки у станков?
Согласно карточкам товара, на представленные модели предоставляются 12 месяцев гарантии и 10 лет послепродажного обслуживания или поставки запчастей. Срок поставки заявлен обычно 20–30 рабочих дней для M.KB, примерно 45–60 рабочих дней для M.BD и обычно 60–70 рабочих дней для M.BS, TM-208 и TM-118.
Выводы
Выбор между мобильным станком для блоков и стационарным станком для блоков зависит не столько от самого оборудования, сколько от вашего бизнеса. Если у вас большая бетонная площадка, ваша продукция — блоки и вы хотите производить их с меньшими вложениями или прямо на строительном объекте, разумный выбор — мобильный станок. Если в ассортимент входят также тротуарная плитка и бордюры, важны точность размеров и качество поверхности, а в перспективе вы видите расширяемую производственную линию, выбирайте стационарный станок на поддонах.
Цена каждой модели зависит от опций, форм и вспомогательного оборудования и называется после изучения ваших потребностей. За консультацией и расчетом цены обращайтесь к специалистам отдела продаж Tarahan Machinery по телефонам +98 41 3630 4464 или +98 914 584 1914.



Отправить комментарий: