

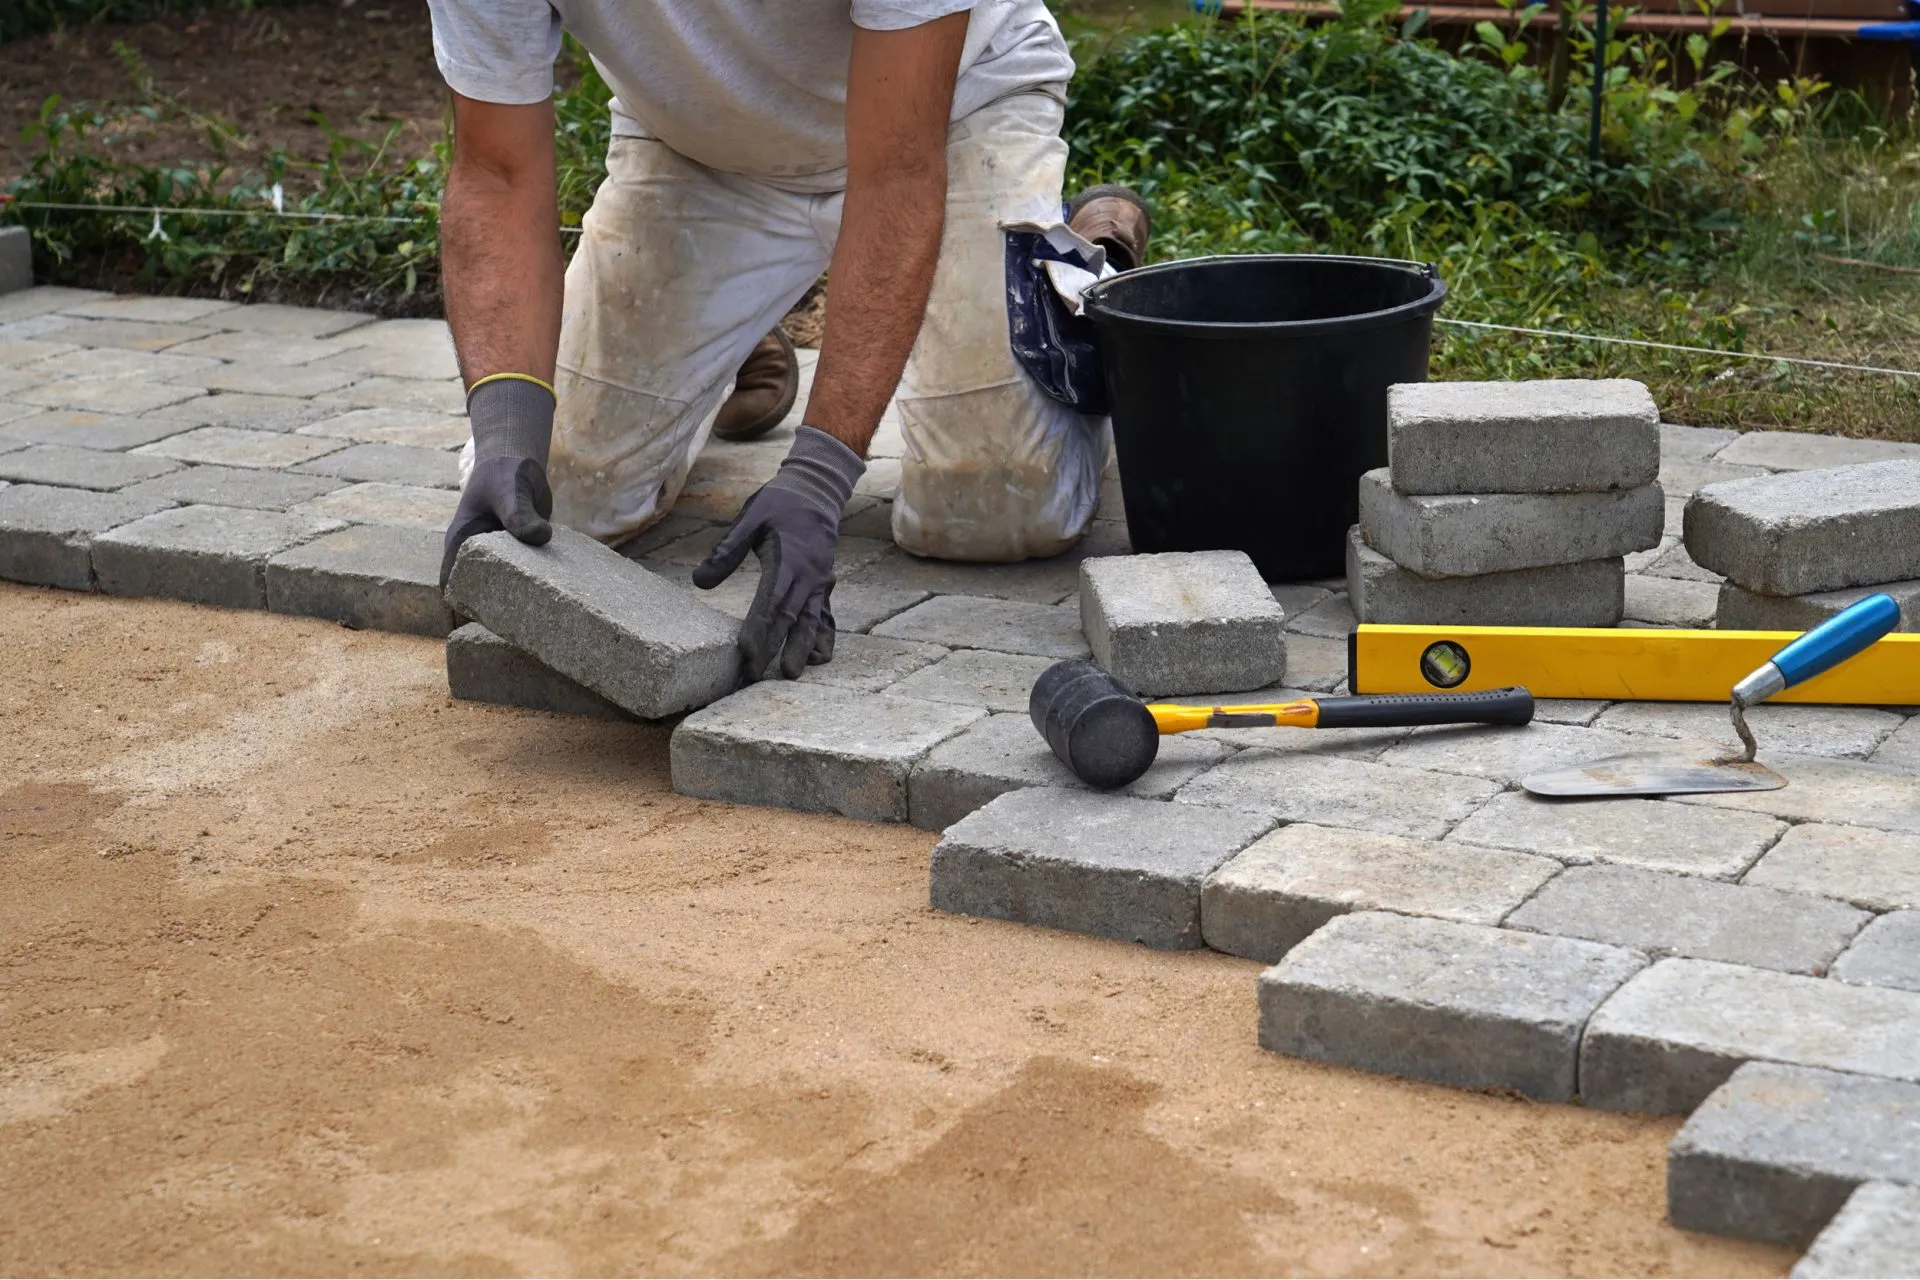
Тротуарная плитка и бетонные бордюры, которые применяются на пешеходных дорожках и городских улицах, постоянно подвергаются воздействию влаги, холода, жары и мороза, поэтому их бетонной поверхности угрожают эрозия и растрескивание. Главная причина разрушения плитки и бордюрного камня — большое количество пустот и пор, а следовательно, высокое водопоглощение, недостаточная стойкость к циклам замораживания и оттаивания и низкая стойкость к истиранию.
В этой статье рассмотрены способы производства тротуарной плитки и бетонного бордюрного камня с высокой коррозионной стойкостью. Исследования и приведённые данные говорят о том, что для выпуска таких изделий одного лишь подбора состава смеси, по-видимому, недостаточно. Чтобы получить коррозионностойкий бетон для плитки и бордюров, были проведены научные, опытные и лабораторные исследования по пяти направлениям: способ производства, состав смеси, материалы лицевого слоя, применение наноизоляции и режим твердения. Их результаты изложены далее.
Способы производства бетонной тротуарной плитки
В целом плитку и бордюрный камень в формах для бетона производят тремя способами: сухим прессованием, мокрым прессованием и литьём в формы. В этом разделе мы представим эти способы и в общих чертах опишем их достоинства и недостатки. О видах стальных форм и правилах их обслуживания читайте в руководстве по видам форм для бетона.
1. Сухое прессование
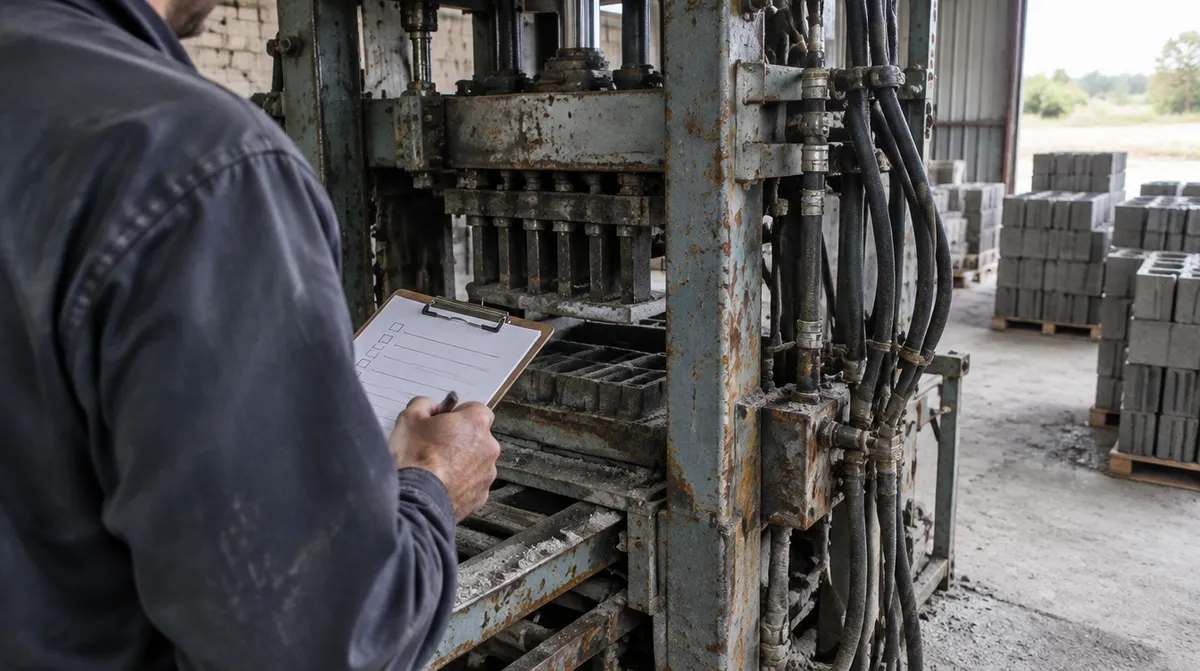
Станок для производства тротуарной плитки методом сухого прессования обычно формует плитку в два слоя: один слой служит основой, второй — лицевым слоем. Плитку можно выпускать на станке и в один слой, однако двухслойное производство выгоднее: оно даёт больше возможностей для корректировки состава лицевого слоя и обходится дешевле, поскольку материалы лицевого слоя дороже материалов основы.
Что касается механической работы станка, то после засыпки материала основы в форму и вибрации желательно один раз кратковременно спрессовать этот слой усилием 10 тонн. Затем засыпают лицевой слой и прессуют плитку усилием 10 тонн с вибрацией в течение максимально возможного времени. Поскольку количество воды в смеси, а также время вибрации и прессования при этом способе ограничены, лицевой слой получается менее монолитным и стойкость к циклам замораживания и оттаивания ниже, чем при других способах. Вместе с тем у метода есть преимущества: бетонное изделие формуется быстро, производство идёт без остановок, а производительность высока. Кроме того, для выпуска цветных бетонных изделий достаточно добавить краситель только в материал лицевого слоя, поэтому по сравнению с мокрым прессованием расход красителя меньше.
2-2 Мокрое прессование
При этом способе в форму заливают бетонную смесь литой консистенции (с большой осадкой конуса) и прессуют её усилием 500 тонн. Одновременно вакуумная система станка отсасывает и удаляет из бетонного изделия до 70 процентов воды. На следующем этапе отформованное изделие извлекается из формы с помощью вакуумной системы. Благодаря литой консистенции образуется цементное молоко, которое совершенно равномерным слоем покрывает все поверхности изделия. В результате поры изделия закрываются, что обеспечивает его высокую стойкость к циклам замораживания и оттаивания. В целом можно сказать, что производство бетонных изделий на оборудовании мокрого прессования даёт самую качественную и прочную продукцию среди всех способов производства.
2-3 Литьё в формы (вибрационный метод)
Производство бетонных изделий вибрационным методом (на вибростоле) обычно организовано так: после перемешивания смесь вручную заливают в форму. Затем формы подаются конвейером на вибростол, а после вибрации переносятся на участок твердения. Вибрация не должна длиться так долго, чтобы в бетоне началось водоотделение, поскольку оно значительно снижает прочность бетона. Это один из традиционных методов, и получаемые с его помощью изделия отличаются меньшей прочностью.
3-1 Состав смеси при мокром прессовании
Оптимальный состав смеси для этого способа производства, установленный опытным путём, таков: на кубометр — 350 кг цемента типа 2, остальной объём — заполнитель крупностью от 10 до 25 мм и вода в таком количестве, чтобы осадка конуса превышала 16 см. Отметим, что от 7 до 15 процентов цемента можно исключить и заменить доступной на рынке каменной мукой из известняковых пород.
3-2 Состав смеси при литье в формы (вибрационный метод)
Опытным путём установлено, что оптимальный состав смеси для этого способа производства таков: на кубометр — 350 кг цемента типа 2, заполнитель с максимальной крупностью 10 мм, суперпластификатор в количестве 5 процентов от массы цемента, микрокремнезём и вода в таком количестве, чтобы осадка конуса составляла от 6 до 10 см. Важно, что суперпластификатор здесь необходим из-за применения микрокремнезёма: микрокремнезём сильно впитывает воду, поэтому бетону требуется больше воды, а его прочность снижается. Чтобы устранить эту проблему и уменьшить потребность в дополнительной воде, очень эффективно применять суперпластификатор.
4. Лицевая поверхность (материалы лицевого слоя) бетонной тротуарной плитки
Как уже говорилось, в уложенном покрытии нижняя поверхность плитки соединена с основанием раствором, а боковые поверхности примыкают к соседним плиткам. Поэтому воздействию погодных условий, истиранию и загрязнениям окружающей среды подвергается только лицевая поверхность, и главная причина разрушения бетонной плитки, уложенной на улицах и дорожках, заключается в недостаточной стойкости лицевого слоя к факторам окружающей среды.
В двухслойной плитке сухого прессования материалы лицевого слоя обычно отличаются от материалов основы. Очевидно, что чем плотнее и монолитнее лицевой слой и чем меньше в нём отверстий и каналов, тем меньше воды и химических веществ он впитывает из окружающей среды и тем выше его стойкость. Отсюда ясно, насколько важно использовать филлер (наполнитель) в материалах лицевого слоя плитки. Однако применение наполнителя вместе с другими материалами лицевого слоя требует соблюдения правил, перечисленных ниже:
4-1 Крупность, форма и вид заполнителя
Опытным путём установлено, что применение в лицевом слое заполнителя крупностью более 3 мм увеличивает количество пор в этом слое, а значит, повышает водопоглощение и приводит к его разрушению.
- Форма заполнителя: лучше применять дроблёный заполнитель, поскольку по сравнению с природным он лучше сцепляется с наполнителем и образует более монолитную поверхность.
- Вид заполнителя: опыт показывает, что заполнитель с камнедробильных заводов благодаря более однородной текстуре и лучшему сцеплению с наполнителем (филлером) работает лучше, чем песок.
- Водопоглощение: вид заполнителя должен быть таким, чтобы он не снижал начальное водопоглощение бетона. Например, кремнистые заполнители, уменьшающие начальное водопоглощение бетона, не подходят, поскольку в течение 28-дневного производственного цикла, вплоть до окончательного схватывания, бетону необходимо поглощать воду.
4-2 Вид и количество наполнителя (филлера)
Наиболее подходящие наполнители — доступная на рынке каменная мука и каменная пыль с камнедробильных заводов. Важно, чтобы используемый филлер был той же минеральной природы, что и заполнитель, поскольку это усиливает сцепление и адгезию между заполнителем и филлером.
- Пример: мраморную муку из Джошекана (Иран) уместно использовать вместе с мраморным заполнителем из Джошекана.
- Количество филлера : избыток филлера из-за высокого водопоглощения мелких частиц может привести к неоднородности и нарушению монолитности лицевого слоя, а также к образованию тестообразных комков. Опытным путём установлено, что оптимальное количество филлера в лицевом слое составляет одну треть от количества использованного заполнителя.
5. Твердение
Твердение (выдержка) — это процесс, при котором предотвращается потеря влаги бетоном и поддерживается подходящая температура бетона. Твердение существенно влияет на свойства затвердевшего бетона, в том числе на снижение проницаемости и стойкость к циклам замораживания и оттаивания. К распространённым способам твердения бетонных изделий относятся прямое увлажнение, изоляция и пропаривание; каждый из них рассмотрен отдельно ниже:
5-1 Прямое увлажнение
Этот способ допустим только в том случае, если нет риска замерзания. Вода непрерывно подаётся на поверхность изделий. Желательно распылять воду так, чтобы постоянное орошение не вызывало эрозию поверхности бетонного изделия, например использовать водяной распылитель. Температура воды не должна превышать 23 °C. Время начала увлажнения зависит от типа изделия: подходящий момент наступает тогда, когда бетон уже не разрушается от попадания воды.
5-2 Изоляция
При этом способе поверхности бетонного изделия полностью изолируют, чтобы бетон твердел за счёт начальной влаги и теплоты собственной гидратации и чтобы сохранялись температура и вода, необходимые для продолжения гидратации.
5-3 Пропаривание
Этот способ применяют в случаях, когда очень важно быстро набрать начальную прочность, или в холодную погоду, когда для ускорения гидратации цемента требуется больше тепла. Существует два способа пропаривания:
- Способ 1: пропаривание при атмосферном давлении
Этот способ включает следующие четыре этапа:- Выдержка бетонного изделия сразу после изготовления на открытом воздухе в течение 2–5 часов.
- Помещение бетонного изделия в пропарочную камеру и повышение температуры до максимальной в течение 2,5 часа.
- Выдержка при постоянной температуре в течение 12–72 часов.
- Постепенное снижение температуры от максимальной до требуемой в течение 2 часов.
Желательно, чтобы температура на третьем этапе не превышала 85 °C, а скорость её повышения или снижения на втором и четвёртом этапах — 20 °C в час.
- Способ 2: пропаривание под высоким давлением (автоклав)
При этом способе твердение бетона проходит быстро: для достижения требуемой прочности температура составляет от 165 до 190 °C, а рабочее давление в паровой системе — от 5,5 до 11,7 МПа.
Оптимальные температура и время при пропаривании таковы:
- а) Твердение при атмосферном давлении: температура от 50 до 80 °C, время 72 часа.
- б) Твердение под воздействием пара и давления: температура 190 °C, давление 11 МПа, время 36 часов.
Дополнительные замечания:
- Изделия, изготовленные вибрационным методом, должны оставаться в форме не менее 5 часов; затем их извлекают из формы и начинают выдержку.
- Выдержку изделий, изготовленных мокрым прессованием, можно начинать через 2 часа после производства.
- Изделия, изготовленные сухим прессованием, должны находиться в обычных условиях не менее 4 часов; после этого начинают их выдержку.
6. Изолирующие материалы (наноизоляция)
Для гидроизоляции бетонной тротуарной плитки можно применять следующие изолирующие материалы:
- Покрывные составы: Silicones (силиконы), Acrylic (акрил), Waxes (воски), Epoxy (эпоксидные смолы), Urethane (уретаны)
- Проникающие составы на основе растворителя: Siloxane (силоксан), Silane (силан)
- Проникающие составы на водной основе (Zycosil)
Результаты испытаний и обследования 100 образцов плитки с изоляцией показывают:
- Проникающая наноизоляция лучше покрывной, поскольку покрывные составы не проникают в материал и поэтому не стойки к истиранию.
- Размер частиц применяемого материала не должен превышать 6 нанометров.
- Наноизолирующий материал следует наносить после завершения цикла твердения бетонной плитки.
Таблица 1. Среднее водопоглощение 100 испытанных образцов
| Способ производства | Водопоглощение без наноизоляции (%) | Водопоглощение с наноизоляцией (%) |
| Сухое прессование | 5 | 2/4 |
| Мокрое прессование | 5/3 | 75/1 |
| Литьё в формы (вибрационный метод) | 5 | 1 |
Выводы
В этом исследовании рассмотрен способ производства коррозионностойкой бетонной тротуарной плитки. Для получения бетона с очень низкой подверженностью коррозии важны пять факторов: способ производства, состав смеси, материалы лицевого слоя, твердение бетона и применение наноизоляции.
Среди способов производства наилучшую стойкость к циклам замораживания и оттаивания показало мокрое прессование благодаря монолитности изделия и закрытию пор. При этом для каждого способа производства рекомендуется отдельный состав смеси с микрокремнезёмом, повышающим стойкость к истиранию. Кроме того, поскольку лицевая поверхность плитки сильнее всего подвержена эрозии и коррозии, рекомендуются однородный гранулометрический состав и применение филлера.
Производство плитки, как и других бетонных изделий, требует правильного твердения для достижения нужной прочности. Хотя влияние выбранного способа твердения на итоговую прочность бетонной плитки в этой статье подробно не рассматривалось, важный момент на заключительном этапе производства — применение проникающей наноизоляции с частицами мельче 6 нанометров, которую следует наносить после завершения цикла твердения.
Если вы ещё не выбрали рисунок и толщину плитки для своего проекта, загляните в руководство «Виды тротуарной плитки»: в нём разобраны подходящая толщина для пешеходных дорожек, парковок и проезжей части, а также различия между однослойной и двухслойной плиткой.



Отправить комментарий: